

Hvad gør specialiserede industricylindre essentielle i moderne automatisering
Specialiserede industricylindre er rygraden i moderne automationssystemer. Uden en korrekt afstemt cylinder - hvad enten det er en standard luftcylinder eller en specialfremstillet lineær aktuator - automatiserede produktionslinjer kan ikke opnå de cyklustider, præcision eller belastningskapaciteter, som moderne fremstilling kræver. Det korte svar: den rigtige cylinder bestemmer direkte gennemløb, repeterbarhed og total systemoppetid. Hver anden komponent i en pneumatisk eller elektromekanisk automationscelle afhænger af, at cylinderen yder inden for specifikationerne, hver cyklus, i millioner af slag.
Industriel automatisering har ændret sig dramatisk i løbet af de sidste to årtier. Hvor en generisk off-the-shelf luftcylinder engang klarede de fleste pick-and-place eller fastspændingsopgaver, kræver nutidens systemer cylindre, der er konstrueret til specifikke borestørrelser, slaglængder, monteringskonfigurationer, driftstryk og omgivende forhold. En cylinder, der ikke matcher med selv 10 % i boringsdiameter, kan reducere kraftudgangen nok til at forårsage intermitterende fejl, der koster tusindvis af dollars i timen i uplanlagt nedetid.
Denne artikel dækker, hvordan man vælger, specificerer og integrerer specialiserede industrielle cylindre i automationssystemer - med opmærksomhed på de tekniske variabler, der betyder mest i virkelige applikationer.
Kernetyper af industricylindre, der bruges i automationssystemer
Ikke alle cylindre er udskiftelige. Automationsingeniører skal forstå de funktionelle forskelle mellem de primære cylinderfamilier, før de specificerer komponenter til en ny celle eller eftermonteringsprojekt.
Pneumatiske luftcylindre
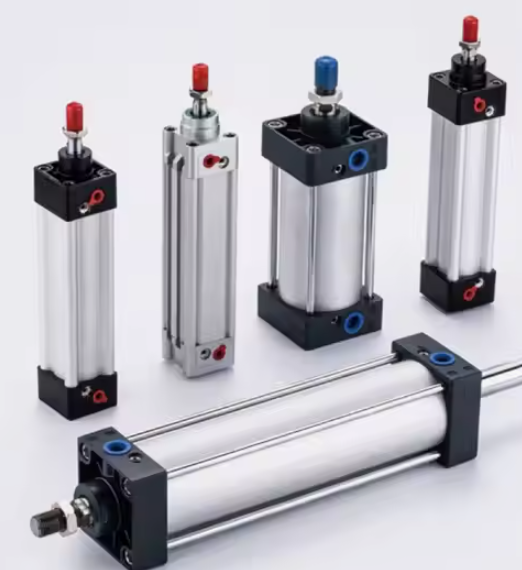
Luftcylinderen er fortsat den mest udbredte aktuator i industriel automation globalt. Den konverterer tryklufttryk til lineær mekanisk kraft, hvilket gør den ideel til højcyklusapplikationer, hvor omkostningerne pr. slag skal forblive minimale. Standard driftstryk løber mellem 0,4 MPa og 1,0 MPa (ca. 58 til 145 psi) , der leverer kraftudgange, der skaleres direkte med boringsdiameter. En luftcylinder med 63 mm boring, der opererer ved 0,6 MPa, genererer omkring 1.870 N teoretisk tryk - tilstrækkeligt til en lang række opgaver med fastspænding, udkast og indeksering af dele.
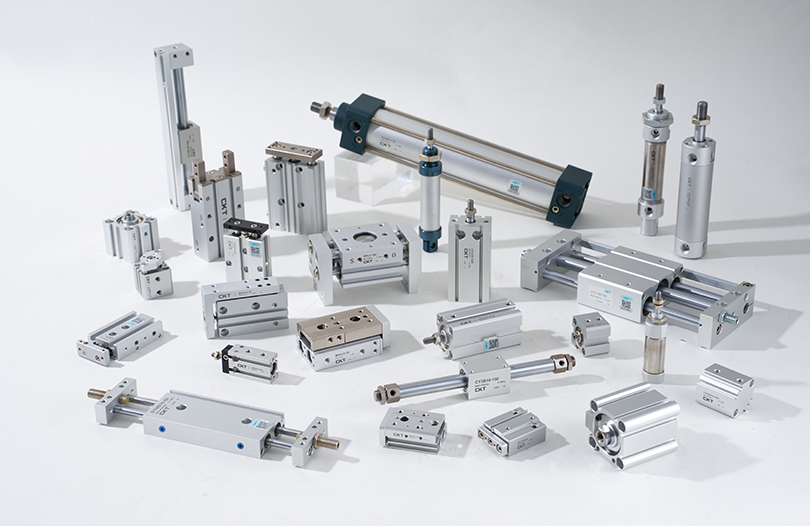
Moderne specialiserede luftcylindre går langt ud over det grundlæggende dobbeltvirkende design. Ingeniører specificerer nu varianter, herunder:
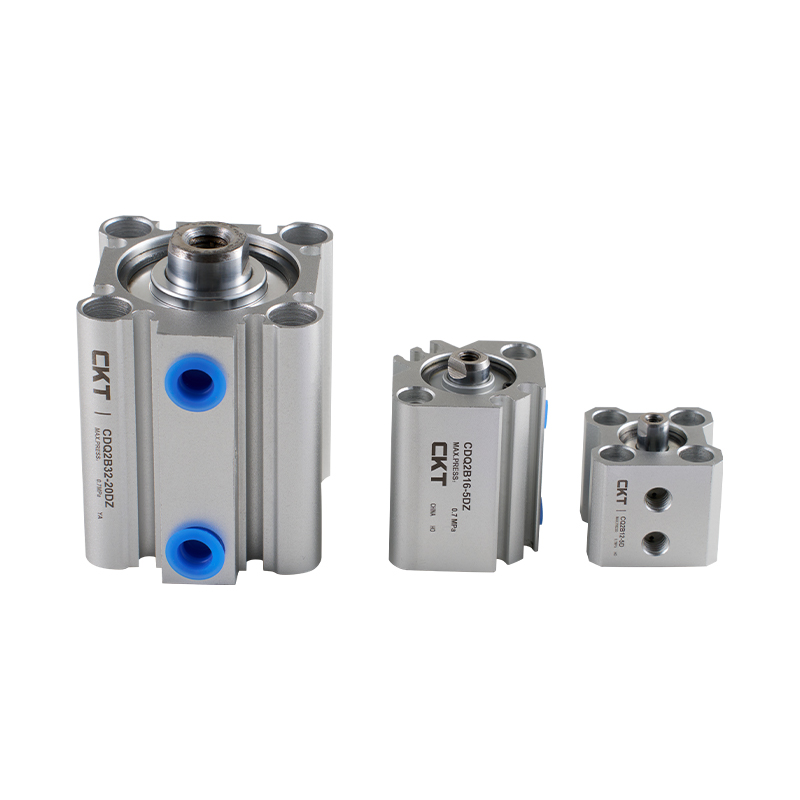
- Kompakte/korttakts luftcylindre — anvendes i lukkede samlingsceller, hvor installationshylsteret er mindre end 100 mm i total længde
- Stangløse luftcylindre — for slag på mere end 1.000 mm, hvor en standardstempelstang ville skabe uacceptabelt bøjningsmoment
- Styrede luftcylindre — dobbeltstangs- eller profilstyrede varianter, der modstår belastninger uden for aksen op til 500 N·m uden at kræve udvendige styreskinner
- Tandem luftcylindre — to cylindre stablet i serie og deler den samme boring, hvilket effektivt fordobler udgangskraften uden at øge fodaftryksdiameteren
- Renrumsluftcylindre — tønde af rustfrit stål, PTFE-tætninger og nul-udgassende belægninger til ISO klasse 5 eller bedre miljøer inden for halvleder- og farmaceutisk automatisering
Hydrauliske cylindre til automatisering med tung belastning
Hvor en luftcylinder topper med praktiske kraftværdier omkring 30 kN for standardboringsstørrelser, udvider hydrauliske cylindre rækkevidden til hundredvis af kilonewton. Automatiseringssystemer til metalstempling, smedning af overføringslinjer og samlepresser til tunge dele er afhængige af hydrauliske lineære aktuatorer, der arbejder ved 140 til 350 bar. Afvejningen er systemets kompleksitet: hydrauliske kraftenheder, filtreringsskinner, varmevekslere og lækageforebyggende infrastruktur tilføjer kapitalomkostninger og vedligeholdelsesbyrder, som pneumatiske systemer helt undgår.
Elektriske stangcylindre
Elektriske stangaktuatorer - i det væsentlige en servomotor, der driver en kugleskrue eller planetarisk rulleskrue inde i en cylinderkappe - har taget betydelige markedsandele fra pneumatiske luftcylindreapplikationer, der kræver præcis positionsfeedback. De tilbyder positioneringsrepeterbarhed på ±0,01 mm eller bedre , programmerbar kraftbegrænsning og energiforbrug omkring 70 % lavere end et tilsvarende pneumatisk kredsløb, når der tages højde for driftscyklus. Deres begrænsning er den maksimale krafttæthed: Ved tilsvarende størrelse koster en elektrisk stangcylinder stadig tre til fem gange mere end en pneumatisk luftcylinder med samme boring, hvilket gør økonomisk begrundelse stærkt afhængig af cyklusantal og præcisionskrav.
Sådan dimensioneres og vælges den rigtige cylinder til dit automatiseringssystem
Cylindervalg er en teknisk beregning, ikke et katalogopslag. Hvis det går galt, fører det til for tidlig tætningsfejl, knækning af stangen eller utilstrækkelig kraft - hvilket alt sammen viser sig som uplanlagt nedetid, der langt overstiger prisen på en korrekt specificeret komponent.
Kraftberegning med sikkerhedsfaktor
Udgangspunktet for enhver luftcylinder eller hydraulisk cylinderstørrelsesøvelse er den nødvendige arbejdskraft på påføringsstedet. Denne værdi skal indeholde:
- Statisk nyttelastvægt, der virker mod bevægelsesretningen
- Dynamisk kraft påkrævet for at accelerere belastningen til målhastigheden inden for den tilgængelige slagtid
- Friktionskræfter fra føringer, tætninger og eventuelle eksterne mekanismer
- Proceskræfter (fastspænding, presning, skæring) ved slutningen af slaget
Standard praksis gælder a sikkerhedsfaktor på 1,5 til 2,0 over det beregnede teoretiske boretrykkraftprodukt. Denne margin absorberer udsving i forsyningstryk (typiske trykluftsystemer varierer ±10 % fra sætpunktet), tætningsslid i løbet af levetiden og belastningsvariationer, der er iboende i produktionsprocesser.
For eksempel: Hvis en spændeapplikation kræver 800 N ved emnet, og lufttilførslen er 0,6 MPa, beregnes den minimale boringsdiameter til ca. 42 mm ved 100 % effektivitet. Anvendelse af en 1,6× sikkerhedsfaktor skubber den valgte boring til 50 mm eller 63 mm afhængigt af tilgængelige standardstørrelser – hvilket sikrer, at cylinderen leverer tilstrækkelig kraft, selv når forsyningstrykket falder til 0,5 MPa under spidsbelastningssystemet.
Analyse af slaglængde og stangspænding
Slaglængden påvirker direkte stempelstangens tilbøjelighed til at bukke under trykbelastning. For enhver luftcylinder eller pneumatisk aktuator med en slaglængde, der overstiger ca. 10× stangdiameteren, er et Euler-søjleudspændingstjek obligatorisk. Den kritiske knækbelastning afhænger af stangdiameter, slaglængde, materiale (typisk kulstofstål eller rustfrit stål) og monteringskonfigurationen - fast fikserede, faste frie eller stiftende endeforhold giver hver især forskellige effektive søjlelængder.
En 20 mm diameter stålstang med 600 mm slaglængde i fast-fri monteringstilstand har en kritisk knækbelastning på ca. 2.850 N — som kan være under den kraft, cylinderen er i stand til at generere. I sådanne tilfælde tilføjer specificering af en større stangdiameter (25 mm eller 32 mm) eller skift til en styret cylinder sidestøtte, der forhindrer buk uden at kræve, at ingeniøren skal reducere driftstrykket.
Cyklustid og dæmpningskrav
Højhastighedsautomationsceller - især dem, der kører med 60 eller flere cyklusser i minuttet - påfører betydelige slagbelastninger ved slutningen af slag på cylinderkomponenter, ventiler og værktøj. Ved disse hastigheder kan en ukontrolleret luftcylinder med 100 mm slaglængde udvikle stempelhastigheder på over 1,5 m/s umiddelbart før slutposition. Den kinetiske energi, der absorberes af endehætten ved hvert slag, skal styres gennem indvendige puder, eksterne støddæmpere eller flowreguleringsventiler på udstødningsporten.
De fleste specialiserede industrielle luftcylindre over 40 mm boring inkluderer justerbare nåleventilpuder i begge endepositioner som standard. Disse tillader feltjustering af decelerationsafstanden typisk mellem 5 mm og 30 mm. Til applikationer, der kræver både højhastigheds-midtslag og præcis kontrolleret deceleration, giver eksterne hydrauliske støddæmpere med justerbar dæmpning finere kontrol end pneumatiske puder alene.
| Boringsdiameter (mm) | Teoretisk kraft ved 0,6 MPa (N) | Typisk anvendelse i automation | Maks. anbefalet slaglængde (mm) |
|---|---|---|---|
| 20 | 188 | Lille deludkast, sensoraktuator | 200 |
| 32 | 483 | Pick-and-place, let fastspænding | 400 |
| 50 | 1.178 | Samlingspresning, portaktivering | 600 |
| 80 | 3.016 | Emneopspænding, overføringsløftning | 800 |
| 125 | 7.363 | Kraftig fastspænding, pressefremføring | 1.200 |
Specialiseret cylinderdesign til krævende automatiseringsmiljøer
Standard katalogluftcylindre håndterer de fleste godartede fabriksgulve. En betydelig del af industriel automatisering opererer dog i miljøer, der ødelægger standardkomponenter inden for få uger, medmindre cylinderdesignet specifikt adresserer disse forhold.
Korrosionsbestandige cylindre til nedvaskning og kemiske miljøer
Fødevareforarbejdning, aftapning af drikkevarer og automatisering af farmaceutisk emballage kører hyppige vaskecyklusser med højtryksvand, damp og kaustiske rengøringsmidler. Standard luftcylindre i aluminium korroderer hurtigt under disse forhold. Tønde- og stangkonstruktion af rustfrit stål (typisk 304 eller 316L kvalitet), kombineret med FDA-kompatible tætninger i EPDM eller PTFE, forlænger serviceintervallerne fra uger til år. Omkostningspræmien for en rustfri luftcylinder med udvaskning i forhold til en standard aluminiumsenhed er typisk 40 % til 80 % — en brøkdel af nedetidsomkostningerne fra en enkelt korroderet cylinderfejl under en produktionskørsel.
Kemisk procesautomatisering giver endnu hårdere forhold: syrer, opløsningsmidler og miljøer med høj luftfugtighed med kondenserende vand. Cylindermuligheder her omfatter hårdanodiseret aluminium med PTFE-forede boringer, polyphenylensulfid (PPS) kompositlegemer eller fuldt fluorpolymer-coatede varianter. Forseglingskompatibilitet skal verificeres mod den specifikke kemiske eksponering - NBR-tætninger, der fungerer godt i oliemiljøer, nedbrydes hurtigt i aromatiske opløsningsmidler, mens EPDM-forseglinger udmærker sig i damp og varmt vand, men svulmer op i petroleumsbaserede væsker.
Højtemperaturcylindre til ovne og svejseceller
Automatisering inde i industrielle ovne, malingshærdningssystemer og robotsvejseceller udsætter cylindre for vedvarende temperaturer fra 120°C til over 200°C. Standard Buna-N (NBR) tætninger begynder at nedbrydes ved ca. 100°C under dynamiske forhold, hvilket fører til lækage og tab af holdekraft inden for hundredvis af timer. Specialcylindre til høj temperatur bruger silikone eller Viton (FKM) tætninger, der er klassificeret til 150°C til 200°C kontinuerlig service , sammen med højtemperatursmøremidler, der ikke forkuller eller migrerer ud af tætningsrillerne.
Svejsemiljøer udsætter også luftcylinderens stempelstang for sprøjtstød og UV-stråling fra lysbue. Stænger med hård krom eller keramik modstår sprøjtadhæsion og overfladegruber langt bedre end standard poleret stål, hvilket direkte reducerer tætningsslid forårsaget af stangoverfladeforurening, der trænger ind i viskerforseglingszonen.
Cylindre til anvendelser med eksplosiv atmosfære (ATEX/IECEx).
Automatiseringssystemer inden for kornhåndtering, malersprøjtekabiner, kemisk blanding og olie- og gasbehandling fungerer i områder, der er klassificeret som potentielt eksplosive (Zone 1 eller Zone 2 under ATEX, eller Division 1/Division 2 under NEC). Pneumatiske luftcylindre er i sagens natur sikrere i disse zoner end elektriske aktuatorer, fordi trykluft ikke indeholder nogen antændelsesenergi. Cylinderdesignet skal dog stadig forhindre akkumulering af statisk ladning på ikke-ledende komponenter og må ikke generere gnistegnet metal-til-metal-stød ved slutningen af slaget. ATEX-klassificerede cylindre bruger ledende polymerkomponenter, jordforbindelser og blødt polstrede endestop for at opfylde zonekravene uden at være afhængige af eksterne eksplosionssikre indkapslinger.
Miniature cylindre til præcisionsmonteringsautomatisering
Elektroniksamling, fremstilling af medicinsk udstyr og produktion af ure eller instrumenter kræver luftcylindre med borestørrelser fra 4 mm til 16 mm, slaglængder så korte som 1 mm og positionel repeterbarhed under 0,05 mm. Miniature pneumatiske cylindre i denne skala står over for fremstillingstolerancer, der repræsenterer en større procentdel af komponentdimensioner - en 0,02 mm tætningsrilletolerance på en 6 mm boringscylinder kræver langt strammere bearbejdningskontrol end den samme tolerance på en 63 mm boreenhed. Førende miniaturecylinderplatforme opnår en længere cykluslevetid 30 millioner slag ved fuldt nominelt tryk gennem overflader med overlappede boringer, PTFE-komposittætninger med lav friktion og præcisionsslebne rustfrie stænger.
Integration af industricylindre med automationsstyringssystemer
En cylinder producerer ingen værdi, før den er integreret i automationssystemets styrearkitektur. Grænsefladen mellem cylindermekanik og PLC-logik er, hvor mange tilsyneladende velspecificerede cylindre underperformer i praksis.
Positionsregistrering og feedback
Moderne luftcylinderdesign inkluderer integrerede sensorskinner - T-slots eller C-slots bearbejdet i cylinderen - der accepterer magnetiske reed-kontakter, solid-state Hall-effekt-sensorer eller analoge magnetostriktive lineære positionssensorer. Reed-kontakter giver en simpel åben/lukket udgang ved definerede endepositioner og koster under $10 pr. sensor. Hall-effekt sensorer giver længere koblingslevetid (over 100 millioner operationer mod cirka 10 millioner for reed-kontakter), bedre vibrationsmodstand og hurtigere responstider i 0,5 ms-området.
Til applikationer, der kræver kontinuerlige positionsdata snarere end binære ende-på-slag-signaler - såsom proportional fastspænding eller variabel-slag-samlingspresser - giver analoge magnetostriktive sensorer indlejret i cylindercylinderen absolut lineær position med opløsning til 0,1 mm over det fulde slag. Dette eliminerer eksterne lineære encodere, reducerer ledningskompleksiteten og gør det muligt for PLC'en at overvåge stanghastigheden i realtid som et diagnostisk værktøj.
Ventilvalg og responstid
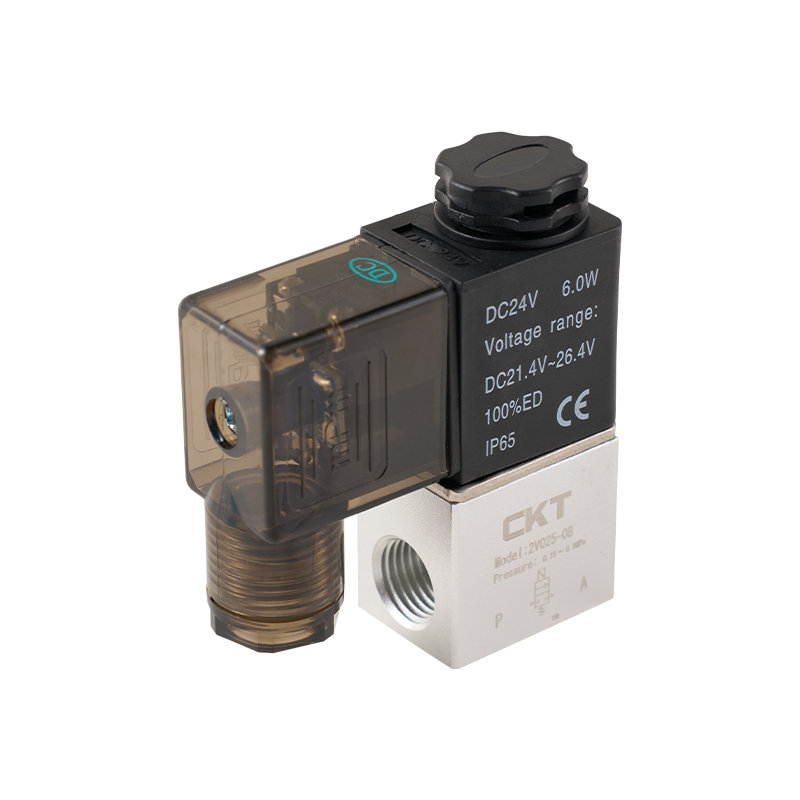
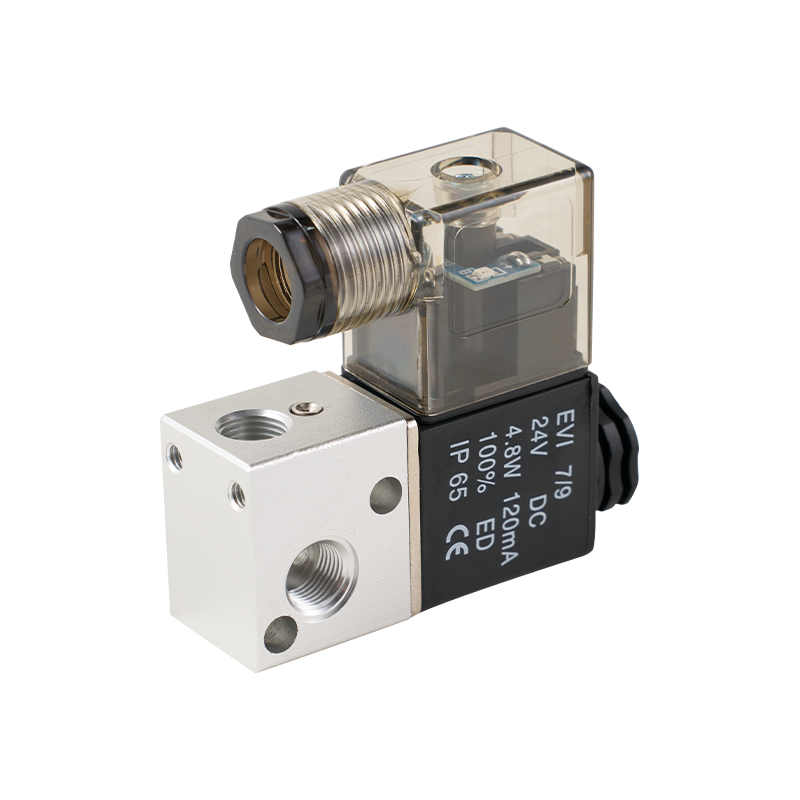
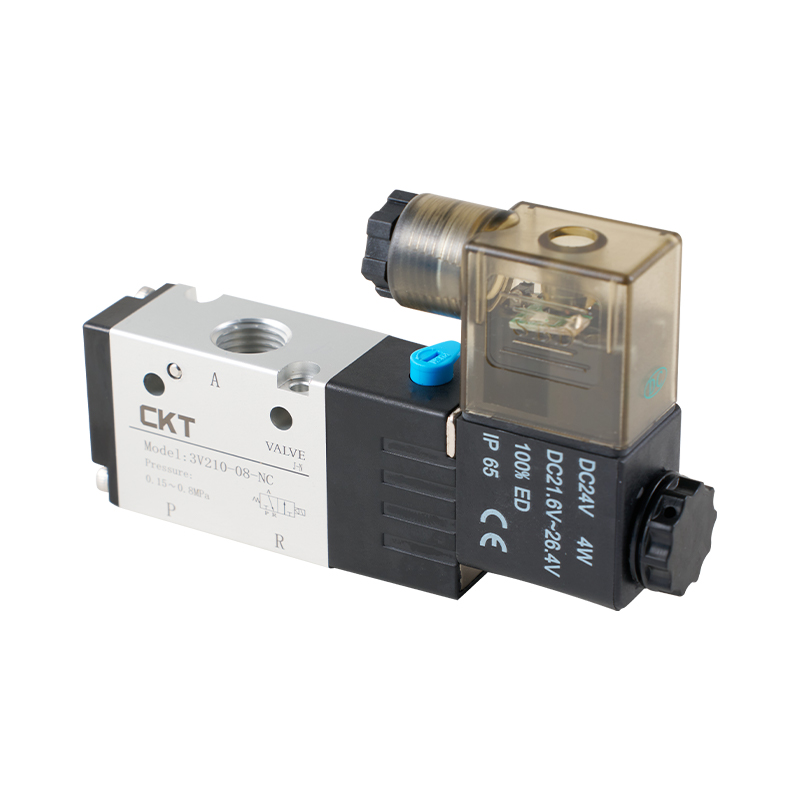
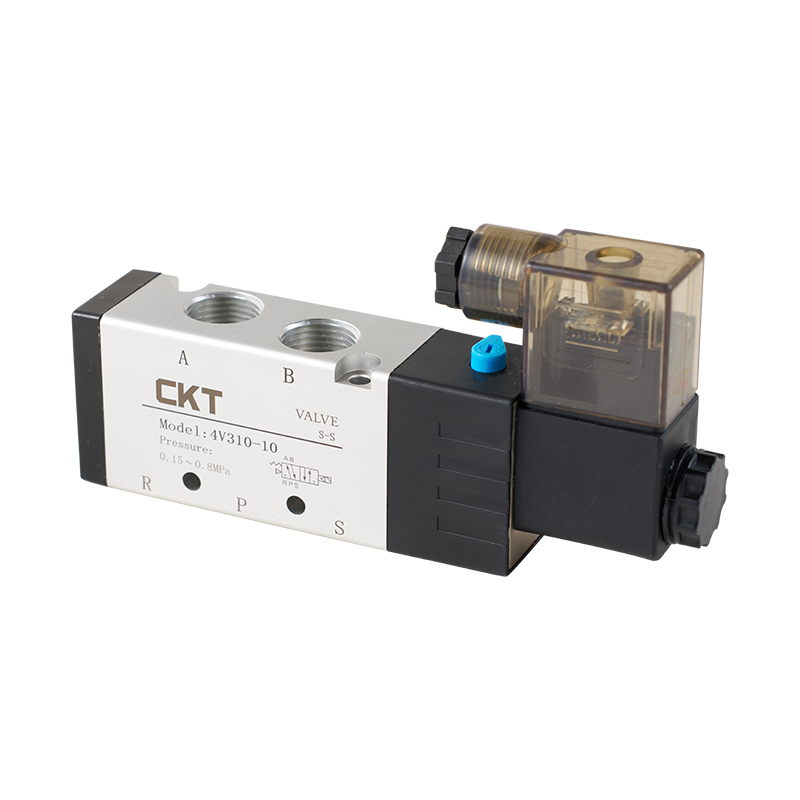
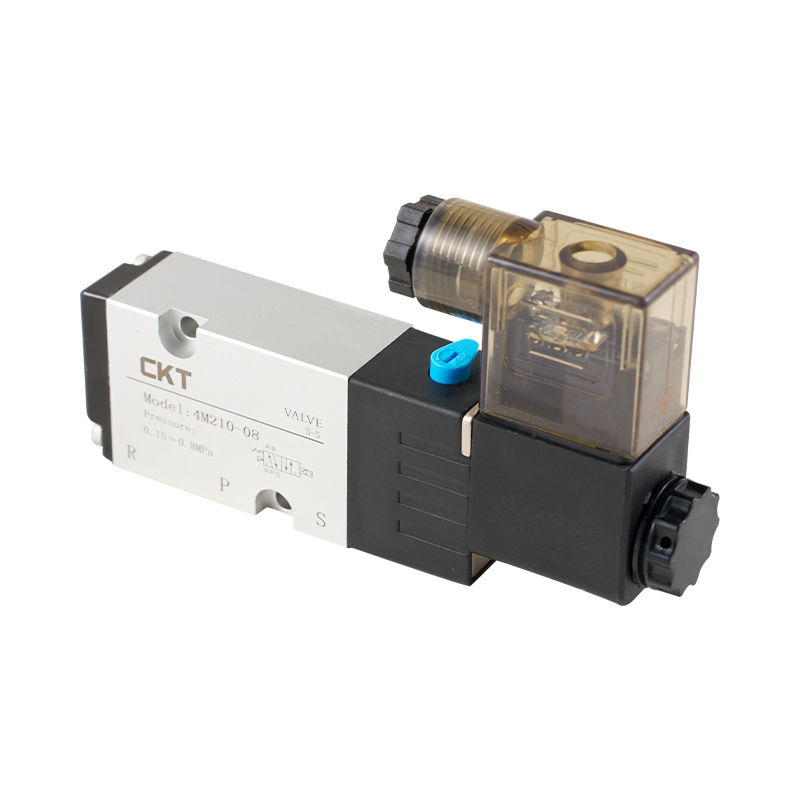
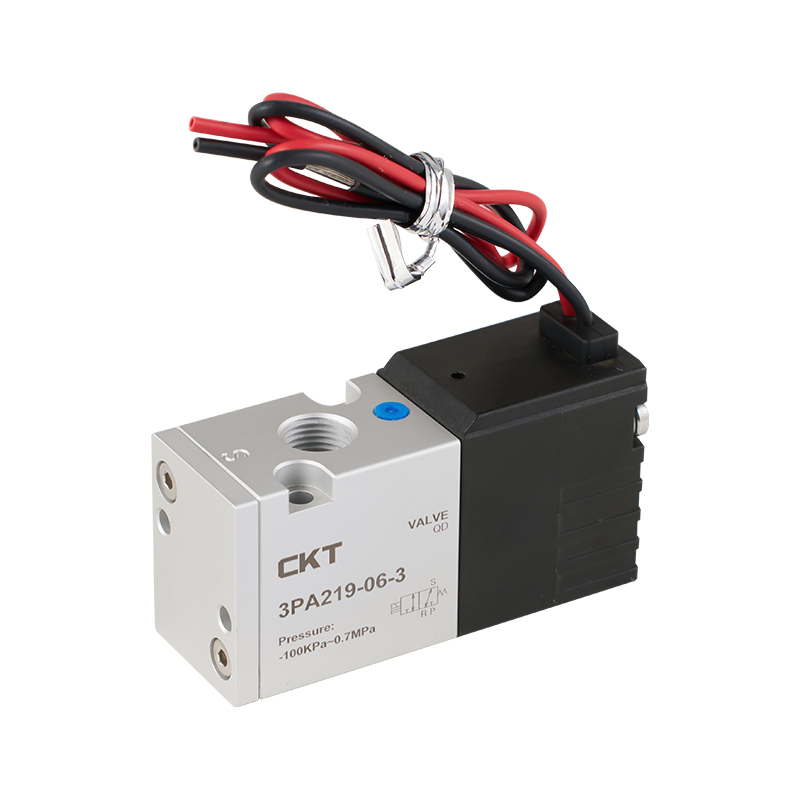
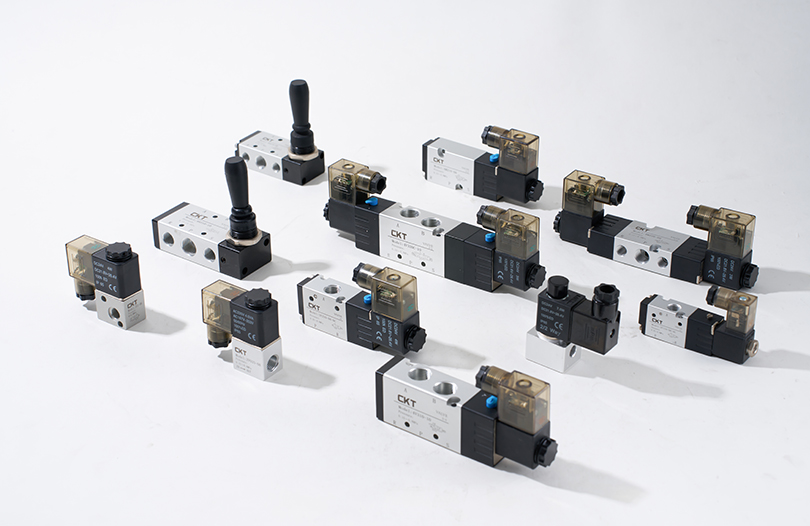
Magnetventilen, der driver hver luftcylinder, bestemmer, hvor hurtigt cylinderen reagerer på PLC-kommandoer. Ventilens responstid - intervallet mellem aktivering af spolen og fuld portåbning - varierer fra under 5 ms for højhastigheds direkte virkende tallerkenventiler til 30-60 ms for standard spoleventiler ved 24 VDC. I en applikation med 60 cyklusser pr. minut med en samlet cyklustid på 200 ms, tilføjer en 50 ms ventil 25 % til den pneumatiske aktiveringstid og kan gøre cyklustidsmålet umuligt at nå.
Ventilflowhastigheden (Cv-værdi) skal også matche cylindervolumen og påkrævet slagtid. Underdimensionerede ventiler skaber en trykforskel på tværs af ventilen under højhastighedsslag, hvilket effektivt reducerer det driftstryk, som ses af luftcylinderens stempel i midten af slaget, selv når forsyningstrykket er tilstrækkeligt ved ventilindløbet. Tommelfingerreglen er at vælge en ventil Cv-værdi, der begrænser trykfaldet over ventilen til mindre end 10 % af forsyningstrykket ved maksimalt flowbehov.
Fieldbus og IO-Link integration
Industri 4.0 automationsarkitekturer kræver i stigende grad diagnostik på cylinderniveau, der er tilgængelig via fabrikkens SCADA- eller MES-systemer. IO-Link-aktiverede ventil-manifoldsamlinger gør det muligt at overføre hver cylinders positionssensordata, slagtal, pudetryk og cyklustidsafvigelse til PLC'en over standard industrielt Ethernet (PROFINET, EtherNet/IP, EtherCAT) uden at tilføje diskret I/O-ledning. En IO-Link master node kan betjene op til otte cylinderstationer over et enkelt kabel, hvilket dramatisk reducerer panelledningskompleksiteten i tætte automationsceller med 20 eller flere cylindre.
Denne tilslutning muliggør forudsigelig vedligeholdelse: Hvis en bestemt luftcylinder begynder at tage 15 % længere tid om at fuldføre sin bevægelse - et mønster, der kan detekteres ved at sammenligne tidsstemplede sensorkanter - kan systemet markere cylinderen til inspektion, før den forårsager en produktionsfejl. Undersøgelser fra automotive automotive body shop har vist, at forudsigende vedligeholdelsesprogrammer ved hjælp af cylinder-niveau diagnostik reducerer uplanlagt pneumatisk nedetid med 35 % til 55 % sammenlignet med udskiftningsplaner med fast interval.
Nøgleindustrier driver efterspørgsel efter specialiserede industricylindre
At forstå, hvilke industrier der bruger den største mængde specialiserede cylindre, hjælper med at tydeliggøre de designprioriteter, som producenter og systemintegratorer skal forholde sig til.
Bilfremstilling
Et enkelt karrosseriværksted indeholder mellem 800 og 2.500 individuelle pneumatiske og hydrauliske cylindre på tværs af svejse-, håndterings- og montagestationer. Cyklushastigheder når almindeligvis 240 til 480 slag i timen pr. station, hvilket betyder, at en enkelt luftcylinder på en højvolumenledning akkumuleres over 4 millioner slag om året . Cylinderspecifikationerne her understreger tætningslevetid, pudens holdbarhed og nem udskiftning af inline uden at fjerne monteringsstrukturen.
Pakke- og logistikautomatisering
Højhastighedskasseopstilling, kartonforsegling og sorteringssystemer kører ved hastigheder, der kræver cylinderslagtider under 100 ms. Stangløse luftcylindre med magnetisk kobling eller mekaniske båndforbindelser bruges ofte til vandrette overføringer med lang vandring (500 mm til 2.000 mm), hvor en konventionel stang ville udkrage uacceptabelt. Emballageautomatisering kører også tre skift om dagen, 350 dage om året, hvilket gør middeltid mellem fejl (MTBF) til et primært specifikationskriterium snarere end et sekundært problem.
Halvleder- og elektroniksamling
Waferhåndteringsrobotter, die bonding-maskiner og PCB-samlingsudstyr bruger miniature luftcylindre og elektriske stangaktuatorer, der kræver renhedsstandarder under mikron. Cylindre i disse miljøer må ikke generere partikler, skal modstå udgasning, der ville forurene følsomme substrater, og skal opretholde positionsnøjagtighed over milliarder af cyklusser. Det globale marked for halvlederudstyr, med en værdi af over 100 milliarder dollars årligt, driver kontinuerlig udvikling af ultra-ren, højpræcision pneumatisk aktiveringsteknologi.
Forarbejdning af mad og drikke
Påfyldningslinjer, portionsmaskiner og pakkeceller i fødevarefabrikker skal fungere sikkert med produktkontaktflader. Luftcylindre i disse applikationer kræver USDA-accepterede smøremidler (H1-kvalitet fødevaresikre olier), FDA-kompatible tætningsmaterialer og glatte ydre overflader uden sprækker, der rummer bakterier. Rustfri stålvarianter designet til IP69K-standarder for indtrængningsbeskyttelse modstår højtryksdamprensning ved 80°C uden forseglingsforringelse eller vandindtrængning i cylinderboringen.
Bedste vedligeholdspraksis for at maksimere cylinderens levetid
Selv den specialiserede industricylinder af højeste kvalitet nedbrydes for tidligt, når grundlæggende vedligeholdelsesprincipper forsømmes. Følgende praksis, der anvendes konsekvent, udvider gennemsnitlige serviceintervaller til producentens nominelle levetid i stedet for en brøkdel af den.
- Oprethold trykluftkvaliteten til ISO 8573-1 klasse 3 eller bedre til generelle industrielle luftcylindre applikationer. Forurenet luft, der transporterer vand, kompressorolie og partikler er den førende årsag til forseglingsforringelse og boring. En filter-regulator-smøreanordning (FRL)-samling med automatisk kondensataftapning er ikke til forhandling.
- Smør korrekt - eller slet ikke. Mange moderne luftcylindre med PTFE-komposittætninger er designet til at køre uden ekstern smøring (oliefri). Indføring af olie i en oliefri cylinder kan svulme op i PTFE-tætninger, hvilket kan forårsage for tidlig fejl. Bekræft altid smørekravene i forhold til den specifikke cylindertætningsspecifikation før idriftsættelse.
- Efterse stangens overfladetilstand med planlagte intervaller. Pitting, ridser eller belægningsskader på stempelstangen accelererer slid på viskertætningen og tillader forurening at trænge ind i boringen. Stænger, der viser overfladedefekter, der dækker mere end 5 % af kontaktarealet inden for en viskerslaglængde, bør udskiftes i stedet for at poleres.
- Bekræft justering af pude efter enhver cylinderudskiftning eller monteringsændring. En dårligt justeret pude, der tillader stemplet at ramme endedækslet med fuld hastighed, genererer spidskræfter flere gange betjeningskraften, hvilket beskadiger cylinderen, det tilsluttede værktøj og maskinstrukturen samtidigt.
- Sporslag tæller, hvor det er muligt via PLC-cyklustællere og sammenlign med producentens specifikationer for tætningslevetid. Proaktiv udskiftning af tætningssæt ved 80 % af den nominelle cykluslevetid koster cirka $30-$150 i dele og en times arbejde - mod $500-$5.000 i uplanlagt nedetid, når cylinderen svigter i produktionen.
- Eliminer sidebelastninger på stang-type cylindre. Selv en 5° forskydning mellem cylinderaksen og lastens bevægelsesretning skaber kontinuerlig sidebelastning på stangbøsningen og tætningen, hvilket reducerer levetiden med 40 % til 70 % i dokumenterede casestudier. Flydende stangkoblinger eller selvjusterende monteringer kompenserer for mindre fejljustering af armaturet uden at kræve præcisionsjustering af hele cylindermonteringen.
Sammenligning af pneumatiske, hydrauliske og elektriske cylindre til automatiseringsbeslutninger
Ingen enkelt aktuatorteknologi vinder på tværs af alle automatiseringsscenarier. Beslutningen mellem en pneumatisk luftcylinder, hydraulisk cylinder eller elektrisk stangaktuator bør træffes ud fra de specifikke ydelser, omkostninger og driftskrav for hver applikationsakse.
| Kriterium | Pneumatisk luftcylinder | Hydraulisk cylinder | Elektrisk stangaktuator |
|---|---|---|---|
| Force range (standard) | Op til ~30 kN | Op til 500 kN | Op til ~50 kN |
| Positionsnøjagtighed | ±0,5–2 mm (endestop) | ±0,1-1 mm (servoventil) | ±0,01–0,05 mm |
| Startpris (relativ) | Lav | Medium-Høj | Høj |
| Energieffektivitet | Lav (25–35% overall) | Medium (60-75 %) | Høj (85–95%) |
| Max cyklushastighed | Meget høj (300 CPM muligt) | Medium (begrænset af olieflow) | Høj (servo-dependent) |
| Renlighed | Høj (dry air options) | Lav (oil leak risk) | Meget høj |
| egnethed til farlige områder | Fremragende (ATEX-varianter) | God (ikke-gnistgivende væske) | Kræver Ex-klassificeret motor |
Ovenstående data illustrerer et konsistent mønster: luftcylinderen vinder på pris, hastighed og egnethed til et rent miljø til de fleste automatiseringsopgaver, der ikke kræver ekstrem kraft eller præcision ud over ±0,5 mm. Hydrauliske cylindre forbliver det eneste praktiske valg til high-force slowmotion applikationer. Elektriske aktuatorer retfærdiggør deres omkostningspræmie primært i applikationer, hvor programmerbar mellempositionering, kraftbegrænsning eller logning af energiforbrug skaber målbar produktionsværdi.
Tendenser, der former fremtiden for industrielle cylindre i automation
Cylinderen som en komponentklasse har udviklet sig betydeligt i løbet af det sidste årti og fortsætter med at udvikle sig som reaktion på automatiseringssystemkrav, der var nichespecifikationer for fem år siden, men som nu er almindelige indkøbskriterier.
Energigenvinding i pneumatiske systemer
Trykluft er dyrt: At generere 1 Nm³ luft ved 0,7 MPa koster typisk $0,02-$0,04 afhængigt af kompressorens effektivitet og lokale elpriser. En produktionsfabrik med 500 luftcylindre, der cykler til gennemsnitspriser, kan bruge $50.000-$200.000 om året alene på trykluft. Trykforøgende kredsløb, lukkede luftgenvindingssystemer og energieffektive cylinderdesign med reduceret dødvolumen specificeres i stigende grad i nye automatiseringsprojekter, efterhånden som bæredygtighedsmandaterne skærpes. Nogle avancerede pneumatiske drev genvinder nu udsugningsluften fra returslaget for delvist at sætte tryk på fremføringsslaget, hvilket reducerer nettoluftforbruget med op til 30 % .
Additiv fremstilling til brugerdefinerede cylindergeometrier
Fremstilling af metaladditiv (laserpulverbedfusion, rettet energiaflejring) har åbnet døren til luftcylinder- og aktuatordesign med indvendige geometrier, der er umulige at opnå gennem konventionel bearbejdning. Integreret manifold i cylinderkroppen, konforme kølekanaler til højtemperaturapplikationer og topologioptimerede strukturelle sektioner, der reducerer vægten med 20-40% uden at reducere styrken, bevæger sig fra prototypestadiet til serieproduktion til specialiserede automatiseringsapplikationer. Ledetider for fuldt tilpassede cylinderkroppe falder fra 12-16 uger (traditionelt bearbejdet specialfremstillet) til 3-5 uger for additiv-fremstillede varianter.
Blød robotik og kompatible pneumatiske aktuatorer
Til automatiseringsopgaver, der involverer sarte, uregelmæssige eller variabel geometriske emner - håndtering af friske produkter, tekstilmanipulation, skrøbelig elektroniksamling - suppleres traditionelle stive luftcylindre af bløde pneumatiske aktuatorer lavet af elastomere materialer. Disse bælgtype eller fiberforstærkede aktuatorer producerer gribe- eller bøjningsbevægelser ved lavt tryk (under 0,1 MPa) med iboende overensstemmelse, der forhindrer beskadigelse af emnet. De repræsenterer en ny grænse inden for pneumatisk aktivering, som standard cylinderkataloger endnu ikke fuldt ud adresserer, men som i stigende grad optræder i kravdokumenterne til næste generations automationssystemer.
Indlejret tilstandsovervågning på cylinderniveau
Konvergensen af MEMS sensorteknologi, IO-Link kommunikationsprotokoller og edge computing producerer luftcylindersamlinger med indbyggede tryktransducere, temperatursensorer og vibrationsmonitorer, der rapporterer sundhedsdata i realtid til plantekontrolsystemer. I stedet for at stole på ende-af-slags positionssensorer alene, overvåger disse smarte cylindre interne boretrykprofiler, detekterer uregelmæssig pudeadfærd og akkumulerer cyklustællingsdata i ikke-flygtig hukommelse, der fortsætter gennem strømcykling. Cylinderen dokumenterer effektivt sin egen servicehistorik – en egenskab, som vedligeholdelsesteams i faciliteter med høj oppetid nu overvejer et udvælgelseskriterium snarere end en premium-mulighed.