

I. Kerneprincip: Hvordan konverteres trykluft til mekanisk effekt?
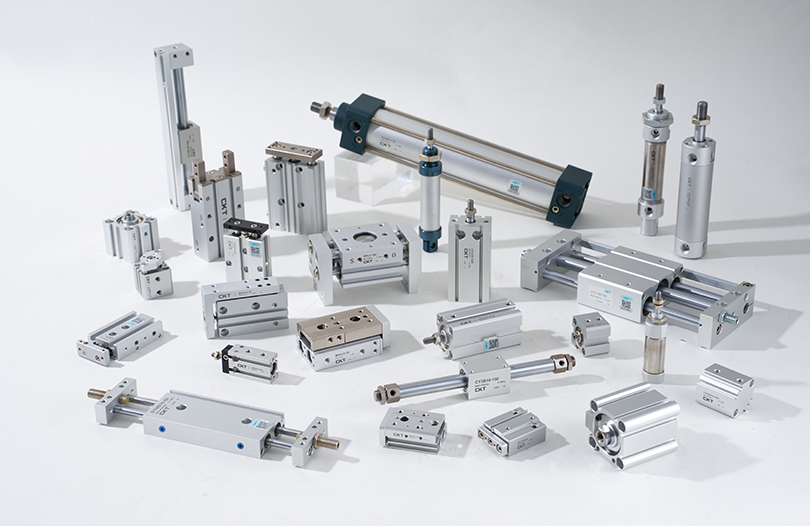
Som kerneaktuator i pneumatiske systemer, pneumatisk luftcylinder s stole på en præcis kombination af væskemekanik og mekanisk struktur til at omdanne energi. En detaljeret analyse skal dække tre nøgleaspekter: luftforsyningsegenskaber, strukturelle detaljer og fordelsprincipper.
Set ud fra et grundlæggende luftforsyningsperspektiv kræver industriel trykluft behandlinger med tørring, filtrering og trykstabilisering. Typisk skal trykdugpunktet være under -20°C, og partikelstørrelsen af faste urenheder skal være mindre end 5μm for at forhindre beskadigelse af cylinderens indre komponenter. Når den behandlede trykluft kommer ind i cylinderkammeret gennem en magnetventil, passerer den først gennem luftindtagshullet på endedækslet og fordeles derefter jævnt til begge sider af stemplet via en bufferbøsning (udstyret i nogle modeller) for at sikre et stabilt tryk, der virker på stemplets endeflade.
Tager man en dobbeltvirkende cylinder med en enkelt stempelstang som eksempel, gennemgår den indvendige væg af cylindercylinderen præcisionshoning, hvilket opnår en overfladeruhed på Ra 0,2-0,4μm. Det fungerer med kombinerede tætninger (normalt polyurethan U-ringe styreringe) på stemplet for at opnå tovejs tætning. Styreringene, for det meste lavet af polytetrafluorethylen (PTFE), reducerer ikke kun den direkte friktion mellem stemplet og cylinderløbet, men sikrer også stemplets koaksialitet, hvilket forhindrer afbøjning af stempelstangen. Når trykluft kommer ind i det stangløse kammer, skubber gastrykket stemplet mod stangkammeret, mens gassen i stangkammeret udledes gennem udstødningshullet. Under udstødningsprocessen bruger nogle modeller en lyddæmper til at reducere støj (sænker typisk støj fra 85dB til under 65dB). Omvendt, når luft kommer ind i stangkammeret, bevæger stemplet sig i den modsatte retning, hvilket fuldender en frem- og tilbagegående cyklus.
Med hensyn til energikonverteringseffektivitet påvirkes cylinderens mekaniske effektivitet hovedsageligt af tætningsfriktion og gaskompressibilitet. Under ideelle forhold kan konverteringseffektiviteten fra trykenergi til mekanisk energi nå 95 %. Men i praktiske applikationer, på grund af tætningsfriktionstab (som tegner sig for ca. 5%-10%) og gaslækage (der tegner sig for ca. 2%-5%), opretholdes den faktiske effektivitet normalt mellem 70%-90%. Ikke desto mindre, sammenlignet med hydrauliske systemer, kræver pneumatiske cylindre ikke komplekse kredsløb såsom olietanke og rørledninger, hvilket resulterer i en kortere energitransmissionsvej og hurtigere reaktionshastighed. Forsinkelsestiden fra lufttilførsel til stempelstangsbevægelse kan kontrolleres inden for 0,02-0,05 sekunder, hvilket gør dem særligt velegnede til højfrekvente driftsscenarier (f.eks. elektronisk komponentsortering, som kan gennemføre 30-50 cyklusser i minuttet).
Deres miljøtilpasningsfordele fortjener også at fremhæves: Trykluft i sig selv er ugiftig og lugtfri, og selvom der opstår lækage, vil den ikke forurene arbejdsemner eller miljøet. Derfor er de meget udbredt i fødevareemballageindustrien (f.eks. chokoladestøbemaskiner) og farmaceutiske præparationsindustrien (f.eks. vaccinepåfyldningsudstyr). Sammenlignet med elektriske aktuatorer er pneumatiske cylindre mere holdbare i fugtige miljøer (f.eks. bilvaskeudstyr) og støvede miljøer (f.eks. malmafskærmningsudstyr), hvilket eliminerer bekymringer om motorfugtskader eller støv, der kommer ind i viklingerne, hvilket forårsager funktionsfejl. Derudover har pneumatiske cylindre stærkere overbelastningsmodstand. Når belastningen overstiger den nominelle værdi, holder stempelstangen op med at bevæge sig uden at brænde ud som en motor; normal drift kan genoprettes blot ved at reducere belastningen, hvilket resulterer i lavere vedligeholdelsesomkostninger.
II. Typeanalyse: Hvilken cylindertype passer til forskellige scenarier?
Klassificeringen af cylindertyper er baseret på dybdegående matchning af strukturelt design, ydeevneparametre og scenariekrav. Hver type har sin unikke applikationslogik og ydeevnegrænser:
1. Lineær bevægelsestype: Grundlæggende valg til konventionelle scenarier
Enkeltvirkende cylindre: Ud over den almindelige fjeder-retur-type, er der tyngdekraft-retur-typer (velegnet til vertikalt nedadgående installationsscenarier, såsom silo-portåbning) og lufttryk-retur-typer (at opnå retur gennem et andet lavtryksluftkredsløb, velegnet til smalle rum, hvor fjedre ikke kan installeres). Deres strukturelle egenskab er, at der kun er behov for et luftindtag til kontrol, hvilket sparer antallet af magnetventiler, og deres omkostninger er 15%-20% lavere end for dobbeltvirkende cylindre. Men begrænset af returmetoden er deres returkraft normalt mindre end trykkraften (returkraften for fjeder-retur-typer er ca. 30%-50% af trykkraften), og slaget bør ikke være for langt (generelt ikke overstige 300 mm, ellers er fjederen udsat for udmattelsesfejl). I praktiske applikationer, såsom materialepositionering på samlebånd, kan trykket af enkeltvirkende cylindre styres ved at justere lufttilførselstrykket (normalt indstillet til 0,3-0,5MPa) for at undgå at knuse emner, og magnetiske kontakter kan bruges til nøjagtigt at detektere, om stemplet er på plads.
Dobbeltvirkende cylindre: Baseret på installationsmetoder kan de opdeles i standardtyper (frontflange, bagflange, fodmontering, trunion-montering osv.) og kompakte typer (integreret cylindercylinder og endedækseldesign, der reducerer længden med 20%-30%). Begge sider af stemplet kan modstå tryk, og forskellen mellem tryk- og trækkraft stammer hovedsageligt fra stempelstangens tværsnitsareal (det effektive kraftbærende område af stangkammeret er lig med det effektive kraftbærende område af det stangløse kammer minus tværsnitsarealet af stempelstangen). Tager man som eksempel en cylinder med en boringsdiameter på 50 mm og en stempelstangsdiameter på 20 mm, er trykket af det stangløse kammer ca. 980N, og trækkraften af stangkammeret er ca. 750N. Derfor bør den kraftbærende retning af det stangløse kammer prioriteres i lodrette løftscenarier med tunge belastninger. I automatiserede produktionslinjer bruges dobbeltvirkende cylindre ofte i forbindelse med styreanordninger (f.eks. lineære guider) for at forbedre bevægelsesnøjagtigheden. For eksempel, i bolt-tilspændingsudstyr på autodele samlebånd, driver cylinderen tilspændingsakslen til at bevæge sig op og ned, hvilket opnår en gentagelsespositioneringsnøjagtighed på ±0,1 mm.
Miniature/tynde cylindre: Miniaturecylindre (med boringsdiametre såsom 6 mm, 8 mm, 10 mm) har normalt cylinderløb lavet af rustfrit stål, og stempelstænger gennemgår hård forkromning (belægningstykkelse 5-10 μm) for at modstå små stød. Ved montering af mobiltelefonkameramoduler skal miniaturecylindre skubbe linsekomponenter til mikron-niveau positionering, så der stilles høje krav til cylinderens bevægelsesstabilitet. De er normalt udstyret med drosselventiler (f.eks. nåleventiler) for at styre hastigheden inden for 50-100 mm/s. Tynde cylindre (med borediametre 20 mm-100 mm) har endestykker fremstillet ved stempling, hvilket reducerer vægten med 40 % sammenlignet med standardtyper, hvilket gør dem velegnede til installation i snævre rum, såsom mellem trykmaskinens ruller og under CNC-værktøjsmaskiner. Nogle tynde cylindre integrerer også magnetiske kontaktmonteringsriller, hvilket eliminerer behovet for yderligere beslag og sparer installationstid. De anvender en dobbeltforseglingsstruktur (primær forsegling, sekundær forsegling), med en lækagehastighed kontrolleret under 5 ml/min (under standardbetingelser).
2. Stangløse cylindre: Pladsoptimeret løsning til scenarier med lang slaglængde
Kerneteknologien i mekanisk koblede stangløse cylindre ligger i tætningssystemet. En dobbelt-lags tætningsliste (indvendig polyurethan tætningsliste og ydre nitrilgummi støvtæt strimmel) anvendes ved slidsen på cylindercylinderen. Tætningslisten er fastgjort med en tætningstrykblok på endedækslet for at sikre ingen gaslækage. Forbindelsen mellem skyderen og stemplet er lavet af højstyrkelegeringsmateriale (f.eks. 6061-T6 aluminiumslegering) med anodiseringsbehandling (oxidfilmtykkelse 10-15μm), hvilket øger slidstyrken med mere end 3 gange. Under drift skal skyderen bevæge sig i forbindelse med en styreskinne (f.eks. indbygget lineært leje) for at undgå beskadigelse af tætningslisten forårsaget af excentriske belastninger. Den maksimalt tilladte excentriske belastning er normalt 10%-15% af den nominelle belastning. For eksempel skal en mekanisk koblet stangløs cylinder i chassistransportleddet på et bilsamlebånd drive et chassis, der vejer 50 kg, for at bevæge sig med en slaglængde på op til 5m. I dette tilfælde skal der vælges en forstærket styreskinne, og hastigheden bør kontrolleres til 0,8-1,2m/s for at undgå udstyrsvibrationer forårsaget af for stor inerti.
De magnetiske ringe på magnetiske stangløse cylindre er lavet af neodym-jern-bor højstyrke magnetisk materiale med et magnetisk energiprodukt på 35-40MGOe. Synkron bevægelse opnås gennem den magnetiske tiltrækning mellem den indre magnetiske ring på stemplet og den ydre magnetiske ring på det ydre bevægelige legeme. For at sikre stabil magnetisk kraft skal afstanden mellem de indre og ydre magnetiske ringe kontrolleres til 0,5-1 mm, og cylindercylindermaterialet skal være ikke-magnetisk (f.eks. aluminiumslegering, 304 rustfrit stål). Deres fordel ligger i den stangløse struktur, som giver bedre tætningsydelse med næsten ingen lækage, hvilket gør dem velegnede til scenarier med høje krav til renlighed (f.eks. transport af halvlederwafer). Deres belastningskapacitet er dog begrænset af magnetisk kraft, normalt med en maksimal belastning på ikke mere end 30 kg, og de er ikke egnede til højfrekvente start-stop-scenarier (ellers er den magnetiske ring tilbøjelig til at afmagnetisere).
3. Roterende cylindre: Specialiserede aktuatorer til roterende bevægelse
Roterende cylindre med tandstang: Tandstangen og stemplet er designet som en integreret enhed, og tandstangsprofilen er for det meste evolvent (modul 1-3). Den arbejder med højpræcisionsgear (transmissionsnøjagtighed op til grad 5) for at sikre en rotationsvinkelfejl på mindre end ±0,5°. Nogle modeller er udstyret med vinkeljusteringsskruer, der tillader finjustering af rotationsvinklen inden for ±5° for at opfylde præcise positioneringskrav. I ventilstyringsscenarier (f.eks. rørledningsventiler i vandbehandlingsanlæg) kan tandstangs-roterende cylindre styre rotationshastigheden ved at justere lufttilførselstrykket (normalt 0,4-0,6 MPa) og opnå ventilåbning, lukning og mellempositionshold ved hjælp af positionssensorer med en levetid på mere end 1 million cyklusser.
Roterende cylindre af vingetype: Vingen og rotoren er forbundet med en nøgle, og tætninger (normalt kombinerede tætninger af nitrilgummi PTFE) skal installeres på begge sider af vingen for at forhindre gaslækage fra den ene side til den anden. Statorens indervæg kræver præcisionsbearbejdning for at sikre en tætningsspalte på 0,02-0,05 mm mellem statoren og vingen; ellers vil effektiviteten falde betydeligt. Rotationsvinklen for roterende cylindre af vingetype er normalt faste vinkler såsom 90°, 180° og 270°. Til vilkårlig vinkelkontrol kræves en vinkelregulator. På grund af strukturelle begrænsninger er deres udgangsmoment lille (f.eks. har en vingetype cylinder med en boringsdiameter på 40 mm et maksimalt drejningsmoment på ca. 5N·m), så de bruges mest til lysarmaturrotation (f.eks. fastspænding af små emner). Pakningerne skal udskiftes regelmæssigt (normalt hver 3.-6. måned) for at sikre tætningsydelse.
4. Specialiserede typer til ekstreme miljøer: Adaptivt design til barske forhold
I miljøer med høje temperaturer (f.eks. udstyr til håndtering af stålemner i den metallurgiske industri, med en driftstemperatur på 200-300°C), skal cylindre bruge højtemperaturbestandige materialer: cylindertønden er lavet af 316L rustfrit stål (som kan modstå temperaturer under 300°C), tætningerne er lavet af fluorgummi til -20°C2, langtidsholdbar temperatur. med kortvarig modstand op til 250°C), og stempelstangsoverfladen er belagt med keramik (hårdhed op til HV1000 eller højere, hvilket øger slidstyrken med 5 gange). Derudover skal køleplader tilføjes ved endehætterne for at forhindre varmeoverførsel til tætningerne, der forårsager ældning.
I korrosive miljøer (f.eks. skibsteknisk udstyr i kontakt med havvandssalt), kræver cylindre omfattende anti-korrosionsbehandling: cylindercylinderen er lavet af 316L rustfrit stål med passiveringsbehandling, stempelstangen er lavet af 316L rustfrit stål eller gennemgår forkromning (pletteringstykkelse 20-30μm) med kappe, alle stempel- og tætningsstykker er 20-30μm. lavet af rustfrit stål, og tætninger er lavet af fluorgummi eller perfluorethergummi med stærk korrosionsbestandighed. Nogle modeller installerer også anti-korrosionsfiltre ved luftportene for yderligere at forhindre korrosive gasser i at trænge ind i cylinderens indre.
I renrumsmiljøer (f.eks. fremstilling af halvlederspåner, der kræver ISO Klasse 1 renhed), skal cylindre opfylde krav til lav partikelemission og lav flygtighed: cylindercylinderen og stempelstangen er lavet af 316L rustfrit stål med præcisionspolering (overfladeruhed Ra 0,1-02 for at forhindre støvsugning). ikke-metalliske komponenter såsom tætninger og styreringe er lavet af materialer med lav partikelemission såsom PTFE eller modificeret polyethylen og gennemgår højtemperaturrensning for at fjerne flygtige stoffer; cylinderoverfladen gennemgår antistatisk behandling for at forhindre statisk adsorption af støv. Ydermere skal udstødningen fra renrumsspecifikke cylindre behandles med et højeffektivt partikelluftfilter (HEPA) for at undgå at forurene renrumsmiljøet med udstødningsgas.|
III. Valgvejledning: Nøjagtig matchning af krav gennem femdimensionelle parametre
Cylindervalg bestemmer direkte udstyrets stabilitet og effektivitet. Det er nødvendigt systematisk at overveje kernedimensioner som belastning, tryk og slag, kombineret med praktiske betjeningstrin:
1. Beregning af belastning: Afklar påkrævet tryk-/trækkraft
Analyser først belastningstypen (vandret bevægelse, lodret løft osv.). Ved vandrette belastninger skal friktionskoefficienten (normalt 0,1-0,3) tages i betragtning, og ved lodrette belastninger skal der tages hensyn til tyngdeacceleration. Beregningslogikken for faktisk tryk er: faktisk tryk = faktisk arbejdstryk × effektivt stempelareal × effektivitetskoefficient.
Blandt dem skal det faktiske arbejdstryk tage højde for lufttilførselstryktab (f.eks. for en rørledningslængde på 10m og en diameter på 8mm er tryktabet cirka 0,02-0,05MPa), så det faktiske arbejdstryk er normalt 5%-10% lavere end lufttilførselstrykket. For det effektive stempelområde, i tilfælde af en enkelt-stempelstangscylinder, er det effektive område af det stangløse kammer tværsnitsarealet af cylindercylinderens indre, og det effektive område af stangkammeret er tværsnitsarealet af cylindercylinderen minus tværsnitsarealet af stempelstangen. Effektivitetskoefficienten afhænger af cylinderpræcisionen: 0,7-0,8 for almindelige cylindre og 0,8-0,9 for højpræcisionscylindre (f.eks. styrede cylindre).
Tager man et skrå skubbescenario ved 30° som eksempel: arbejdsemnets vægt er 50 kg, glidende på en styreskinne (friktionskoefficient 0,15), med en acceleration på 0,8m/s² under accelerationsfasen og et lufttilførselstryk på 0,6MPa (faktisk arbejdstryk 0,55MPa). Beregn først den samlede belastningskraft: tyngdekraftens komponent i den skrå retning = 50kg × 9,8m/s² × sin30° ≈ 245N; friktionskraft = 50 kg × 9,8 m/s² × cos30° × 0,15 ≈ 63,6N; inertikraft = 50 kg × 0,8 m/s² = 40N; total belastningskraft = summen af disse tre dele, ca. 348,6N. Hvis det stangløse kammer bruges til kraftbærende og effektivitetskoefficienten er 0,8, er det nødvendige effektive stempelareal = total belastningskraft / (faktisk arbejdstryk × effektivitetskoefficient), beregnet til at være ca. 7,97×10^-4 m². Boringsdiameteren kan udledes af det effektive areal, beregnet til at være ca. 31,6 mm. I praksis bør en standard borediameter på 40 mm vælges (standard borediameter serie: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm osv.). På dette tidspunkt er det faktiske tryk = 0,55 MPa × effektivt areal af det stangløse kammer for en 40 mm boringsdiameter × 0,8 effektivitetskoefficient, cirka 552N. Sikkerhedsfaktoren (forholdet mellem faktisk tryk og total belastningskraft) er ca. 1,58, hvilket opfylder kravet til 1,5-2 sikkerhedsfaktorer.
2. Slag og buffering: Undgå bevægelsespåvirkning
Slagvalg skal tage højde for udstyrets faktiske bevægelsesafstand og en sikkerhedsmargin. Ud over den konventionelle 5%-10% margin skal følgende faktorer også tages i betragtning: Hvis cylinderen bruges til at skubbe emner til en specificeret position, skal der reserveres et justeringsrum for emnepositioneringsfejl (normalt 5-10 mm); hvis det bruges til fastspænding af emner, skal der reserveres et kompensationsrum for emnestørrelsesafvigelser (normalt 3-5 mm). For cylindre med lang slaglængde (~300 mm) skal der lægges særlig vægt på stivheden af stempelstangen for at forhindre bøjning under belastning. Generelt bør forholdet mellem borediameter og slaglængde kontrolleres inden for 1:10 (f.eks. en borediameter på 40 mm med en maksimal slaglængde på 400 mm). Hvis dette forhold overskrides, skal der vælges en fortykket stempelstang (f.eks. forøgelse af stempelstangsdiameteren fra 16 mm til 20 mm) eller en styreanordning (f.eks. dobbeltakslet cylinder, styret cylinder).
Valget af buffersystemet afhænger af bevægelseshastigheden, lastvægten og udstyrspræcisionskravene: når hastigheden er ≤0,3 m/s og belastningen er ≤50 kg, kan gummibuffer bruges (simpel struktur, lav pris), men buffereffekten er begrænset, hvilket gør den velegnet til scenarier, der er ufølsomme over for stød (f.eks. materialeskubber); når hastigheden er 0,3-0,8m/s og belastningen er 50-200 kg, kræves justerbar buffering (justerbar buffering er påkrævet) - opnås ved at installere en drosselventil på bufferkammeret for at justere udstødningshastigheden. Dette giver mulighed for fleksibel justering af bufferkraften baseret på faktiske arbejdsforhold, hvilket gør den velegnet til de fleste industrielle scenarier (f.eks. positionering af emnet på samlebånd). Når hastigheden overstiger 0,8 m/s og belastningen overstiger 200 kg, er en hydraulisk støddæmper (installeret uafhængigt ved slutningen af cylinderslaget) nødvendig. Den har en stor bufferkapacitet og kan reducere stødaccelerationen fra 10m/s² til under 2m/s², hvilket gør den ideel til højhastighedsscenarier med tung belastning (f.eks. håndtering af store emner).
Derudover kræver vedligeholdelse af buffersystemet opmærksomhed: bufferkammeret i justerbar buffering bør rengøres regelmæssigt (hver 3.-6. måned) for at forhindre blokering af udstødningshullet af urenheder, hvilket ville forårsage bufferfejl. Gummibufferpuder bør inspiceres med jævne mellemrum (hver 1-2 måned); hvis der konstateres ældning eller deformation, skal de omgående udskiftes for at undgå øget stødstøj og risiko for beskadigelse af udstyret.
3. Installation og detektion: Tilpasning til udstyrsstruktur
Valget af installationsmetode skal tage hensyn til udstyrets rumlige layout, kraftretning og krav til bevægelsesnøjagtighed:
Flangemontering: Opdelt i frontflange (monteret i forenden af cylinderen) og bagerste flange (monteret i bagenden af cylinderen). Højstyrkebolte (f.eks. klasse 8,8 eller højere) skal bruges til at forbinde flangen med udstyret, og vinkelretheden mellem flangefladen og cylinderaksen skal sikres (vinkelrethedsfejl ≤0,1 mm/m). Denne metode er velegnet til scenarier med faste belastninger og høje krav til bevægelsesnøjagtighed (f.eks. fastspænding med værktøjsmaskiner).
Tappmontering: Inkluderer fiskeøjetapper (som tillader en vis svingvinkel, sædvanligvis ±5°) og tappetapper med sfæriske lejer (svingvinkel op til ±10°). Under installationen skal pasformen mellem taphullet og udstyrets forbindelsesaksel sikres (normalt 0,05-0,1 mm) for at undgå ustabil bevægelse forårsaget af for stor spillerum. Den er velegnet til scenarier, hvor lasten har et lille sving (f.eks. skubbeanordninger på skrå transportører).
Fodmontering: Inkluderer forreste fodmonteringer, bagerste fodmonteringer og dobbeltfodsbeslag. Forbindelsen mellem fodbeslaget og udstyret skal være sikker for at forhindre, at den løsner sig under belastning. På grund af det faktum, at fodbeslagets støttepunkter er langt fra cylinderaksen, er dens laterale kraftmodstand svag (lateral belastning overstiger normalt ikke 10% af den nominelle belastning). Den er velegnet til scenarier med lette belastninger med faste bevægelsesretninger (f.eks. at skubbe små emner).
Drejemontering: Cylinderen er fastgjort til udstyrsbeslaget via en drejetap, så cylinderen kan svinge rundt om drejetappen (svingningsvinkel normalt ±15°). Pasformen mellem drejetappen og cylindertapphullet skal bruge en overgangspasning (f.eks. H7/g6), hvilket gør den velegnet til scenarier, hvor lasten har en stor svingvinkel (f.eks. materialevippemekanismer).
Til positionsdetektering findes der udover almindelige magnetkontakter også endestopkontakter og fotoelektriske sensorer: Magnetiske kontakter registrerer stemplets position ved at registrere den magnetiske ring på stemplet, med en hurtig responshastighed (≤1ms). Under installationen skal man være opmærksom på justeringens nøjagtighed med den magnetiske ring (afvigelse ≤1 mm); ellers kan detektionsfejl forekomme. Grænseafbrydere udløses af mekanisk kontakt, hvilket giver høj pålidelighed, men langsom reaktionshastighed (≥10ms), hvilket gør dem velegnede til scenarier med krav til lave reaktionshastigheder (f.eks. udstyrsgrænsepositionsbeskyttelse). Fotoelektriske sensorer opnår positionering ved at detektere blokeringssignalet fra stemplet eller skyderen, der ikke kræver kontakt med cylinderlegemet, hvilket gør dem velegnede til korrosive eller høje temperaturmiljøer. Det er dog nødvendigt at sikre, at der ikke er stærk lysinterferens i detektionsområdet.
4. Hastighedskontrol: Matchende arbejdsbetingelser
Cylinderhastigheden styres hovedsageligt af regulering af luftindtag eller regulering af udstødningen, og anvendelsesscenarierne og justeringslogikken for disse to metoder adskiller sig væsentligt:
Luftindtagsdrosling involverer installation af en drosselventil ved cylinderens luftindtag for at kontrollere forlængelsen eller tilbagetrækningshastigheden af stempelstangen ved at begrænse indsugningsstrømmen. Denne metode har den fordel, at den er enkel at justere og er velegnet til scenarier med lave krav til hastighedsstabilitet (f.eks. almindeligt materialeskub). Men når belastningen ændrer sig, svinger hastigheden betydeligt (udsvingsområde op til ±20%). For eksempel, når vægten af det skubbede emne stiger fra 10 kg til 20 kg, kan hastigheden falde fra 150 mm/s til under 100 mm/s, hvis der anvendes luftindtagsregulering, hvilket påvirker produktionscyklussen.
Udstødningsgasregulering involverer installation af en gasspjæld ved cylinderens udstødningsport for indirekte at justere bevægelseshastigheden ved at kontrollere udstødningshastigheden. Da udstødningsgasregulering opretholder et vist modtryk inde i cylinderen, undertrykker den effektivt hastighedsudsving forårsaget af belastningsændringer (udsvingsområde kan kontrolleres inden for ±5%), hvilket gør den mere velegnet til scenarier med høje krav til hastighedsstabilitet (f.eks. deljustering i præcisionsmontering). Under den faktiske justering skal man være opmærksom på udstødningsgasspjældventilens installationsposition: for dobbeltvirkende cylindre skal spjældventiler installeres ved udstødningsportene i både det stangløse kammer og stangkammeret for uafhængigt at justere forlængelses- og tilbagetrækningshastighederne.
Derudover påvirkes cylinderhastigheden også af lufttilførslens flowhastighed og rørledningsdiameter. Når rørledningens længde overstiger 10 m, bør rørledningens diameter øges passende (f.eks. fra 8 mm til 10 mm) for at undgå hastighedsreduktion på grund af utilstrækkelig strømningshastighed. Hvis bevægelse med ultrahøj hastighed (~1m/s) er påkrævet, skal der vælges en magnetventil med stort flow (boringsdiameter ≥15 mm), kombineret med en kort rørledning (≤5m) for at reducere gasstrømningsmodstanden.
5. Tilbehørsmatch: Sikrer jævn systemdrift
Det rationelle valg af tilbehør påvirker direkte cylinderens driftsstabilitet og levetid, og nøgletilbehør såsom rørledninger, magnetventiler og konnektorer skal overvejes én efter én:
Til rørledninger bør materialet vælges ud fra arbejdstryk og omgivelsestemperatur: Polyurethanrørledninger kan bruges til normaltemperatur-, lavtryksscenarier (tryk ≤1MPa, temperatur -5℃ til 60℃) på grund af deres gode fleksibilitet og lette vægt, hvilket gør dem velegnede til bevægelsesscenarier med hyppige bøjninger (f.eks. Nylonrørledninger bør bruges til middeltemperaturscenarier (temperatur -20 ℃ til 120 ℃) på grund af deres bedre ældningsmodstand. Polytetrafluorethylen-rørledninger er velegnede til korrosive miljøer, da de kan modstå stærke syrer og baser. Rørledningens diameter skal passe til cylindergrænsefladen; almindelige cylindergrænsefladespecifikationer inkluderer G1/8, G1/4 og G3/8, svarende til rørledningsdiametre på henholdsvis 6 mm, 8 mm og 10 mm. Brug af en underdimensioneret rørledningsdiameter vil resultere i utilstrækkelig strømningshastighed og reduceret cylinderhastighed.
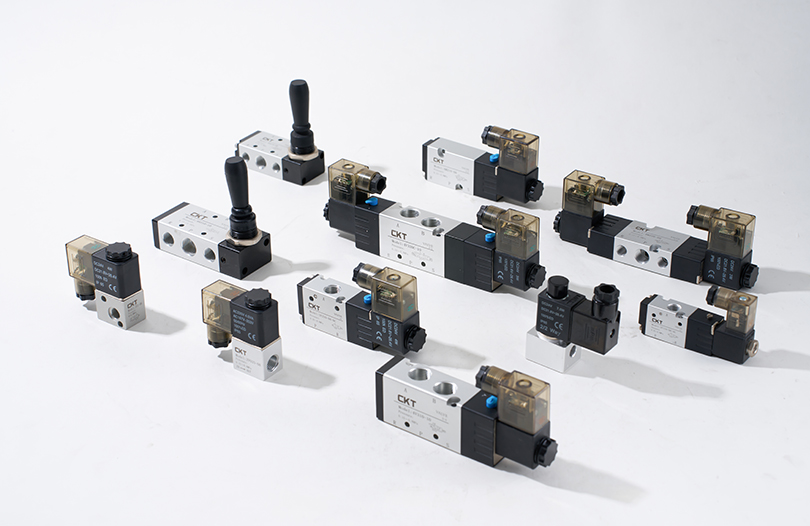
Magnetventiler er kernekomponenter til styring af cylinderbevægelse og bør vælges baseret på cylindertype og bevægelseskrav: Enkeltvirkende cylindre kræver 2/3-vejs magnetventiler (kontrollerer luftindtag og udstødning), mens dobbeltvirkende cylindre kræver 5/2-vejs magnetventiler (styrer luftindtag og udstødning for både det stangløse og stangkammer). Spændingsspecifikationen for magnetventilen skal svare til udstyrets strømforsyning (fælles specifikationer inkluderer DC24V og AC220V), og responstiden skal være ≤10ms for at opfylde højfrekvente bevægelseskrav. Derudover bør magnetventiler med et beskyttelsesniveau på IP65 eller højere vælges i støvede eller fugtige omgivelser for at forhindre beskadigelse af interne komponenter.
Konnektorer bruges til at forbinde rørledninger til cylindre og magnetventiler, og der skal vælges modeller, der matcher rørledningsdiameteren og grænsefladespecifikationerne: Hurtigkoblingsfittings muliggør nem installation og er velegnede til scenarier, der kræver hyppig demontering (f.eks. udstyrs idriftsættelsesfaser). Kompressionsfittings giver bedre tætningsydelse og er velegnede til scenarier, der kræver langsigtet stabil drift (f.eks. produktionslinjeudstyr). I miljøer med store vibrationer (f.eks. værktøjsmaskiner) bør der bruges konnektorer med låsemøtrikker for at forhindre løsning og lækage.
IV. Vedligeholdelsestips: Hvordan forlænges levetiden for pneumatiske cylindre?
Videnskabelig vedligeholdelse kan forbedre cylinderens pålidelighed betydeligt og reducere forekomsten af fejl. Kernen ligger i fire nøgleaspekter: luftforsyningsrensning, tætningsbeskyttelse, regelmæssig inspektion og fejldiagnose. Nedenfor er detaljerede praktiske metoder:
1. Luftforsyningsrensning: Reducerer internt slid
Fugt, olie og urenheder i trykluft er hovedårsagerne til internt slid på cylindre og ældning af tætninger. Et tre-trins rensningssystem er påkrævet for at opnå effektiv filtrering:
Primær filtrering (forfiltrering): Et hovedledningsfilter er installeret ved udgangen af luftkompressoren med en filtreringspræcision på 5-10μm, hovedsagelig brugt til at fjerne store partikelformige urenheder (f.eks. rust, støv) fra luften og adskille en del af det flydende vand og olie. Drænventilen skal åbnes regelmæssigt (hver 1-2 uge) for at dræne vandet. I miljøer med høj luftfugtighed (f.eks. regnsæsoner i sydlige regioner), bør hyppigheden af dræning øges (1-2 gange om dagen) for at forhindre vandansamling inde i filteret.
Sekundær filtrering (præcisionsfiltrering): Et præcisionsfilter er installeret i cylinderens luftforsyningskredsløb med en filtreringspræcision på 1-5μm for yderligere at fjerne fine urenheder og olietåge. Præcisionsfilterets filterelement bør udskiftes regelmæssigt (hver 3.-6. måned). I støvede miljøer (f.eks. malmforarbejdningsværksteder) bør udskiftningscyklussen afkortes (hver 1-2 måned). Ved udskiftning skal lufttilførslen afbrydes først, og trykket inde i filteret skal aflastes for at forhindre urenheder i at trænge ind i nedstrømskredsløbet.
Tertiær filtrering (olietågebehandling): For oliefri smørecylindre (anvendt i noget fødevare- og medicinalindustriudstyr) bør der installeres en olietågeudskiller efter præcisionsfilteret med en filtreringspræcision på 0,01μm for at fjerne sporolietåge fra luften, hvilket sikrer, at olieindholdet i luften, der kommer ind i cylinderen, er ≤ 01mg/0mg. Olietågeudskillerens filterelement skal udskiftes hver 6.-12. måned, og en differenstrykmåler skal bruges til at overvåge filterelementets tilstopningsstatus. Hvis differenstrykket overstiger 0,1 MPa, skal filterelementet straks udskiftes.
Derudover skal trykreduktionsventilens tryk være stabilt justeret inden for cylinderens nominelle arbejdstrykområde (normalt 0,4-0,6 MPa) for at undgå beskadigelse af tætningerne forårsaget af overtryksdrift. Hvis udstyret er inaktivt i lang tid (mere end 1 måned), skal lufttilførslen afbrydes, og trykluften inde i cylinderen skal aflastes for at forhindre intern korrosion.
2. Tætningsbeskyttelse: Blokering af eksterne farer
Tætninger er nøglekomponenter til at forhindre gaslækage og sikre normal drift af cylinderen. Målrettede beskyttelsesforanstaltninger bør træffes baseret på anvendelsesscenariet:
Daglig inspektion: Overfladen af cylinderstempelstangen skal inspiceres ugentligt for ridser eller korrosion. Hvis der findes rustpletter eller ridser på stempelstangsoverfladen, bør de forsigtigt poleres med fint sandpapir (800-1000 grit), og derefter skal der påføres specialfedt (f.eks. lithiumbaseret fedt) for at forhindre beskadigelse af tætningerne. Kontroller samtidig, om der er lækage ved forbindelsen mellem cylinderens endedæksel og cylinderløbet. Hvis der konstateres lækage, skal forbindelsesboltene spændes (drejningsmomentet skal overholde cylindermanualkravene for at undgå deformation af cylindercylinderen forårsaget af overspænding). Hvis der stadig opstår lækage efter tilspænding, skal endedækslets pakning udskiftes.
Tætningsudskiftning: Når cylinderen har øget lækage (over 10 ml/min), væsentligt reduceret bevægelseshastighed eller blokering af stempelstangen, skal tætningerne udskiftes omgående. Inden udskiftning skal cylinderen skilles ad, og komponenter såsom cylindercylinder og stempel bør rengøres (rengøres med vandfri ethanol eller petroleum; ætsende opløsningsmidler bør undgås). Ved udskiftning skal tætninger, der stemmer overens med den originale model, vælges (opmærksomhed skal være opmærksom på materialetilpasning, f.eks. fluorgummitætninger til højtemperaturscenarier), og en lille mængde fedt bør påføres tætningsoverfladen under installationen for at reducere installationsmodstanden og undgå tætningsskader.
Støvbeskyttelse: I støvede miljøer (f.eks. træbearbejdningsværksteder, cementforarbejdningsanlæg) bør der installeres et støvdæksel (f.eks. teleskopisk støvdæksel, foldbart støvdæksel) i den forlængede ende af cylinderstempelstangen for at forhindre, at støv trænger ind i cylinderens indre. Støvdækslet skal efterses regelmæssigt (hver 2.-4. uge); hvis der konstateres skader, skal den udskiftes med det samme for at forhindre, at støv trænger ind i cylinderens cylinder gennem stempelstangen og forværrer internt slid.
3. Regelmæssig inspektion: Rettidig fejlfinding
Regelmæssig inspektion er et vigtigt middel til at forhindre cylinderfejl. Der bør etableres månedlige, kvartalsvise og årlige inspektionssystemer med klare inspektionspunkter og standarder:
Månedlig inspektion: Fokuser på at kontrollere cylinderens driftsstatus, herunder om bevægelsen er jævn, om der er unormal støj (f.eks. "hvæsende" lækagelyd, "klukkende" mekanisk kollisionslyd), og om stempelstangen bevæger sig jævnt (ingen blokering eller afbøjning). Kontroller samtidig magnetkontaktens detekteringsnøjagtighed ved manuelt at trykke på stemplet og observere, om magnetkontakten nøjagtigt kan detektere stemplets position. Hvis der opstår detekteringsfejl, skal du justere installationspositionen for den magnetiske kontakt eller udskifte kontakten.
Kvartalsvis inspektion: Adskil og efterse cylinderens nøglekomponenter, herunder stempel, stempelstang og styrering. Kontroller, om der er slid på stempeloverfladen (stemplet skal udskiftes, hvis slidmængden overstiger 0,1 mm), stempelstangens rethedsfejl (stempelstangen skal kalibreres eller udskiftes, hvis fejlen overstiger 0,1 mm/m), og slitagen på styreringen (styreringen skal udskiftes, hvis frigangen overstiger 0,2 mm). Kontroller desuden overfladeruheden af cylinderens indre væg; hvis der findes tydelige ridser eller rust, skal cylinderløbet repareres med slibeværktøj eller udskiftes.
Årlig inspektion: Test cylinderens overordnede ydeevne, inklusive tryk-/trækkrafttest (mål den faktiske udgangskraft med et dynamometer; hvis afvigelsen fra den nominelle værdi overstiger 10 %, undersøg årsagen, såsom slid på tætninger eller utilstrækkeligt lufttilførselstryk), lækagetest (mål cylinderlækagen, hvis den nominelle levetid testes), og udskift den nominelle levetid, og udskift den nominelle levetid; (simuler faktiske arbejdsforhold og arbejd kontinuerligt i mere end 100.000 cyklusser for at observere, om cylinderen har fejl). Spænd samtidig cylinderens forbindelsesbolte og konnektorer helt for at forhindre, at de løsner sig forårsaget af langvarige vibrationer.
4. Fejldiagnose: Hurtig lokalisering og løsning
Når en cylinder svigter, bør fejlfinding følge princippet om "ekstern først, intern anden; simpel først, kompleks anden". Nedenfor er almindelige fejl og deres løsninger:
Fejl 1: Cylinderen bevæger sig langsomt eller slet ikke
Mulige årsager: ① Utilstrækkeligt lufttilførselstryk (forkert trykreduktionsventiljustering eller luftkompressorfejl); ② Blokeret eller underdimensioneret rørledning (rørledning blokeret af urenheder eller rørledningsdiameter opfylder ikke kravene); ③ Magnetventilfejl (udbrændt spole eller fastklemning af ventilkerne); ④ Ældrende tætninger (lækage forårsaget af slidte stempeltætninger).
Løsninger: ① Kontroller lufttilførselstrykket, juster trykreduktionsventilen til det nominelle tryk, og reparer eller udskift luftkompressoren, hvis den svigter; ② Adskil rørledningen og blæs den blokerede del ud med trykluft; udskift rørledningen med en større diameter, hvis rørledningens diameter er utilstrækkelig; ③ Kontroller magnetventilens spolespænding, udskift spolen, hvis den er udbrændt, og adskil og rengør ventilkernen, hvis den sidder fast; ④ Adskil cylinderen, og udskift de ældne tætninger.
Fejl 2: Alvorlig cylinderlækage
Mulige årsager: ① Beskadiget endedækselpakning (løse bolte eller forældet pakning); ② Slidte stempelstangstætninger (ridset stempelstangsoverflade eller ældne tætninger); ③ Beskadiget cylindercylinder og stempeltætninger (slidt stempel eller aldrende tætninger); ④ Løse forbindelser (løsnede forbindelser forårsaget af vibrationer).
Løsninger: ① Spænd endedækslets bolte og udskift pakningen, hvis den er ældet; ② Reparer den ridsede stempelstangsoverflade og udskift stempelstangspakningerne; ③ Udskift stemplet og stempeltætningerne; ④ Spænd konnektorerne og udskift dem, hvis de er beskadigede.
Fejl 3: Unormal støj under cylinderdrift
Mulige årsager: ① Afbøjning af stempelstangen (ukorrekt montering eller slidt styrering); ② Mislykket buffersystem (forkert justering af bufferskruer eller slidte buffertætninger); ③ Urenheder inde i cylinderens cylinder (urenheder kommer ind i cylinderens cylinder på grund af utilstrækkelig lufttilførselsrensning); ④ Magnetventilens kommuteringspåvirkning (hurtig magnetventilresponshastighed eller ingen bufferanordning).
Løsninger: ① Korriger cylinderens installationsposition og udskift den slidte styrering; ② Genjuster bufferskruerne og udskift buffertætningerne, hvis de er slidte; ③ Rens cylindercylinderen og forbedre rensningen af luftforsyningen; ④ Installer en drosselventil ved magnetventilens udløb for at reducere gasflowhastigheden, eller vælg en magnetventil med en bufferfunktion.
Fejl 4: Fejl ved registrering af magnetkontakt
Mulige årsager: ① Forkert monteringsposition for magnetkontakt (ikke på linje med den magnetiske ring på stemplet); ② Magnetisk ring afmagnetisering (magnetisk ring magnetisk styrke reduceret på grund af højfrekvent start-stop eller høj temperatur miljø); ③ Magnetisk kontaktfejl (udbrændt spole eller skade på detekteringskomponenter); ④ Interferensfaktorer (stærkt magnetfelt eller højfrekvent udstyrsinterferens i nærheden).
Løsninger: ① Juster monteringspositionen for den magnetiske kontakt for at sikre justering med den magnetiske ring; ② Udskift den afmagnetiserede magnetiske ring; ③ Udskift den magnetiske kontakt; ④ Hold dig væk fra stærke magnetfelter eller højfrekvent udstyr, eller vælg en anti-interferens magnetisk kontakt.
V. Dybdegående analyse af almindelige anvendelsesscenarier: Praktiske løsninger baseret på arbejdsforhold
Anvendelsen af pneumatiske cylindre i forskellige industrier kræver optimeret design baseret på specifikke arbejdsforhold. Valg, installation, idriftsættelse og parameterindstillinger for cylindre varierer betydeligt på tværs af scenarier. Nedenfor er en oversigtstabel over kerneanvendelsesparametre for fire typiske industrier, efterfulgt af detaljerede praktiske løsninger:
| Industrifelt | Kernekrav | Anbefalet cylindertype | Nøgleparameterkrav | Installation & Vedligeholdelse |
| Elektronisk fremstilling | Høj præcision lav vibration | Miniaturestyrede renrumscylindre | Boring 12-25 mm, gentagelsesnøjagtighed ±0,02 mm, renhed ISO klasse 5 | Installer: Laser parallelitetskalibrering (≤0,01 mm/m), PTFE-rør Vedligehold: Månedlig overfladerensning, kvartalsvis tætningskontrol |
| Bilfremstilling | Høj belastning Lang levetid | Kraftig, tandstangsrotary | Boring 80-125 mm, drejningsmoment ≥50N·m, styrke ≥800MPa | Installer: Dyvelstiftforbindelse (frigang ≤0,03 mm), forstærkede føringer Vedligehold: Smøring af stangen pr. skift, ugentlig bufferrensning |
| Fødevareemballage | Forureningsfri nem rengøring | Rustfrit stål, anti-stick belagt | Krop SUS316L, Ra ≤0,8μm, FDA-forseglinger | Installer: Væk fra produktvejen, slanger i fødevarekvalitet (kvartalsvis udskiftning) Vedligehold: Månedlig mikrobiel test, halvårlig overensstemmelseskontrol |
| Logistik & Lager | Høj hastighed Høj pålidelighed | Højhastigheds, tynde cylindre | Borediameter 32-63 mm, hastighed 30-50 cyklusser/min, træthedsmodstand ≥1 million cyklusser | Monter: Flydende led (±3°), Hurtige udstødningsventiler Vedligehold: Månedlig linjeslidkontrol, kvartalsvis timingoptimering |
1. Elektronisk fremstillingsindustri: Præcis kontrol til præcisionsmonteringsscenarier
I præcisionsscenarier, såsom svejsning af mobiltelefonbundkort og chippakning, skal cylindre opnå positionering på mikronniveau og stabil bevægelse med kernekravene til "høj præcision, lav vibration":
Valgtilpasning: Prioriter miniaturestyrede cylindre (f.eks. borediameter 12 mm-25 mm) med en dobbeltstyrede akselstruktur, for at opnå en gentagelsespositioneringsnøjagtighed på ±0,02 mm for at undgå positioneringsafvigelser forårsaget af excentriske belastninger i enkeltakslede cylindre. Til spånhåndtering bør renrumsspecifikke cylindre (ISO klasse 5 eller højere) med lav-partikel-emission belægninger vælges for at forhindre støvforurening af spånstifter.
Installation og idriftsættelse: Under installationen skal du bruge et laserjusteringsværktøj til at kalibrere paralleliteten mellem cylinderaksen og arbejdsbordet (fejl ≤0,01 mm/m) for at undgå sidekræfter, der beskadiger præcisionskomponenterne. PTFE-rørledninger (indvendig diameter 4 mm-6 mm) bør bruges til at reducere påvirkningen af luftstrømspulsering på bevægelsesstabiliteten; i mellemtiden bør en præcisionstrykregulator (nøjagtighed ±0,005 MPa) installeres ved cylinderens luftindtag for at stabilisere arbejdstrykket ved 0,3-0,4 MPa, hvilket forhindrer svejseafvigelser forårsaget af tryksvingninger.
Parameteroptimering: Brug udstødningsgasregulering til hastighedskontrol, justering af hastigheden til 30-50 mm/s via en mikrogasventil og match med fleksible bufferpuder (hårdhed 50-60 Shore A) for at undgå spånforskydning forårsaget af slag ved slutningen af slaget. På svejsestationer kan der installeres en tryksensor for enden af cylinderstempelstangen for at overvåge kontakttrykket i realtid (normalt styret ved 5-10N), og systemet vil straks lukke ned, hvis trykket er unormalt for at beskytte spånen mod trykskader.
2. Bilfremstillingsindustrien: Stabilitetssikring for scenarier for håndtering af tunge laster
I scenarier som svejsning af karrosseri og chassis, skal cylindre modstå tunge belastninger (50-200 kg) og fungere hyppigt med kernekravene om "høj belastning lang levetid":
Valgtilpasning: Vælg kraftige cylindre (boringsdiameter 80 mm-125 mm) med stempelstænger lavet af 45# stål med forkromning (belægningstykkelse 20-30μm) og en trykstyrke på ≥800MPa for at undgå, at stempelstangen bøjes under langvarig tung belastning. Til kropsvipning (f.eks. 90° vending og håndtering), skal tandstangs-roterende cylindre (drejningsmoment ≥50N·m) matches med elektromagnetiske bremser for at forhindre kroppen i at glide, når strømmen afbrydes.
Installation og idriftsættelse: Installationsbeslag bør svejses af Q235 stålplader med en tykkelse på ≥10 mm for at sikre bæreevne; forbindelsen mellem cylinderen og beslaget skal bruge dyvelbolte (pasningsafstand ≤0,03 mm) for at undgå bevægelsesafvigelser forårsaget af løse bolte. I chassistransportbånd skal stangløse cylindre være udstyret med forstærkede styreskinner (bæreevne ≥300 kg), og grænseblokke bør installeres i begge ender af styreskinnerne for at forhindre skyderen i at støde på endedækslet på grund af overkørsel.
Vedligeholdelsesoptimering: Kontroller smørestatus for stempelstangsoverfladen hvert skift (8 timer), påfør højtemperaturfedt (temperaturmodstand -30℃ til 150℃) for at reducere slid; adskil cylinderens endedæksel hver uge for at rense urenheder i bufferkammeret og udskift ældende buffertætninger (normalt polyurethan) for at undgå stødskader forårsaget af bufferfejl.
3. Fødevareemballageindustrien: Overholdelsesdesign til hygiejniske scenarier
I scenarier som fødevarepåfyldning og emballageforsegling skal cylinderne opfylde hygiejnestandarder (f.eks. FDA-certificering) med kernekravene om "forureningsfri nem rengøring":
Valgtilpasning: Vælg cylindre i rustfrit stål (cylinderbeholdermateriale SUS316L) med en poleret overflade (ruhed Ra ≤0,8μm) for at forhindre madrester vedhæftning; tætninger bør være lavet af fødevaregodkendt fluorgummi (i overensstemmelse med FDA 21 CFR Part 177) for at forhindre frigivelse af skadelige stoffer. Til saucepåfyldning bør anti-stick belagte cylindre (f.eks. teflonbelægning) vælges for at reducere saucerester.
Installation og idriftsættelse: Cylindre bør installeres væk fra fødevaretransportveje for at forhindre fødevareforurening med lækket trykluft; Rørledninger bør bruge fødevaregodkendte silikonerør (indvendig diameter 8 mm-10 mm), der udskiftes kvartalsvis for at forhindre partikelfrigivelse på grund af ældning. På tankstationer bør der anvendes hurtigkoblingsbeslag til forbindelsen mellem cylinderen og påfyldningsventilen for at lette adskillelse og rengøring; efter hver rengøring skal der bruges trykluft til at tørre cylinderens indre for at forhindre rust forårsaget af resterende fugt.
Overholdelsestest: Udfør mikrobiel test på cylinderoverfladen hver måned (totalt bakterietal ≤10CFU/cm²); hvis testen mislykkes, gennemblød og rengør med fødevaregodkendt desinfektionsmiddel (f.eks. natriumhypochloritopløsning), og skyl derefter med rent vand. Overlad en tredjepartsorganisation til at udføre test af materialeoverholdelse halvårligt for at sikre overholdelse af standarder for fødevarekontaktmateriale.
4. Logistik- og lagerindustrien: Effektiv drift til sortering og håndtering af scenarier
I scenarier som ekspressortering og hyldestabling skal cylindre opnå højfrekvent bevægelse (30-50 cyklusser pr. minut) med kernekravene til "høj hastighed høj pålidelighed":
Valgtilpasning: Vælg højhastighedscylindre (boringsdiameter 32 mm-63 mm) med stempler lavet af letvægtsaluminiumslegering (densitet 2,7 g/cm³) for at reducere inertikraften; Tætninger bør være lavet af lavfriktionspolyurethan (friktionskoefficient ≤0,1) for at sikre jævn drift under højfrekvent bevægelse. Til sortering af transportbånd bør tynde cylindre (højde ≤40 mm) vælges for at spare installationsplads, og hurtige udstødningsventiler bør tilpasses for at reducere udstødningstiden med 50 % og forbedre bevægelseshastigheden.
Installation og idriftsættelse: Forbindelsen mellem cylinderen og sorteringsmekanismen bør bruge flydeforbindelser for at kompensere for installationsfejl (tillader ±3° vinkelafvigelse) og undgå blokering forårsaget af sidekræfter; rørledninger bør bruge højtryks polyurethanrør (arbejdstryk ≤1,2MPa) med træthedsmodstand på ≥1 million cyklusser for at forhindre brud på grund af højfrekvent bøjning. På stablestationer bør positionssensorer (responstid ≤1ms) installeres på cylinderen for at tilbageføre stempelpositionen i realtid og interagere med stablerens kontrolsystem for at sikre præcis stabling.
Effektivitetsoptimering: Optimer cylinderbevægelsessekvensen gennem PLC-programmering. For eksempel i sorteringsscenarier skal du åbne cylinderens luftindtag 0,1 sekunder i forvejen for at reducere bevægelsesforsinkelsen; samtidig skal du installere lyddæmpergasventiler ved cylinderens udstødningsport for at sikre hastighed, mens du kontrollerer støj under 70dB, i overensstemmelse med værkstedsstøjstandarder.
VI. Nødfejlfindingsfærdigheder: Praktiske metoder til hurtig genopretning af produktionen
Pludselige cylinderfejl under produktionen kan forårsage nedetid i produktionslinjen. At beherske færdigheder i nødfejlfinding kan forkorte tiden til fejldiagnose og reparation markant. Nedenfor er en tabel, der opsummerer almindelige fejl og tilsvarende løsninger, efterfulgt af detaljerede handlinger:
| Fejltype | Almindelige årsager | Nødhåndteringsforanstaltninger | Anbefalinger for opfølgende behandling | Forholdsregler |
| Air Port Lækage | Løse fittings, beskadigede rørledninger | Spænd fittings (15-20N·m) og vikl med teflontape; skær beskadigede rørledninger og tilslut dem igen | Udskift ældende rørledninger, kontroller regelmæssigt fittings tæthed | Teflontape viklet i samme retning som gevindrotation, rørledningsindføringsdybde ≥10 mm |
| Endedæksellækage | Løse bolte, beskadigede pakninger | Spænd boltene diagonalt, tilføj tynde kobberplader; påfør højtemperaturforsegling (hærder på 30 minutter) | Udskift tætninger, tjek slid på cylindercylindertætningens rille | Fugemasse skal være modstandsdygtig over for høje temperaturer, ingen lufttilførsel før hærdning |
| Stempelstang Jamming | Slidte Styreringe, Bukkede Styreskafter | Påfør lithium-baseret fedt og skub gentagne gange; rette styreaksler lidt (≤0,1 mm pr. gang) | Udskift styreringe, udskift styreaksler, hvis de er kraftigt bøjede | Anvend ensartet kraft under opretningen, undgå overbelastningsskader på komponenterne |
| Stempelstikning | Urenheder i cylindertønde, deforme tætninger | Tør cylindertønden af med vandfri ethanol, vend midlertidigt forseglinger til brug | Rengør cylindercylinderen grundigt, udskift deformerede tætninger | Undgå ætsende opløsningsmidler, tør grundigt efter rengøring |
| Luftforsyningsafbrydelse | Luftkompressorfejl, blokerede rørledninger | Skift til backup luftkompressor, brug flaskeluft til midlertidig forsyning; omvendt renserørledninger | Reparer luftkompressorer, udskift blokerede rørledninger | Flaskelufttryk justeret til 0,5 MPa, skyl væk fra personale |
| Magnetventilfejl | Fastsiddende ventilkerne, brændte spoler | Rengør ventilkernen, udskift med reservemagnetventil; styring via manuel luftventil | Reparer magnetventilspoler, rens ventilkerner regelmæssigt | Dedikeret personaleovervågning under manuel kontrol, undgå fejlbetjening |
| Magnetisk kontakt fejlfunktion | Magnetisk ringafmagnetisering, switchfejl | Fastgør stærke magnetiske plader, installer mekaniske propper; PLC forsinkelseskontrol | Udskift magnetiske ringe og kontakter, kalibrer detekteringspositioner | Forsinkelsestid tilpasset den faktiske bevægelseshastighed, undgå overkørsel |
1. Pludselige lækagefejl: Midlertidig tætning og hurtig udskiftning
Når cylindre oplever luftportlækage (f.eks. løse fittings) eller endedæksellækage (f.eks. beskadigede tætninger), hvis dele ikke kan udskiftes med det samme på grund af produktionsbegrænsninger, kan der træffes midlertidige foranstaltninger for at genoptage produktionen:
Nødsituation med lækage af luftport: Hvis fittings er løse, stram dem med en skruenøgle (drejningsmoment som angivet i manualen, normalt 15-20N·m). Hvis lækagen fortsætter efter tilspænding, skal du vikle teflontape (3-5 omgange, i samme retning som gevindrotation) og efterspænde. Hvis rørledningerne er beskadigede, skal du bruge hurtigkoblingsfittings til at afskære den beskadigede sektion og tilslutte rørledningen igen (sørg for indføringsdybde ≥10 mm) for midlertidigt at genoprette luftforsyningen; udskifte hele rørledningen i produktionspauser.
Nødlækage af endehætte: Hvis endehætteboltene er løse, skal du bruge en momentnøgle til at stramme dem i en diagonal rækkefølge (momentafvigelse ≤5%). Hvis lækagen fortsætter, skal du placere en tynd kobberplade (tykkelse 0,1-0,2 mm) mellem endehætten og cylindercylinderen for at forbedre tætningen. Hvis tætningerne er beskadigede, og der ikke er reservedele til rådighed, påføres højtemperaturforseglingsmiddel (f.eks. silikoneforseglingsmiddel) i tætningsrillen og genoptage brugen midlertidigt, efter at tætningsmidlet er hærdet (ca. 30 minutter); udskift tætningerne straks under produktionspauser.
2. Bevægelsesjammingsfejl: Midlertidig smøring og rensning af urenheder
Når cylindre oplever, at stempelstangen sidder fast (f.eks. slidte styreringe) eller stempelklæbning (f.eks. urenheder i cylindercylinderen), kan midlertidig behandling genoprette bevægelsen og undgå langvarig nedetid i produktionslinjen:
Nødstop ved stempelstang: Sluk først for lufttilførslen og skub stempelstangen manuelt. Hvis der mærkes betydelig modstand, påfør en lille mængde smørefedt (f.eks. lithiumbaseret fedt) på stempelstangens overflade og skub stempelstangen gentagne gange (10-20 gange) for at smøre styreringene. Hvis fastklemning fortsætter, skal du kontrollere, om styreakslen er bøjet; hvis let bøjet, brug et retteværktøj til at rette det langsomt ud (≤0,1 mm pr. justering) for midlertidigt at genoprette bevægelsen, og udskift styreakslen senere.
Nødstilfælde med stempelstik: Sluk for lufttilførslen, adskil cylinderens endedæksel, og inspicér cylinderens indervæg med en lommelygte. Hvis der findes urenheder (f.eks. metalspåner), tørres indervæggen af med en blød klud dyppet i vandfri ethanol (undgå at ridse cylinderens cylinder). Kontroller samtidig, om stempeltætningerne er beskadigede; hvis tætningerne er deformeret, kan de vendes midlertidigt (kun til nødbrug; langtidsbrug kræver udskiftning), og saml derefter cylinderen igen for midlertidigt at genoptage produktionen.
3. No-Motion Fejl: Hurtig diagnose og alternative løsninger
Når cylindre ikke bevæger sig helt (f.eks. magnetventilfejl eller lufttilførselsafbrydelse), skal du hurtigt lokalisere fejlpunktet. Hvis øjeblikkelig reparation ikke er mulig, kan alternative løsninger bruges til at opretholde produktionen:
Nødafbrydelse af lufttilførsel: Kontroller, om luftkompressoren er slukket. Hvis luftkompressoren svigter, skal du skifte til en reserveluftkompressor (hvis tilgængelig) eller bruge trykluft på flaske (tryk justeret til 0,5 MPa) til midlertidig forsyning. Hvis rørledningerne er blokerede, skylles rørledningen i den modsatte retning (fra cylinderenden til magnetventilenden) med trykluft for at fjerne blokeringen og genoprette luftstrømmen.
Magnetventilfejl Nødsituation: Adskil magnetventilen og kontroller, om ventilkernen sidder fast. Hvis det sidder fast, rengør ventilkernen med vandfri ethanol (undgå ætsende opløsningsmidler); hvis ventilen stadig svigter efter geninstallation, skal den midlertidigt udskiftes med en reservemagnetventil (sørg for ensartet spænding og boringsdiameter). Hvis der ikke er en reservemagnetventil tilgængelig, skal du for dobbeltvirkende cylindre betjene en luftventil (f.eks. kugleventil) manuelt for at kontrollere luftindtag og udstødning, mens du midlertidigt opretholder grundlæggende bevægelse, indtil fejlen er løst.
4. Nødfunktionsfejl på magnetkontakt: Midlertidig registrering og alternativ positionering
Når magnetiske kontakter ikke kan detektere stempelposition (f.eks. magnetisk ringafmagnetisering eller kontaktfejl), kan midlertidige detektionsmetoder bruges til at sikre produktionssikkerhed:
Magnetic Ring Demagnetization Emergency: Fastgør en stærk magnetisk plade (f.eks. neodym-jern-bor magnetisk plade) til den position, der svarer til stemplet for at øge magnetfeltstyrken og midlertidigt genoprette magnetkontaktens detekteringsfunktion. Hvis magnetpladen er ineffektiv, skal du installere en mekanisk stopper ved slutningen af cylinderslaget og udløse en endestopkontakt via stopperen for at udskifte den magnetiske kontakt til positionsdetektering, så stemplet undgås, at stødet overskrides.
Nødsvigt ved kontakt: Udskift med en reservemagnetisk kontakt (sørg for ensartet model). Hvis der ikke er nogen reservekontakt tilgængelig, skal du konfigurere forsinkelseskontrol via PLC-programmet (indstil forsinkelser baseret på cylinderbevægelsestid, f.eks. 1 sekund for forlængelse, 0,8 sekunder for tilbagetrækning) for midlertidigt at erstatte positionsdetektering. Arranger samtidig personale til at overvåge på stedet for at forhindre beskadigelse af udstyr forårsaget af unormal bevægelse.
VII. Almindelige misforståelser i pneumatisk cylinderinstallation og idriftsættelse: farer og metoder til undgåelse
Forkert betjening under cylinderinstallation og idriftsættelse kan føre til forkortet levetid, hyppige driftsfejl og endda sikkerhedsrisici for udstyret. Nedenfor er seks almindelige misforståelser, analyseret med praktiske tilfælde for at fremhæve farer, og praktiske undgåelsesløsninger findes:
1. Ignorer koaksialiteten under installationen, tvungen justering forårsager skade på excentrisk belastning
Almindelig misforståelse: Under cylinderinstallation er koaksialiteten mellem stempelstangen og belastningen ikke kalibreret; cylinderen fastgøres direkte med bolte, eller på grund af utilstrækkelig præcision af udstyrsbeslaget afviger cylinderaksen fra lastens bevægelsesretning (over 0,5 mm/m). For eksempel på en elektronikfabrik forårsagede beslagsvejseafvigelsen en koaksialitetsfejl på 1,2 mm/m under installationen af en spånhåndteringscylinder. Efter 1 uges drift var stempelstangen betydeligt bøjet, og tætningerne var slidte og utætte.
Fareanalyse: Koaksialitetsafvigelse får cylinderen til at bære sidekræfter, hvilket øger friktionen mellem stempelstangen og styreringen. Pakningerne er komprimeret ujævnt, hvilket fører til en 3-5 gange øget lækage sammenlignet med normale forhold. I alvorlige tilfælde kan stempelstangen bøje, og cylinderløbet kan blive ridset, hvilket reducerer levetiden til 1/3 af det normale niveau.
Undgåelsesmetoder:
Før installation skal du bruge en laserkoaksialdetektor til at kalibrere cylinderaksen og belastningens bevægelsesretning, hvilket sikrer en afvigelse ≤0,1 mm/m. Hvis udstyrsbeslagets præcision er utilstrækkelig, skal du tilføje justeringsshims (tykkelse 0,1-0,5 mm) mellem cylinderen og beslaget og finjustere gradvist, indtil det er koaksialt.
For cylindre med lang slaglængde (>500 mm) skal du installere et styreleje for enden af stempelstangen for at fordele sidekræfter. Hvis lasten har et lille sving, skal du vælge en monteringsmetode med sfæriske lejer, som tillader en vinkelkompensation på ±5°.
2. Tilfældigt udvalg af rørledninger, uoverensstemmende diametre, der påvirker bevægelsesydelsen
Almindelig misforståelse: Det antages, at rørledninger kun tjener til lufttilførsel, så rørledninger med underdimensionerede diametre eller uhensigtsmæssige materialer vælges tilfældigt. For eksempel erstattede en fabrik for autodele 10 mm rørledningen i en cylinder med en diameter på 80 mm med en cylinder på 6 mm, hvilket resulterede i, at cylinderforlængelsehastigheden faldt fra 200 mm/s til 80 mm/s, hvilket ikke klarede produktionscyklussen. En anden fabrik brugte almindelige polyurethanrørledninger i et miljø med høje temperaturer (150 ℃), og rørledningerne blev blødgjort og bristede efter 3 timer, hvilket forårsagede afbrydelse af luftforsyningen.
Fareanalyse: Underdimensionerede rørledningsdiametre fører til utilstrækkelig luftstrøm, hvilket reducerer cylinderbevægelseshastigheden (for hver 1 mm reduktion i diameter falder hastigheden med ca. 20%-30%). Samtidig øger det luftstrømsmodstanden, hvilket udvider trykforskellen mellem de to ender af cylinderen og forårsager bevægelsesstop. Uhensigtsmæssige materialer fremskynder ældning og brud på rørledninger og kan endda frigive skadelige stoffer for at forurene miljøet (f.eks. frigiver almindelige gummirørledninger blødgørere i fødevareværksteder).
Undgåelsesmetoder:
Bestem rørledningsdiameteren baseret på cylinderboringsdiameter og krav til bevægelseshastighed under henvisning til formlen: Rørledningsdiameter (mm) ≈ Cylinderboringsdiameter (mm) × 0,12 (f.eks. svarer en 80mm borediameter til en 10mm rørledningsdiameter). Hvis høj hastighed er påkrævet (~300 mm/s), kan diameteren øges passende (f.eks. bruger en cylinder med en diameter på 80 mm en 12 mm rørledning).
Vælg rørledningsmaterialer i henhold til omgivelsestemperaturen: Polyurethanrørledninger til normal temperatur (-10 ℃ til 60 ℃), nylonrørledninger til medium temperatur (-20 ℃ til 120 ℃), polytetrafluorethylenrørledninger til høje temperaturer (-30 ℃ til 200 ℃) og bølgede rør i rustfrit stål.
3. Justering af blindtryk, overtryksdrift eller utilstrækkeligt tryk
Almindelig misforståelse: Under idriftsættelse justeres lufttilførselstrykket over cylinderens nominelle tryk (f.eks. justeres fra nominel 0,6 MPa til 0,8 MPa) i jagten på bevægelseshastighed; eller trykket reduceres til under 0,2 MPa for "energibesparelse", hvilket resulterer i manglende evne til at skubbe belastningen. For eksempel justerede en logistiksorteringslinje cylindertrykket til 0,9 MPa, og efter 1 måned blev der konstateret plastisk deformation af cylinderens indre væg, hvor tætningerne svigtede fuldstændigt. En anden fabrik reducerede trykket til 0,15 MPa, hvilket gjorde, at cylinderen ikke var i stand til at skubbe en belastning på 20 kg, og sortereren lukkede ofte ned.
Fareanalyse: Overtryksdrift får cylinderens indre tryk til at overskride designlejegrænsen, hvilket fører til cylindercylinderudvidelse og deformation, beskadigelse af endedækseltætningens rille og en kraftig stigning i lækage. Samtidig bærer stempelstangen for stort tryk; hvis lasten sidder fast, er stempelstangen tilbøjelig til at knække. Utilstrækkeligt tryk resulterer i, at cylinderudgangskraften ikke opfylder belastningskravene, hvilket forårsager bevægelsesstagnation eller endda "kravling" (ujævn hastighed), hvilket påvirker produktionsnøjagtigheden.
Undgåelsesmetoder:
Før idriftsættelse, se cylindermanualen for at bekræfte det nominelle arbejdstrykområde (normalt 0,4-0,6MPa), og indstil trykket til 80%-90% af den nominelle værdi via en præcisionstrykregulator (indstil f.eks. 0,5MPa for en nominel 0,6MPa). Dette sikrer tilstrækkelig udgangskraft og undgår samtidig overtryksskader.
Hvis trykjustering er påkrævet, bør det kombineres med belastningsberegning: Bestem det mindste effektive tryk (det laveste tryk, der kan skubbe belastningen og sikre stabil bevægelse) gennem faktisk test, og tilføj en 10%-15% margin baseret på dette for at indstille det endelige tryk. For eksempel, hvis det minimale effektive tryk for at skubbe en vandret belastning på 20 kg testes til at være 0,3 MPa, sættes sluttrykket til 0,33-0,35 MPa.
4. Forkert bufferjustering, slag ved slutningen af slag eller overdreven buffering
Almindelig misforståelse: Under bufferjustering er bufferskruen enten helt lukket (ingen buffering) eller strammet til det maksimale (overdreven buffering). For eksempel slukkede en elektronikfabrik for bufferen ved idriftsættelse af en spånsamlingscylinder, hvilket resulterede i en slagkraft ved slutningen af slaget på 50N på stempelstangen, og spåner revnede ofte. En anden fabrik strammede bufferen til det maksimale, hvilket forlængede cylinderforlængelsetiden fra 0,5 sekunder til 2 sekunder, hvilket påvirkede samlingseffektiviteten.
Fareanalyse: Ingen buffering får cylinderen til at ramme endedækslet ved høj hastighed ved slutningen af slaget, med en slagkraft 5-8 gange højere end normalt. Dette beskadiger ikke kun interne komponenter (f.eks. buffertætninger, endehætter), men overfører også vibrationer til udstyrets krop, hvilket påvirker nøjagtigheden af omgivende præcisionskomponenter (f.eks. sensorer, servomotorer). Overdreven buffering blokerer luftudledning fra bufferkammeret, hvilket reducerer cylinderbevægelseshastigheden betydeligt og forårsager endda "stagnation", hvilket forhindrer fuldførelsen af den tilsigtede bevægelse.
Undgåelsesmetoder:
Under den indledende justering skal du spænde bufferskruen til det maksimale, og derefter løsne den 1,5-2 omgange; på dette tidspunkt er bufferkraften moderat. Skub derefter stempelstangen manuelt for at mærke slaget ved slutningen af slaget. Hvis stødet er tydeligt, stram bufferskruen gradvist (1/4 omgang hver gang), indtil stødet forsvinder, og bevægelsen er jævn.
Til højhastighedscylindre (hastighed >500 mm/s) eller tunge belastningscylindre (belastning >100 kg), bør der anvendes en ekstern hydraulisk støddæmper. Ved at justere støddæmperens dæmpningsknap kan cylinderhastigheden ved slutningen af slaget reduceres fra 500 mm/s til under 50 mm/s, og slagkraften kan styres inden for 10N.
5. Magnetisk kontakt installationsposition afvigelse, registreringsfejl
Almindelig misforståelse: Ved installation af magnetkontakter bedømmes positionen kun med det blotte øje uden justering i henhold til det faktiske stempelslag, eller mellemrummet med cylindervæggen overstiger 5 mm. For eksempel installerede en emballagefabrik magnetkontakten midt i cylinderslaget, men selve stemplet kunne ikke nå den position på grund af belastningsmodstand, hvilket resulterede i, at kontakten aldrig modtog et signal. En anden fabrik havde et mellemrum på 8 mm under installationen, og kontakten oplevede ofte "falsk detektering" (udløste et signal, når der ikke var noget stempel).
Fareanalyse: Magnetisk kontaktpositionsafvigelse forhindrer nøjagtig detektering af cylinderbevægelse, og udstyrskontrolsystemet kan ikke afgøre, om cylinderen er på plads. Dette kan føre til "fejlfunktion" (f.eks. flytning af emnet uden at fastspænde det) eller "nedlukning" (cylinderen er på plads, men kontakten opdager det ikke), hvilket reducerer produktionseffektiviteten med mere end 30 %. For store mellemrum reducerer den magnetiske feltstyrke, der modtages af kontakten, sænker detektionsfølsomheden og resulterer i en falsk detektionsrate på op til 20 %, hvilket alvorligt påvirker udstyrets stabilitet.
Undgåelsesmetoder:
Før installationen skal du skubbe stemplet manuelt til den position, der skal registreres (f.eks. forlængelsesende, tilbagetrækningsende), markere den tilsvarende position på cylinderydervæggen, og derefter installere magnetkontakten tæt mod den markerede position, og sikre et mellemrum på ≤1 mm mellem kontakten og cylindervæggen.
Efter installationen udføres en dynamisk test: Kør cylinderen kontinuerligt i 100 cyklusser og observer, om kontakten udløses nøjagtigt hver gang. Hvis der opstår manglende detektering, finjuster kontaktens position (bevæger sig 0,5 mm hver gang), indtil detekteringen er stabil. Hvis manglende registrering stadig forekommer, skal du kontrollere, om stemplets magnetring er afmagnetiseret, og udskift den om nødvendigt.
6. Spring over trykfastholdelsestest efter idriftsættelse, ignorering af potentiel lækage
Almindelig misforståelse: Efter idriftsættelse af cylinderen tages cylinderen i brug, så længe bevægelsen er normal, og der udføres ingen trykfastholdelsestest, hvilket resulterer i uopdaget potentiel lækage. For eksempel udførte en farmaceutisk fabrik ikke en trykfastholdelsestest efter idriftsættelse af en påfyldningscylinder; efter 3 dage blev der fundet en lille lækage af endehætten, og trykluft blev blandet ind i den flydende medicin, hvilket medførte, at hele batchen af produkter blev skrottet. En anden fabrik havde skjult lækage i en stangløs cylinder, hvilket forbrugte 20 % mere trykluft inden for 1 måned og øgede energiomkostningerne.
Fareanalyse: Potentiel lækage (lækage <5mL/min) er vanskelig at opdage i en kort periode, men langtidsdrift spilder lufttilførslen (hver utætte cylinder forbruger ca. 500m³ trykluft årligt). Samtidig forurener det miljøet (f.eks. forurener lækket luft i fødevare- og medicinalindustrien produkter). Hvis lækagen opstår i nærheden af elektriske komponenter, kan det også forårsage elektriske kortslutninger og sikkerhedsuheld.
Undgåelsesmetoder:
Efter idriftsættelse udføres en trykfastholdelsestest: Luk cylinderens luftindtagsventil, hold det indre tryk på 80 % af det nominelle tryk, påfør sæbevand på alle forseglede dele af cylinderen (endedæksler, luftporte, konnektorer), og observer i 10 minutter. Hvis der ikke opstår bobler, er der ingen lækage; hvis der opstår bobler, skal du markere lækagepositionen og reparere den.
For cylindre i nøglepositioner (f.eks. aseptisk påfyldning, præcisionssamling) skal der udføres en trykfastholdelsestest hver måned; for cylindre i ordinære positioner bør testen udføres kvartalsvis. Etabler testregistreringer for omgående at identificere og håndtere potentielle lækageproblemer.