

Hvad en luftcylinder gør - Det korte svar
An luftcylinder - også kaldet en pneumatisk cylinder - omdanner trykluftenergi til lineær mekanisk bevægelse. Når trykluft kommer ind i den ene side af cylinderen, skubber den et stempel langs en forseglet boring, hvilket genererer en kontrolleret tryk- eller trækkraft. Denne kraft flytter en last, klemmer en del, løfter et emne, aktiverer en ventil eller udfører snesevis af andre mekaniske opgaver i industri-, bil- og produktionsmiljøer.
Rent praktisk: Du tilfører luft ved et indstillet tryk, og cylinderen leverer et præcist, gentaget slag. De fleste standard luftcylindre fungerer mellem 40 og 150 PSI (2,8 til 10,3 bar) , der producerer kræfter, der spænder fra nogle få newton i miniaturecylindre til titusindvis af newton i industrienheder med stor boring. En 100 mm boringscylinder ved 6 bar, for eksempel, producerer omkring 4.712 N (ca. 1.060 lbf) tryk - nok til at presse et leje, stemple en etiket eller fremføre en transportørport på under et sekund.
Den vigtigste fordel i forhold til hydrauliske eller elektriske aktuatorer er enkelheden: Luften er ren, komprimerbar og tilgængelig på stort set alle fabrikker. Pneumatiske aktuatorer kræver ingen returledninger til væske, genererer ingen varmeopbygning fra motorer og kan cykles millioner af gange uden væsentligt slid, når de vedligeholdes korrekt.
Sådan fungerer en luftcylinder internt
At forstå den interne mekanik hjælper ved valg, dimensionering eller fejlfinding af en pneumatisk cylinder. Hver luftcylinder deler den samme grundlæggende arkitektur, selv når den ydre form varierer.
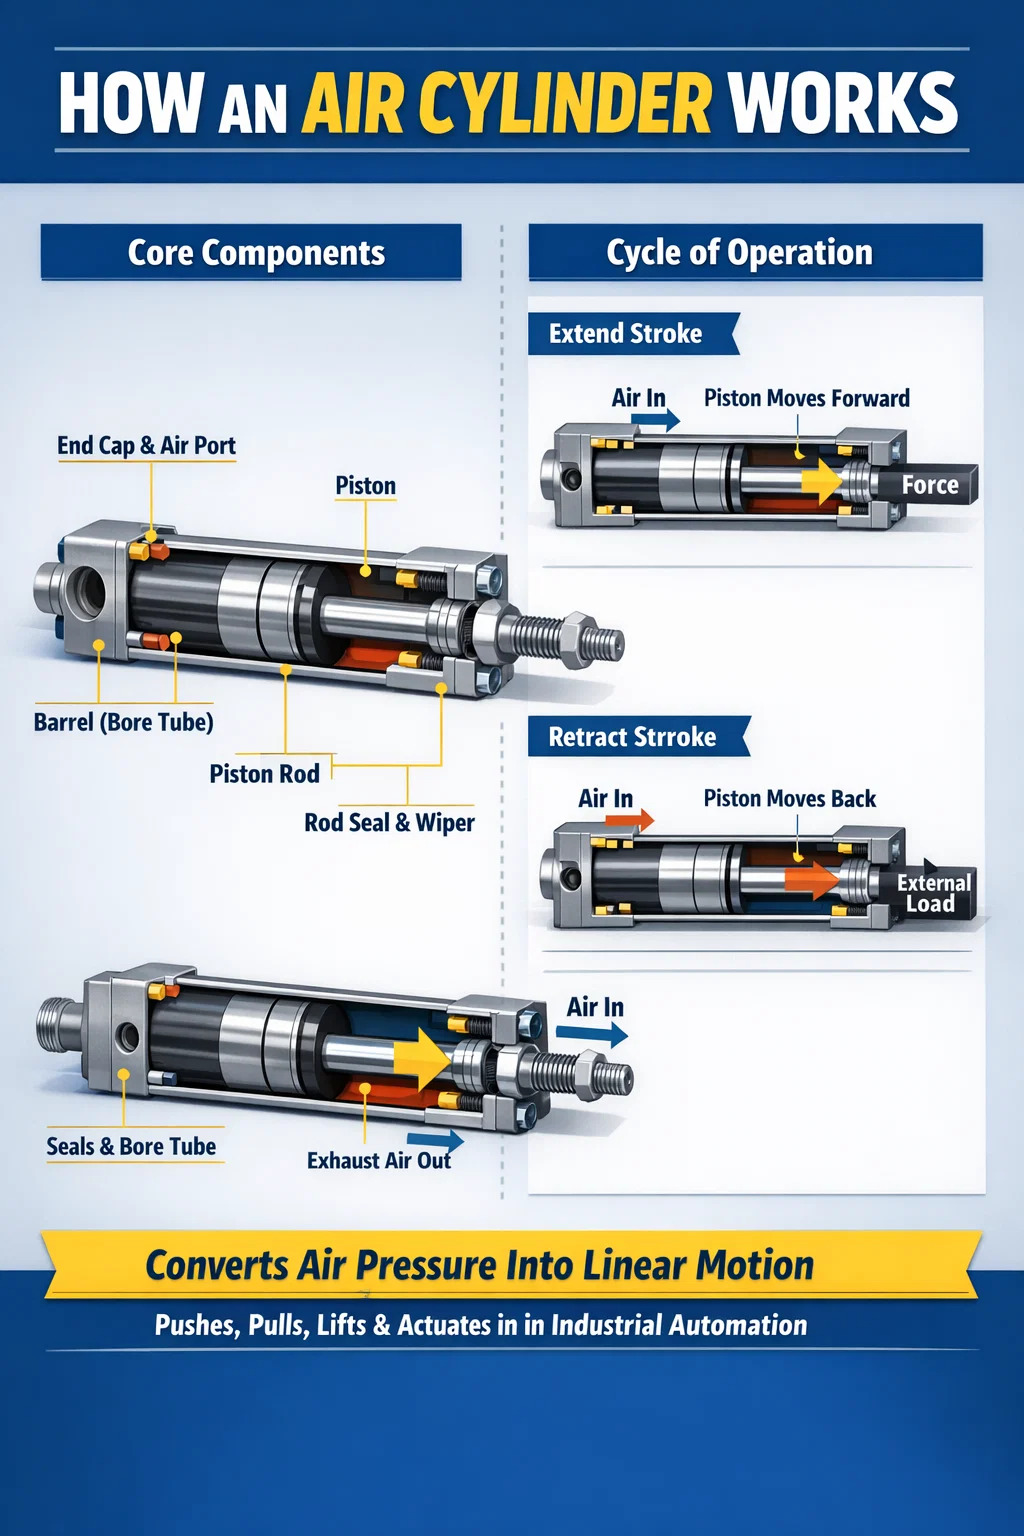
Kernekomponenter
- Tønde (boringsrør): Det cylindriske hus, typisk lavet af aluminiumslegering, rustfrit stål eller hårdanodiseret aluminium. Boringsdiameter bestemmer direkte udgangskraften.
- Stempel: En skive, der glider inde i boringen, forseglet med O-ringe eller læbetætninger for at forhindre luft i at gå udenom.
- Stempelstang: En hærdet, forkromet stålstang fastgjort til stemplet, der overfører kraft til den ydre belastning.
- Endekapper (hoveder): Forsegl begge ender af cylinderen og indeslut luftindtags-/udløbsportene.
- Stangtætning og visker: Undgå luftlækage langs stangen og hold forurenende stoffer ude af boringen.
- Pudejusteringer: Valgfri nåleventiler indbygget i endehætterne, der bremser stemplet nær slutningen af slaget, hvilket reducerer stødstøj og slid.
Bevægelsens cyklus
Når en magnetventil åbner, strømmer komprimeret luft ind i cylinderens hætte-endeport. Lufttrykket bygges mod stempelfladen. Kraft er lig med tryk ganget med det effektive stempelareal (F = P × A) . Når kraften overvinder friktion og belastningsmodstand, rykker stemplet frem - og forlænger stangen. For at trækkes tilbage skifter ventilen: luft kommer ind i stangendens port, tryk virker på stemplets ringformede område (fuldt areal minus stangtværsnit), og stangen trækker sig tilbage. Udblæst luft kommer ud gennem en lyddæmper for at reducere støj.
Denne komplette cyklus - forlængelse og tilbagetrækning - kan ske på brøkdele af et sekund. Højhastigheds pneumatiske cylindre, der bruges i pakkelinjer, gennemfører normalt 5 til 10 fulde cyklusser pr. sekund. I pick-and-place-robotceller er cyklustider på 200 til 300 millisekunder pr. slag standard.
Typer af luftcylindre og hvad hver enkelt gør
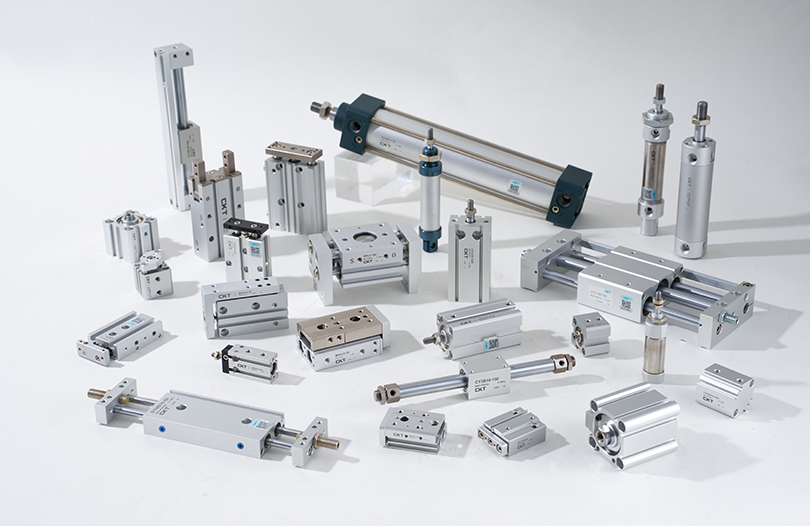
Ikke alle pneumatiske cylindre udfører den samme funktion eller passer til enhver applikation. Cylinderens design bestemmer, hvordan den bevæger sig, hvor meget kraft den påfører, og i hvilken retning den virker. Nedenfor er en oversigt over de mest almindelige typer.
| Type | Hvordan det virker | Tilbagetrækningsmetode | Bedst til |
|---|---|---|---|
| Enkeltvirkende | Luft strækker sig kun | Indvendig fjeder | Fastspænding, stempling, fejlsikre ventiler |
| Dobbeltvirkende | Luft trækkes ud og tilbage | Lufttryk | De fleste industrielle automationsopgaver |
| Stangløs | Vognen bevæger sig langs tønden | Lufttryk (both directions) | Lange strøg, pladsbegrænsede layouts |
| Teleskopering | Flere indlejrede stadier udvides sekventielt | Fjeder eller luft | Dumpere, lifte, stram tilbagetrukket længde |
| Rotary | Konverterer luft til roterende bevægelse (begrænset vinkel) | Lufttryk | Indeksering, drejning, delorientering |
| Tandem | To stempler på en stang, additiv kraft | Lufttryk | Kraftige applikationer med lille boring |
| Guidet (ikke-roterende) | Stang styret af udvendige skinner eller dobbeltstangsdesign | Lufttryk | Præcisionspositionering, modstand mod sidebelastning |
Enkeltvirkende vs. dobbeltvirkende: Hvad virker mere?
Enkeltvirkende pneumatiske cylindre bruger kun lufttryk i én retning; en returfjeder bringer stangen tilbage. De forbruger omtrent halvdelen af luften fra dobbeltvirkende enheder, hvilket gør dem attraktive til simple spændeopgaver, hvor kun det forlængede slag kræver strøm. Fjederen optager dog indvendig plads, reducerer den effektive slaglængde med 10-20 %, og fjederkraften virker mod stemplet ved forlængelse - sænker nettoudgangskraften.
Dobbeltvirkende luftcylindre bruger trykluft til både forlængelse og tilbagetrækning af slag. Dette er den mest almindelige type inden for industriel automation , der tegner sig for størstedelen af pneumatiske aktuatorinstallationer på verdensplan. De leverer fuld kontrollerbar kraft i begge retninger, tillader præcis hastighedskontrol med flowbegrænsere på hver port og har ingen fjederhastighed at tage højde for i kraftberegninger.
Hvor der bruges luftcylindre - Real-World Applications
Pneumatiske cylindre forekommer i stort set alle produktionssektorer og mange områder af den daglige infrastruktur. Deres hastighed, renhed og omkostningseffektivitet gør dem til den dominerende lineære aktuator i applikationer med let til medium kraft.
Produktions- og samlebånd
Dette er det største enkeltanvendelsesområde for luftcylindre. På samlebånd til biler udfører pneumatiske aktuatorer opgaver, herunder deloverførsel, delfastspænding under svejsning, dørhængselpresning og skruefiksturpositionering. En enkelt monteringsstation for karrosseri i hvidt køretøj kan bruge 50 til 200 individuelle pneumatiske cylindre, der arbejder i synkroniserede sekvenser. Borestørrelser varierer typisk fra 32 mm til 125 mm, med slag fra 25 mm til 400 mm afhængig af opgaven.
Forarbejdning af mad og drikke
Fødevareforarbejdning kræver aktuatorer, der kan skylles ned med ætsende rengøringsmidler og modstå forurening. Luftcylindre i rustfrit stål med FDA-kompatible tætninger og ingen eksterne smøreporte er standard i aftapningsanlæg, bagerilinjer og kødforarbejdningsfaciliteter. Luftcylindre her sorterer produkter på transportører, aktiverer påfyldningsdyser og betjener pakkemaskineri - og gennemfører tusindvis af cyklusser i timen i miljøer med høj luftfugtighed.
Emballeringsmaskiner
Kartoneringsmaskiner, form-fyld-forseglingsmaskiner og kasseopstillere er stærkt afhængige af pneumatiske cylindre til klapfoldning, produktskubning og boksformning. Den høje cyklushastighed - nogle pakkelinjer kører med 400 til 600 pakker i minuttet — kræver aktuatorer med næsten øjeblikkelig respons og lang levetid. Kompakte profilcylindre (ISO 21287-serien) er særligt almindelige her, hvilket sparer plads i overfyldte maskinrammer.
Materialehåndtering og transport
Luftcylindre omdirigerer produkter ved transportørforbindelser, hæver og sænker stopporte og aktiverer palleløfter i lageroperationer. Stangløse pneumatiske cylindre er særligt værdifulde i disse indstillinger, fordi de giver lange slag - op til 6.000 mm i nogle katalogmodeller - uden pladsstraffen for en forlænget stang.
Serviceudstyr til biler
Køretøjslifte, dækskiftere og bremsedrejebænke er alle afhængige af pneumatiske aktuatorer. Luft-over-olie-systemer i karosseriværksteder kombinerer hastigheden af pneumatik med hydraulikkens inkompressibilitet, ved at bruge en luftcylinder til at skubbe hydraulikvæske til præcise presseoperationer - med op til 20 tons kraft fra en butiksluftforsyning.
Medicinsk og laboratorieudstyr
Miniature luftcylindre med boringer så små som 6 mm bruges i diagnostisk udstyr, prøvehåndteringsrobotter og hospitalssenge. Disse cylindre bruger ren tør luft eller nitrogen, hvilket gør dem kompatible med sterile miljøer. Deres lave vægt og vibrationsfri drift er afgørende i præcisionslaboratorieinstrumentering.
Byggeri og tungt materiel
Selvom tunge maskiner oftere bruger hydrauliske cylindre for deres højere kraftdensitet, optræder pneumatiske cylindre stadig i luftbremsesystemer, døraktivering på busser og tog og pneumatiske donkraftshammere. Teleskopiske luftcylindre løfter dumperlad og betjener platformhejse, hvor nøjagtig mellempositionering ikke er påkrævet.
Sådan beregnes kraften en luftcylinder producerer
Korrekt dimensionering af en pneumatisk cylinder kræver beregning af to kraftværdier: forlængelseskraften (virker på hele stempelfladen) og tilbagetrækningskraften (virker på stemplets ringformede areal, som reduceres med stangtværsnittet).
Udvid Force Formula
F_extend = P × (π/4) × D²
Hvor P er forsyningstryk i Pascal (1 bar = 100.000 Pa), og D er boringsdiameter i meter.
Retract Force Formel
F_retract = P × (π/4) × (D² − d²)
Hvor d er stangens diameter. For en 63 mm boringscylinder med en 20 mm stang, der løber ved 6 bar:
- Forlæng kraft: 600.000 × (π/4) × 0,063² ≈ 1.870 N
- Tilbagetrækningskraft: 600.000 × (π/4) × (0,063² − 0,020²) ≈ 1.681 N
I praksis er den faktiske udgangskraft 10-20 % lavere end teoretisk på grund af tætningsfriktion og modtryk i udstødningsrøret. Ingeniører anvender typisk en effektivitetsfaktor på 0,8 til 0,9, når de beregner effektiv cylinderkraft til laststørrelse.
Vælg altid en cylinder, der giver mindst 25–50 % mere teoretisk kraft end den nødvendige belastning for at sikre pålidelig aktivering over hele tryk- og temperaturdriftsområdet.
Luftcylinder vs. hydraulisk cylinder vs. elektrisk aktuator
Valget mellem pneumatiske, hydrauliske og elektriske lineære aktuatorer afhænger af kraftkrav, præcisionsbehov, driftscyklus og miljøforhold. Hver teknologi udmærker sig i forskellige scenarier.
| Kriterium | Luftcylinder | Hydraulisk cylinder | Elektrisk aktuator |
|---|---|---|---|
| Typisk kraftområde | 10 N – 100 kN | 1 kN – 10 MN | 10 N – 50 kN |
| Hastighed | Meget hurtig (op til 3 m/s) | Moderat (op til 0,5 m/s) | Moderat (op til 1 m/s) |
| Positionsnøjagtighed | Lav (kun endestop) | Medium (med servo) | Høj (±0,01 mm mulig) |
| Energieffektivitet | Lav (25-35 %) | Lav-medium (60-75 %) | Høj (85-95 %) |
| Startomkostninger | Lav | Medium-Høj | Høj |
| Vedligeholdelse | Lav | Høj (fluid changes, leaks) | Lav–Medium |
| Renrum / fødevaresikker | Ja (med korrekte forseglinger) | Svært (olierisiko) | Ja |
Takeaway: luftcylindre vinder på hastighed, enkelhed og forudgående omkostninger . Hydrauliske cylindre dominerer, hvor der kræves massiv kraft i en kompakt pakke. Elektriske aktuatorer leder, når positioneringsnøjagtighed eller energigenvinding har betydning. Mange moderne fabrikker bruger alle tre teknologier i samme facilitet, der hver især er matchet til den opgave, de løser bedst.
Nøglespecifikationer at forstå, når du vælger en pneumatisk cylinder
Køb af den forkerte cylinder - selv en smule underdimensioneret - kan føre til fejlslagne cyklusser, for tidligt tætningsslid, maskinens nedetid og kostbare produktionstab. Forståelse af følgende specifikationer forhindrer de fleste valgfejl.
Borediameter
Boring er cylinderens indre diameter og er den primære determinant for udgangskraften. Standard borestørrelser følger ISO 15552 eller NFPA T3.6.7-serien: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 160, 200, 250 og 320 mm er almindelige trin. Fordobling af boringen firdobler kraften ved det samme tryk, da kraften skaleres med areal (A = πD²/4).
Slaglængde
Slag er den samlede afstand, stempelstangen tilbagelægger mellem helt tilbagetrukket og helt udstrakt. Længere slag øger risikoen for, at stangen bukker under trykbelastninger. De fleste producenter leverer søjlestyrkediagrammer for at bestemme den maksimalt tilladte trykbelastning for et givet slag og stangdiameter. For slag, der overstiger ca. 10 gange borediameteren, bliver det nødvendigt med styrede cylindre eller ekstern støtte.
Driftstrykområde
De fleste pneumatiske cylindre er normeret til 1 til 10 bar (14,5 til 145 PSI). Minimumsdriftstrykket - typisk 1 til 2 bar - er kritisk: cylindre, der er dimensioneret til at arbejde ved 4 bar, kan gå i stå eller cykle uregelmæssigt, hvis anlæggets lufttryk falder under spidsbelastning. Kontroller altid lufttilførslens regulerede minimumstryk ved cylinderindløbet, ikke kun ved kompressorudgangen.
Monteringsstil
Montering bestemmer, hvordan cylinderen overfører kraft til maskinrammen, og hvordan den håndterer fejljustering. Almindelige monteringsstile inkluderer:
- Fodmontering (FB): Bolte til en flad overflade; stiv, god til rene aksiale belastninger.
- Flangemontering (FA/FF): Bolt ved hætten eller stangenden; meget stiv, høj belastningskapacitet.
- Gaffelbeslag (CB/CA): Tillader cylinderen at dreje; nødvendig, når lastbanen har vinkelbevægelse.
- Trunnion mount (MT): Drejer på en central stift; bruges i presser og sammenkoblingsmekanismer.
Stive monteringer (fod og flange) bør kun bruges, når belastningen er perfekt på linje med stangens akse. Enhver vinkelforskydning med en stiv montering skaber sidebelastning på stempelstangen, accelererer slid på stangtætninger og potentielt bøjer stangen over tid.
Polstring
Når et stempel når slutningen af slaget ved høj hastighed, rammer det endedækslet. Uden dæmpning skaber dette stødbelastninger, der beskadiger cylinderen, maskinrammen og eventuelt påsat værktøj. Indbyggede pudejusteringer fanger en luftlomme foran stemplet nær slutningen af slaget, hvilket skaber en pneumatisk dashpot-effekt. Ved stempelhastigheder over 300 mm/s bør polstring betragtes som standard snarere end valgfrit.
Tætningsmateriale og temperaturklassificering
Standard NBR (nitril) tætninger dækker −20°C til 80°C og er tilstrækkelige til de fleste fabriksmiljøer. Påføringer til høje temperaturer (malerovne, støberier) kræver FKM (Viton) tætninger, der er klassificeret til 200°C. Lav temperatur eller fødevaresikre applikationer kan kræve EPDM-tætninger eller PTFE-belagte komponenter. Brug af det forkerte tætningsmateriale er en hyppig årsag til for tidlig cylinderfejl.
Almindelige problemer med luftcylindre og hvordan man løser dem
Selv velvalgte pneumatiske cylindre udvikler fejl over tid. Genkendelse af symptomerne tidligt sparer betydelige nedetid og reparationsomkostninger.
Cylinder drivende eller undlader at holde position
Hvis en belastet cylinder langsomt driver fra sin udstrakte position, når ventilen lukker, lækker stempeltætningen luft forbi stempelfladen. Dette er en af de mest almindelige luftcylindersvigttilstande . Løsningen involverer udskiftning af stempel O-ringe eller læbetætninger. Inden du gør det, skal du kontrollere, om cylinderen har været drevet over dets nominelle tryk, hvilket accelererer tætningsekstrudering i mellemrum.
Eksterne luftlækager ved stangen
En hvæsende lyd eller synlig luftstrøm omkring stangtætningen indikerer slid på stangtætningen eller beskadigelse af stangens overflade. Forkromede stænger kan udvikle korrosionshuller eller ridser, hvis viskerforseglingen svigter og tillader forurening at trænge ind. En udhulet stang skærer hurtigt igennem nye tætninger - selve stangen skal inspiceres og ofte udskiftes. I barske miljøer bør du overveje rustfrit stålstænger med keramisk belægning for betydeligt længere levetid.
Langsomt eller trægt slagtilfælde
Hvis en cylinder fuldfører sit slag langsommere end forventet, skal du kontrollere i denne rækkefølge: forsyningstryk ved cylinderporten (bekræft, at der ikke er trykfald i ledningerne), flowreguleringsventiler (kan være indstillet for restriktivt), luftfilterbeholder (tilstoppet filter reducerer flow) og cylinderboring (indvendig korrosion eller forurening øger tætningsfriktion). En delvist lukket udstødningsstrømskontrol er den mest almindelige årsag til langsom forlængelse i markinstallationer.
Cylinder vil ikke strække sig under belastning
Når en cylinder bevæger sig frit uden belastning, men går i stå under påføringsbelastningen, er borestørrelsen utilstrækkelig til den nødvendige kraft. Genberegn med F = P × A, idet der tages højde for friktion og modtryk. Løsningen er enten at øge borestørrelsen, øge forsyningstrykket (inden for sikre grænser) eller reducere belastningsbehovet. Skru aldrig blot op for trykket ud over cylinderens nominelle maksimum - dette beskadiger tætninger og kan sprænge endedæksler.
For tidlig slitage af tætninger
Tætninger, der skal udskiftes efter kun et par måneders service - snarere end de forventede millioner af cyklusser - svigter normalt af en af tre årsager: forurenet lufttilførsel (slibende partikler, der rammer boringen og tætningerne), sidebelastning på stangen (fra fejljustering) eller utilstrækkelig smøring. Brug en FRL-enhed (filter-regulator-smøreapparat) på hver pneumatisk forsyningsledning. For oliefri cylindre med PTFE-tætninger skal du sørge for, at luften er ren og tør i stedet for at tilsætte tågesmøremiddel, som nedbryder PTFE.
Sådan forlænger du luftcylinderens levetid
En velholdt luftcylinder i et rent industrielt miljø skal holde 50 til 100 millioner cyklusser før udskiftning af tætningssæt. At nå den levetid kræver opmærksomhed på hele det pneumatiske kredsløb, ikke kun selve cylinderen.
- Filtrer luft til 5 mikron eller bedre. Partikelforurening er den førende årsag til accelereret boring og tætningsslid. Et 40 mikron standardfilter er utilstrækkeligt til cylinderbeskyttelse.
- Reguler forsyningstrykket til det laveste effektive niveau. At køre ved 6 bar, når 4 bar opnår den nødvendige kraft, spilder energi og øger tætningsspændingen. Hver 1 bars overtryk reducerer tætningens levetid målbart.
- Installer stødabsorbering på alle højhastighedsapplikationer. Anslag ved slutningen af slaget uden stødpude kan generere øjeblikkelige stødkræfter på 5 til 10 gange betjeningskraften, revne endekapper og deformere stempler.
- Juster cylinderstangen nøjagtigt med belastningsbanen. Selv 1-2 graders vinkelforskydning skaber kontinuerlig sidebelastning, der slider stangtætninger 3 til 5 gange hurtigere end i en korrekt justeret installation.
- Brug en tørretumbler eller efterkøler på kompressorens udgang. Kondenseret vand i luftledningen forårsager intern korrosion af ubelagte aluminiumsboringer og nedbryder smørefilm på tætninger.
- Planlæg periodisk inspektion af stangens tilstand. Kontroller visuelt stangen for huller, ridser eller korrosion hver tredje til sjette måned i normale miljøer, hver måned under barske forhold.
ISO-standarder for luftcylindre
Standardisering sikrer, at cylindre fra forskellige producenter er dimensionsmæssigt udskiftelige, hvilket gør udskiftning og indkøb af flere kilder ligetil. De primære standarder er:
- ISO 15552: Den vigtigste internationale standard for pneumatiske cylindre med runde og firkantede profiler (den tidligere ISO 6431 og VDMA 24562). Specificerer borestørrelser, portgevind, monteringsdimensioner og stangendegevind. Dette er standarden for de fleste mellemstore og store industrielle cylindre på verdensplan.
- ISO 21287: Kompakte cylindre med begrænset krav til monteringsplads. Almindelig i emballage- og fødevaremaskiner, hvor maskinkuverter er tætte.
- ISO 6432: Miniaturecylindre fra 8 til 25 mm boring, brugt til instrumentering og lette montageopgaver.
- NFPA T3.6.7: Den nordamerikanske (NFPA) standard for trækstangscylindre, der er almindelig i nordamerikanske industrimaskiner. Borestørrelser og monteringsmønstre adskiller sig fra ISO 15552, så bekræft den gældende standard før udskiftningskøb.
Angivelse af en ISO-standard luftcylinder betyder, at enhver producents kompatible produkt vil bolte sig ind som en drop-in erstatning - en væsentlig fordel i globale forsyningskæder, hvor foretrukne mærker kan have lange leveringstider.