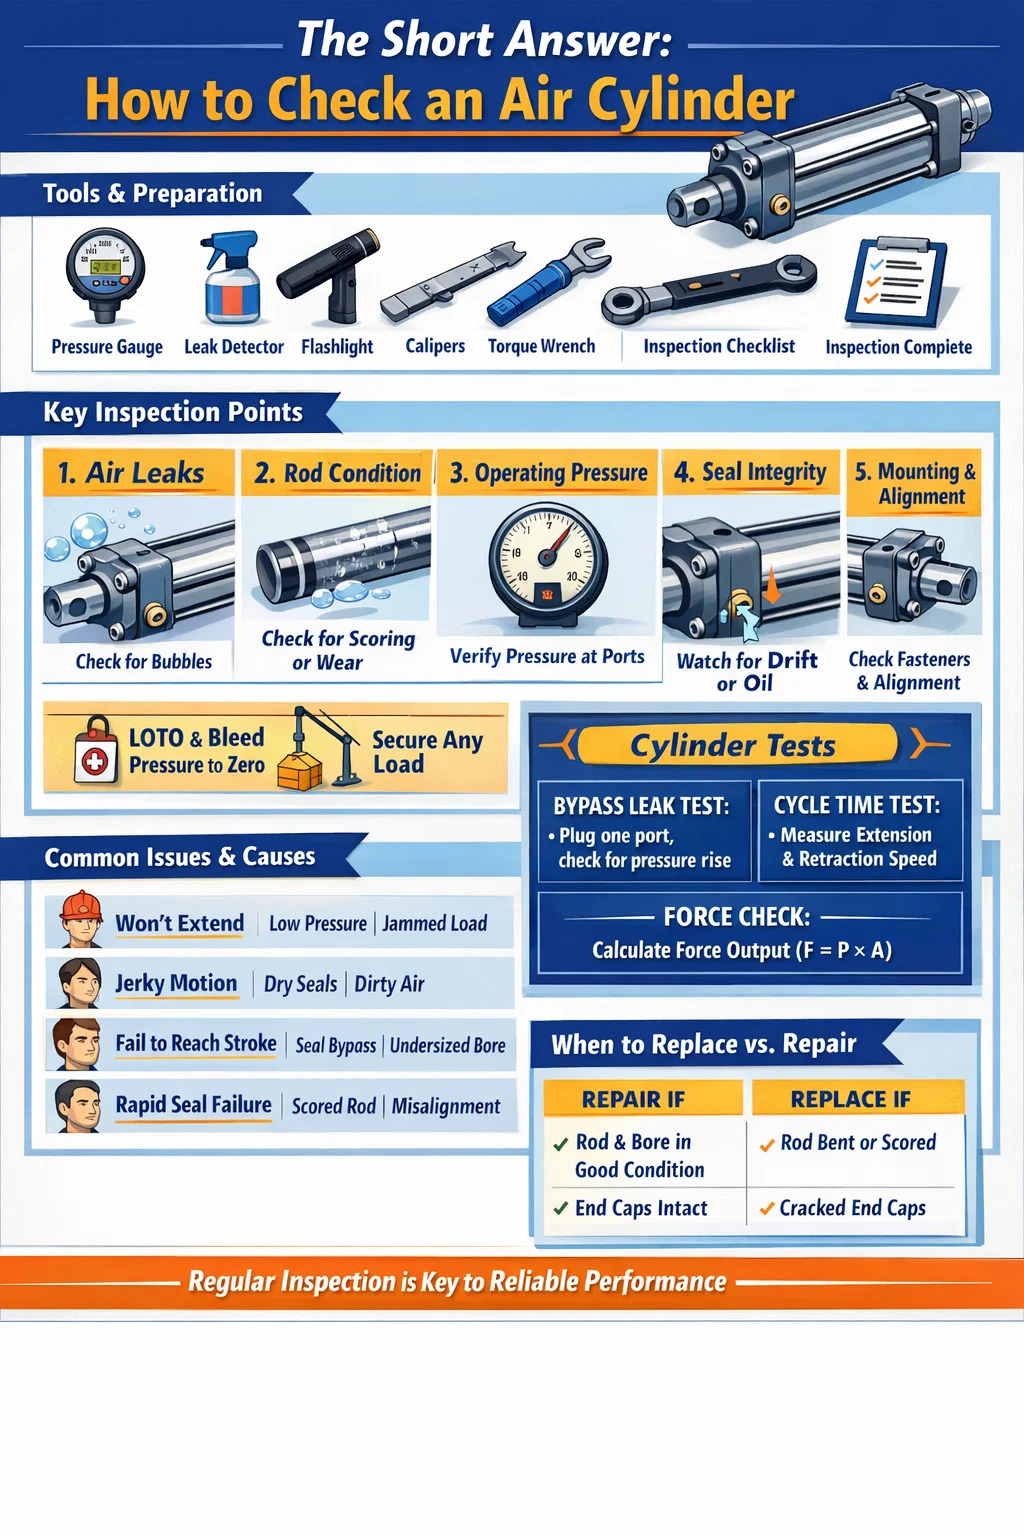


Det korte svar: Sådan tjekker du en luftcylinder
For at kontrollere en luftcylinder , skal du inspicere den på tværs af fem kerneområder: luftlækage, driftstryk, stempelstangstilstand, tætningsintegritet og monteringsstabilitet. En sund pneumatisk cylinder bør forlænges og trækkes tilbage uden tøven, holde trykket uden hørbare lækager og ikke vise nogen synlig olieudsivning eller ridser i stangen. Hvis nogen af disse betingelser svigter, kræver cylinderen øjeblikkelig opmærksomhed, før den tages i brug igen.
De fleste luftcylinderfejl sker ikke pludseligt. De udvikler sig gradvist gennem slid, forurening eller forkert smøring. Ved at vide, hvad du skal kigge efter, og hvornår du skal kigge efter, kan du fange problemer på et tidligt tidspunkt - før de forårsager maskinnedetid, produktfejl eller sikkerhedshændelser. Inspektionsprocessen, der er skitseret nedenfor, gælder for standard dobbeltvirkende pneumatiske cylindre, enkeltvirkende cylindre og de fleste kompakte eller guidede cylindervarianter, der anvendes i industriel automation.
Værktøj og forberedelse, før du starter
Inden du rører ved luftcylinderen, skal du samle det rigtige værktøj og gøre arbejdsområdet sikkert. At springe forberedelse over er en af de mest almindelige årsager til, at inspektionsresultater savnes eller læses forkert.
Hvad du skal bruge
- Digital eller analog trykmåler (matchet til dit systems driftsområde)
- Sæbevandsopløsning eller kommerciel lækagedetektionsspray
- Rens fnugfri klud
- Lommelygte eller inspektionslampe
- Momentnøgle til kontrol af fastspænding
- Kaliber eller mikrometer til måling af stangdiameter (for detaljerede inspektioner)
- Formular til vedligeholdelseslogbog eller inspektionstjekliste
Sikkerhedstrin før inspektion
Isoler altid trykluftforsyningen til kredsløbet, der indeholder cylinderen. Brug en lockout/tagout (LOTO) procedure på lufttilførselsventilen. Udluft nedstrømstrykket til nul ved hjælp af systemets manuelle udstødning eller en udluftningsventil. Bekræft nul tryk på måleren, før du rører ved en fitting, port eller fastgørelsesanordning. Trykluft ved selv beskedne butikstryk - typisk 80 til 120 PSI (5,5 til 8,3 bar) — kan forårsage alvorlig personskade, hvis fittings løsnes under tryk.
Hvis cylinderen er en del af en lodret lastbærende applikation (holder et pressehoved, klemme eller løftefikstur), skal du understøtte lasten mekanisk, før trykket tages af. Stol aldrig på lufttrykket alene til at holde en last under inspektion.
Kontrol for luftlækager: Det mest kritiske trin
Luftlækage er den mest almindelige fejltilstand i pneumatiske cylindre. Selv en lille lækage spilder komprimeret luft kontinuerligt, hvilket øger energiomkostningerne og reducerer aktuatorkraften. En utæthed så lille som en åbning på 1 mm i diameter ved 7 bar kan spilde over 3.600 liter fri luft i timen , der koster hundredvis af dollars årligt alene i elektricitet - pr. cylinder.
Eksterne lækager
Sæt tryk på cylinderen igen under kontrollerede, overvågede forhold. Påfør sæbevand eller lækagedetektionsspray på alle udvendige overflader: portfittings, trækstangsmøtrikker, endekappesamlinger, stangtætningsområde (hvor stempelstangen kommer ud af fronthætten) og eventuelle pude nåleventilskruer. Hold øje med bobler, der dannes og vokser. En langsom lækage kan tage 10-15 sekunder at vise synlig bobling, så skynd dig ikke med dette trin.
Vær særlig opmærksom på stangtætningszonen. Bobler, der konsekvent dannes omkring stangen, når den slår, indikerer en slidt stangforsegling eller en beskadiget viskerforsegling. Dette er især almindeligt i cylindre, der har akkumuleret mere end 5 millioner cyklusser eller har arbejdet i snavsede miljøer, hvor partikler fremskynder slid på læbeforseglinger.
Interne lækager (bypass-lækager)
En intern lækage - hvor luft omgår stempeltætningerne og krydser fra det ene kammer til det andet - er sværere at opdage visuelt, men forårsager lige så mange problemer. Symptomet er typisk træg eller drivende bevægelse: cylinderen kryber, når den skal holde position, eller den vil ikke trække sig helt ud eller tilbage under belastning, selv med korrekt forsyningstryk.
For at teste for bypass-lækager uden adskillelse: med cylinderen ved slutningen af slaget i begge retninger, tryk en port og tilslut den modsatte udstødningsport. Hvis trykket i det tilstoppede kammer stiger over tid, krydser luft stemplet - hvilket bekræfter en slidt stempeltætning. En sund cylinder bør vise nul trykstigning i det forseglede kammer over 60 sekunder .
Inspicering af stempelstangen for slitage og skader
Stempelstangen er en af de mest udsatte komponenter i en pneumatisk cylinder. Den cykler ind og ud hundredtusindvis af gange, udsat for det omgivende miljø ved hvert forlængelsesslag. Selv en mindre overfladedefekt på stangen vil fremskynde slid på stangtætninger - hvilket gør, hvad der ville være en simpel tætningsudskiftning, til gentagne vedligeholdelsescyklusser.
Visuel stanginspektion
Tør stangen af med en fnugfri klud og inspicér dens fulde eksponerede længde under god belysning. Se efter:
- Scoring eller ridser — langsgående ridser, der løber langs stangens akse, tillader luft at slippe ud forbi stangtætningen og er årsag til øjeblikkelig udskiftning af stangen eller genpolering.
- Korrosion eller grubetæring — rustpletter eller gruber på forkromede stænger nedbryder tætningskontaktfladen. Selv let overfladerust, der ikke tørrer af, er et advarselstegn.
- Buler eller flade pletter — disse indikerer en ekstern påvirkning. En bøjet eller bulet stang skaber ujævn sidebelastning på stangtætningen og bøsningen.
- Oliefilm på stangoverfladen — en let, ren film af smøremiddel er normalt i smurte systemer. Tung olie, der græder eller der dannes dråber, indikerer en sprængt stangforsegling.
Dimensionskontrol
For cylindre i præcisionsapplikationer eller dem, der mistænkes for sidebelastning, skal stangdiameteren måles på flere punkter langs dens længde med kaliber. Sammenlign med producentens nominelle stangdiameter og tolerance. De fleste standard ISO 15552 luftcylindre bruger hærdede og forkromede stålstænger med en h8- eller h9-tolerance - for en 25 mm nominel stang, det acceptable diameterområde er ca. 24,967 mm til 24,987 mm . Enhver målbar tilspidsning, ovalitet eller understørrelse indikerer slid, der vil kompromittere tætningen.
Kontrol af stangens rethed
Placer den fjernede stang på en flad overfladeplade eller V-blokke og rul den langsomt. Enhver synlig slingre eller høje pletter indikerer bøjning. Alternativt kan du montere en måleur på en magnetisk base og feje langs stangens længde, mens du roterer den. Et maksimalt udløb af 0,05 mm pr. 100 mm stanglængde er et almindeligt acceptkriterium. Bøjede stænger skal udskiftes — opretning er ikke acceptabelt for pneumatiske cylinderstænger.
Kontrol af driftstryk og cylinderydelse
Selvom en luftcylinder ikke viser nogen ydre lækager og en ren stang, kan den stadig fungere under specifikation. Tryk- og cyklusadfærdstest giver dig et funktionelt billede, som rent visuel kontrol ikke kan give.
Verifikation af forsyningstryk
Tilslut en kalibreret måler så tæt på cylinderporten som praktisk muligt - direkte ved indløbsfittingen, hvis det er muligt. Mens cylinderen cykler normalt, skal du registrere trykket ved både forlængelses- og tilbagetrækningsporten. Sammenlign disse aflæsninger med det specificerede driftstryk for applikationen.
Et trykfald på mere end 10–15 % mellem regulatorens sætpunkt og cylinderindløbet under bevægelse tyder på overdreven strømningsbegrænsning i kredsløbet - en delvist tilstoppet flowreguleringsventil, en underdimensioneret forsyningsledning eller en tilsmudset lyddæmper/lyddæmper på udstødningssiden. Denne form for trykudsultning forårsager træg bevægelse selv med en mekanisk forsvarlig cylinder.
Måling af hastighed og cyklustid
Tids det fulde ud- og tilbagetrækningsslag med et stopur eller med maskinens PLC-cyklustæller. Sammenlign med de originale idriftsættelsesdata eller med producentens forventede cyklustid ved dit driftstryk. En cylinder, der plejede at fuldføre et 200 mm slag på 0,4 sekunder, men nu tager 0,7 sekunder - uden ændring i tryk eller belastning - viser internt slid, tætningsstik eller smøresvigt.
Tving udgangskontrol
Den teoretiske udgangskraft for en pneumatisk cylinder beregnes som:
F = P × A , hvor F er kraft (Newton), P er tryk (Pa), og A er stempelareal (m²).
For en cylinder med 63 mm boring ved 6 bar (600.000 Pa) er den teoretiske forlængelseskraft ca. 1.870 N (190 kgf) . I praksis reduceres den faktiske kraft af stangtætningsfriktion, modtryk på udstødningssiden og eventuelle problemer med mekanisk justering. Hvis din cylinder ikke kan flytte belastninger, den tidligere har håndteret uden problemer, hjælper denne beregning dig med at afgøre, om problemet er utilstrækkeligt forsyningstryk eller mekanisk nedbrydning.
| Borestørrelse (mm) | Stempelareal (cm²) | Forlæng kraften ved 6 bar (N) | Forlæng kraften ved 6 bar (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1.178 | 120 |
| 63 | 31.17 | 1.870 | 191 |
| 80 | 50.27 | 3.016 | 308 |
| 100 | 78.54 | 4.712 | 480 |
Inspicering af tætninger: Hvornår skal udskiftes uden adskillelse
Tætninger er de mest slidstærke komponenter inde i enhver pneumatisk cylinder. Stempeltætningen, stangtætningen og viskertætningen nedbrydes alle over tid på grund af varmecyklus, forurening og den fysiske belastning af kompression og forlængelse. Mange teknikere venter, indtil tætninger ikke udskiftes - men på det tidspunkt har den utætte tætning ofte beskadiget tilstødende komponenter.
Tegn på slid på stangtætningen (synlig uden adskillelse)
- Fedtet rest eller vådt udseende på stangoverfladen lige uden for den forreste hætte
- Luft, der blæser forbi stangen ved forlængelse (hørbar eller detekterbar med din hånd nær stangforseglingsområdet)
- Ophobning af snavs og snavs på stangen, som ikke er til stede andre steder på maskinen - dette indikerer, at viskerpakningen ikke længere skraber stangen ren ved tilbagetrækning
Tegn på slid på stempeltætningen (udledt af adfærd)
- Cylinderen driver langsomt under belastning uden nogen kommanderet bevægelse
- Cylinderen holder ikke en fastspændt position, hvilket kræver konstant lufttryk for at opretholde den
- Reduceret kraftudgang på trods af korrekt forsyningstryk - luft passerer stemplet i stedet for at skubbe det
- Uregelmæssig eller rykkende bevægelse - nogle gange kaldet "stick-slip" - forårsaget af ujævn tætningsfriktion, da stempeltætningen slides ujævnt
Overvejelser om tætningsmateriale og temperatur
Standard pneumatiske cylindertætninger er lavet af NBR (nitrilgummi), der er normeret til ca -20°C til 80°C . I miljøer med højere temperaturer - nær ovne, autoklaver eller varmformende presser - svigter disse tætninger for tidligt. Hvis din cylinder gentagne gange brænder gennem tætninger på mindre end et år i et varmt miljø, er løsningen en opgradering til PTFE eller Viton tætninger, ikke hyppigere udskiftning. Viton tætninger kan typisk klare kontinuerlige temperaturer op til 200°C .
Kontrol af cylindermontering og justering
Dårlig montering er ansvarlig for en stor procentdel af for tidlige luftcylindersvigt. Når en cylinder er forkert justeret med sin belastningsbane, skaber hvert slag sidebelastning på stangen og stangbøsningen. Dette fremskynder slid på stangtætninger, kan bøje stempelstangen over tid og beskadiger til sidst cylinderboringen.
Hvad skal man tjekke ved monteringen
- Montering af fastgørelsesmoment — kontroller alle trækstangsmøtrikker, flangebolte og fodmonteringsskruer med en momentnøgle. Over tid løsner vibrationer fastgørelseselementer. En løs endehætte kan skabe en luftlækage ved hættesamlingen; et løst fodbeslag kan få cylinderen til at vippe under et slag, hvilket skaber dynamisk fejljustering.
- Stangendeforbindelse — efterse gaffelstiften, stangøjet eller han-/hunstangens gevindforbindelse. Slid ved gaffelstifthullet er et tegn på vinkelforskydning. Gaffel- eller stangenden skal dreje frit, men uden mærkbart radialt spil.
- Cylinderkroppens rethed — sigt langs cylinderlegemet og sammenlign det med den drevne lasts bevægelsesretning. Enhver synlig vinkel mellem cylinderaksen og lastvejen indikerer fejljustering. Selv en 1° forskydning på en cylinder med 200 mm slaglængde genererer cirka 3,5 mm sideforskydning ved stangenden - mere end nok til at skabe målbar sidebelastning.
- Anti-rotationsanordninger — på styrede eller ikke-roterende cylindre skal du kontrollere, at anti-rotationskilen eller den udvendige styrestang er intakt og ikke slidt. En fejlbehæftet anti-rotationsfunktion gør det muligt for stempelstangen at dreje under belastning, vride og beskadige slanger og sensorer forbundet til den.
Monteringsbeslag og støttestruktur
Efterse beslaget eller rammen, som cylinderen monteres på. Revner i svejsede beslag, aflange bolthuller eller deformerede monteringspuder indikerer, at cylinderen har absorberet stødbelastninger, den ikke er designet til. Disse strukturelle problemer skal rettes - ikke kun selve cylinderen. Installation af en ny cylinder i et revnet eller forvrænget beslag vil producere den samme fejl på en brøkdel af den normale levetid.
Inspicering af puder, porte og end-of-slag-adfærd
Mange pneumatiske cylindre er udstyret med indvendige puder - justerbare nåleventiler ved hver endehætte, der begrænser udstødningsstrømmen nær slutningen af slaget, og bremser stemplet jævnt for at forhindre stød. Når puder svigter eller er forkert indstillet, hamrer stemplet hårdt mod endehætten ved hver cyklus. Over tid forårsager dette metaltræthed i endehætten, løsner trækstængerne og kan knække tønden.
Kontrol af pudejustering
Mens cylinderen cykler normalt, skal du lytte og se efter decelerationen ved slutningen af slaget. En korrekt polstret cylinder bør mærkbart sænke farten og nå frem til slutningen af slaget med et blidt stop - ikke et hårdt brag. Hvis du hører metal-på-metal-slag ved slutningen af slaget, er pudenålen åben for langt (hvilket giver utilstrækkelig begrænsning), eller pudeforseglingen inde i endehætten er slidt op og skal skilles ad for at kunne udskiftes.
Juster pudens nåleventil en kvart omgang ad gangen og observer effekten. Målet er det blødest mulige stop uden at skabe en "bounce back"-effekt - hvor overdreven begrænsning får cylinderen til at gå i stå lige før slutningen af slaget. De fleste producenter anbefaler en pudejustering, der bringer stemplet til at hvile på ca. 5-15 mm vandring før det mekaniske stop.
Kontrol af luftporte og fittings
Inspicer alle gevindforsynede luftportforbindelser. Se efter beskadigede gevind, krydsgevindfittings eller revnede push-in fittings. En fitting, der gentagne gange er blevet fjernet og geninstalleret i aluminium endehætter, vil i sidste ende strippe gevindene - hvis dette opdages tidligt, kan en gevindindsats (Helicoil) reparere porten uden at udskifte endehætten. Hvis det efterlades, indtil beslaget trækkes ud under tryk, skal hele endedækslet typisk udskiftes.
Kontroller, at lyddæmpere og lyddæmpere på udstødningsportene ikke er tilstoppede. En blokeret udstødning skaber modtryk, der modvirker cylinderbevægelse, hvilket reducerer effektiv kraft og sænker cyklustider. I snavsede miljøer bør udstødningslyddæmpere rengøres eller udskiftes hver gang 6 til 12 måneder som standard vedligeholdelsesartikel.
Smørekontrol: Oliefri vs. smurte cylindre
Moderne pneumatiske cylindre er i stigende grad designet som oliefri enheder — ved hjælp af selvsmørende PTFE-imprægnerede tætninger og bøsninger, der ikke kræver ekstern smøring. Ældre systemer og kraftige cylindre er dog typisk afhængige af en ledningssmøremaskine (oiler) opstrøms i luftkredsløbet for at levere en kontrolleret olietåge ind i luftstrømmen.
Til smurte cylindersystemer
- Kontroller oliestanden i smøreskålen. Et tørsmøreapparat er en af de mest almindelige årsager til for tidligt tætningsslid. Efterfyld med den producentspecificerede olietype - typisk ISO VG 32 turbineolie eller tilsvarende . Brug ikke tung maskinolie; dråberne er for store til at bevæge sig gennem luftkredsløbet effektivt.
- Kontroller smøreapparatets dryphastighed - typisk indstillet til 1 dråbe pr. 10 standard kubikfod (SCF) luftstrøm , eller som specificeret af cylinderproducenten. For lidt olie forårsager slid; for meget olie forårsager olieophobning i ventilhuse og cylindre, hvilket fører til klæbning og forurening.
- Hvis systemet har kørt uden olie i en længere periode, skal du ikke blot fylde smøreapparatet på igen og genoptage driften. Tørre tætninger, der har kørt uden smøring, kan have udviklet mikrorevner, der ikke vil forsegle korrekt, når olien er gendannet.
Til oliefri cylindre
Oliefri cylindre bør aldrig bruges nedstrøms for en smøremaskine. Indføring af olie i en cylinder designet til tørluftdrift forurener PTFE-tætningerne, svulmer visse tætningsmaterialer og tiltrækker luftbåret støv, der bliver til en slibende pasta inde i cylinderen. Hvis dit anlæg har et centraliseret, smurt luftdistributionssystem, skal oliefri cylindre føres gennem en dedikeret ikke-smurt forgreningsledning med et koalesceringsfilter for at fjerne eventuel olieoverførsel.
Kontrol af luftcylindercylinder og endehætter
Cylindercylinderen (kropsrøret) og endekapperne er strukturelle komponenter. Selvom de sjældent svigter under normal drift, udsættes de for træthedsbelastning ved hver cyklus og kan udvikle revner eller deformation under unormale belastningsforhold - overtryksbegivenheder, stødbelastninger eller langvarig fejljustering.
Tøndeinspektion
Når cylinderen er deaktiveret, inspicer du visuelt ydersiden af cylinderen langs dens fulde længde. Se efter:
- Buler, deformation eller udbuling - en bulet tønde indikerer, at cylinderen har oplevet overtryk eller en alvorlig sidekollision.
- Korrosion på aluminium eller ståltønder - overfladekorrosion svækker væggen og kan i sidste ende tillade, at der dannes en hårgrænse. I fødevareforarbejdning eller udendørs miljøer er dette særligt relevant.
- Trækstangens tilstand - på trækstangscylindre (den mest almindelige type), kontroller hver trækstang for ligehed og for eventuelle revner i gevindsektionerne. En bøjet trækstang indikerer, at cylinderen har absorberet en stødbelastning vinkelret på sin akse.
Inspektion af endedæksel
Inspicer begge endehætter for revner - især omkring havneindgangshuller og i hjørnerne, hvor forbindelsesstængerne passerer igennem. Hårgrænser er ofte kun synlige under forstørrelse eller med farvestofgennemtrængningstest. Enhver bekræftet revne i en endehætte er en obligatorisk udskiftning - tryksatte komponenter med strukturelle revner kan ikke repareres ved svejsning, fyldning eller tape.
Komplet tjekliste til luftcylinderinspektion
Brug denne tjekliste under planlagt vedligeholdelse, eller når du undersøger en klage over cylinderydeevnen. Et bestået i hver kategori angiver, at cylinderen er i brugbar stand. Ethvert fejlresultat bør udløse den tilsvarende korrigerende handling, før cylinderen returneres til produktion.
| Inspektionsvare | Metode | Bestået tilstand | Fejl handling |
|---|---|---|---|
| Eksterne luftlækager | Sæbeopløsning under tryk | Ingen bobler ved nogen samling eller tætning | Spænd fittings eller udskift tætninger |
| Intern bypass-lækage | Stik- og tryktest | Nul trykstigning på 60 sekunder | Adskil og udskift stempeltætninger |
| Stempelstangens overflade | Visuel aftørringsinspektion | Ingen ridser, rust eller buler | Udskift eller forkrom stang |
| Stangens rethed | Skiveindikator på V-blokke | ≤ 0,05 mm pr. 100 mm | Udskift stangen |
| Forsyningstryk ved havn | Inline trykmåler | Inden for 10 % af sætpunktet under bevægelse | Ryd begrænsninger, tjek linjestørrelse |
| Montering af fastgørelsesmoment | Momentnøgle | Ved specifikation, ingen bevægelse | Tilspænd igen til spec |
| Pude adfærd | Observer bevægelse ved slutningen af slaget | Jævn deceleration, ingen påvirkning | Juster nålen eller udskift pudeforseglingen |
| Tønde og endestykke tilstand | Visuel inspektion | Ingen revner, buler eller korrosion | Udskift beskadiget komponent |
| Smøreoliestand | Visuel kontrol af skålens niveau | Olie synlig i skueglas | Påfyld olie af den rigtige kvalitet |
| Udstødningslyddæmper | Flowkontrol / visuelt | Ubegrænset udstødningsflow | Rengør eller udskift lyddæmperen |
Hvor ofte skal du inspicere en pneumatisk cylinder
Inspektionsfrekvensen afhænger af cylinderens driftscyklus, miljøet og processens kritiske karakter. Der er intet universelt interval - en cylinder, der kører 3 skift om dagen, 7 dage om ugen i et støvet støberi, har brug for langt hyppigere opmærksomhed end én cykling to gange pr. skift i et rent forsamlingslokale.
| Tilstand | Anbefalet inspektionsinterval | Tætningsudskiftningsinterval |
|---|---|---|
| Let pligt, rent miljø | Hver 12. måned | Hvert 3-5 år eller 20 mio. cyklusser |
| Medium pligt, normalt industrielt miljø | Hver 6. måned | Hvert 1-2 år eller 10M cyklusser |
| Kraftig, støvet eller vådt miljø | Hver 3. måned | Årligt eller 5M cyklusser |
| Høj temperatur eller kemisk eksponering | Månedlig visuel; kvartalsvis fuld kontrol | Hver 6. måned |
Ud over tidsbaserede intervaller, implementer tilstandsbaserede triggere. Hver gang en cylinder viser et nyt symptom - langsommere cyklustid, ny støj, positionssensorfejl eller synlig lækage - skal du behandle det som en ikke-planlagt inspektionsbegivenhed, uanset hvornår den sidste planlagte PM blev afsluttet. At vente på det næste planlagte interval, når symptomerne allerede har vist sig, betyder at vente på en fejl.
Almindelige luftcylindreproblemer og deres grundlæggende årsager
Når du kontrollerer en pneumatisk cylinder, sparer det tid og forhindrer gentagne fejl at kunne spore et symptom tilbage til dens grundlæggende årsag. Nedenfor er de oftest stødte problemer og deres mest sandsynlige kilder.
Cylinderen trækker sig ikke ud eller tilbage
- Intet forsyningstryk — kontroller opstrøms magnetventilfunktion og FRL-enhed
- Stempelstang fastklemt — forårsaget af manglende smøring eller alvorligt slid på stangbøsninger
- Ekstern mekanisk forhindring - lasten sidder fast, eller cylinderen er mekanisk blokeret ved slutningen af slaget
- Pude nåleventil lukket for langt - cylinder går i stå, før den når endehætten på grund af indespærret udstødningstryk
Cylinderen bevæger sig uregelmæssigt eller med rykkende bevægelser
- Stick-slip fra tørre tætninger — tilføj smøring eller opgrader til en forsmurt cylindermodel
- Forurenet lufttilførsel — partikler eller vand i lufttilførslen forårsager ujævn friktion. Efterse og efterse luftfilteret og vandudskilleren.
- Underdimensionerede flowreguleringsventiler — utilstrækkelig flow forårsager jagtadfærd. Gennemgå strømningshastighedskravene i forhold til den installerede ventil Cv-klassificering.
Cylinderen når ikke slutningen af slaget under belastning
- Driftstrykket for lavt — verificer regulatorens sætpunkt, og kontroller for trykfald i lange forsyningsledninger
- Borestørrelse underdimensioneret til belastningen — genberegn den nødvendige kraft ved hjælp af F = P × A og opgrader boringen, hvis det er nødvendigt
- Alvorlig stempeltætningsbypass - cylinderen kan ikke bygge fuldt kammertryk, fordi luft krydser stemplet hurtigere, end den tilføres
Hurtig og gentagen tætningsfejl
- Forurenet tilluft - partikler så små som 10 mikron virker som et slibemiddel mod tætningslæber. Installer et 5-mikron koalesceringsfilter opstrøms.
- Skåren stangoverflade — en beskadiget stang ødelægger nye tætninger inden for få dage. Stangen skal korrigeres, før udskiftning af tætning gør nogen forskel.
- Forkert cylinder — sidebelastning beskadiger tætningslæberne ujævnt. Fix justering før genforsegling.
- Forkert tætningsmateriale til miljøet - opgrader tætningsmaterialet, så det passer til den faktiske driftstemperatur og kemikalieeksponering.
Hvornår skal man udskifte hele luftcylinderen vs. reparere den
Ikke alle cylinderproblemer kræver en fuldstændig udskiftning. Tætningssæt til standard ISO cylinderstørrelser er bredt tilgængelige og billige - udskiftning af tætninger i en cylinder med 63 mm boring koster typisk under $20 i dele , mod $80-$250 for en ny tilsvarende cylinder. Men udskiftning af tætning er kun umagen værd, hvis de andre komponenter stadig er i brugbar stand.
Reparation er det rigtige valg, når:
- Tøndeboringen er glat og inden for tolerance (ingen ridser eller korrosion)
- Stempelstangen er lige og dens overfladefinish er intakt
- Endekapperne er revnefri og gevind er i god stand
- Cylinderen har ikke overskredet cirka 50 % af dens forventede levetid
- En identisk reservedel har lang leveringstid, og produktionen kan ikke vente
Udskift cylinderen, når:
- Tøndeboringen er ridset eller korroderet - nye tætninger vil hurtigt svigte mod en beskadiget boringsoverflade
- Stangen er bøjet, dybt ridset eller under minimum diameter - stænger kan ikke repareres pålideligt i marken
- Endehættens gevind er strippet, eller endekapperne er revnede
- Cylinderen er blevet repareret flere gange og fejler stadig inden for korte intervaller - et mønster af gentagne fejl signalerer et systemisk problem (forkert cylinder til applikationen), som reparation ikke vil løse
- Cylinderen er en ikke-standard eller forældet størrelse, hvor tætningssæt ikke længere er tilgængelige
Før du bestiller en erstatning, skal du dokumentere den eksisterende cylinders specifikationer fuldstændigt: borediameter, slaglængde, monteringsmåde (trækstang, profillegeme eller rund krop), portstørrelse og placering, stangendegevindtype og eventuelle specielle funktioner (rustfrit stål, magnetisk stempel, renrumsspecifikation). Bestilling af en cylinder med den forkerte portposition eller stangendetype vil kræve yderligere mekanisk modifikation og forsinke reparationen yderligere.