

Pneumatiske systemer er rygraden i moderne industriel automatisering - og forståelse af, hvordan de fungerer, hvor de fejler, og hvordan man optimerer dem, kan direkte reducere nedetid og driftsomkostninger. Denne guide dækker alt fra kernekomponenter til ydeevnebenchmarks med reelle tal fra produktionsmiljøer.
Kernekomponenter i pneumatiske systemer forklaret
Kompressorer
Roterende skruekompressorer dominerer industrianlæg, fordi de leverer kontinuerlig luftstrøm ved konstant tryk. En typisk 55 kW roterende skruenhed kan generere nogenlunde 9–10 m³/min fri luft ved 7 bar, nok til at drive dusinvis af mellemstore cylindre samtidigt. Stempelkompressorer er almindelige til mindre butikker og periodiske anvendelser.
Luftmodtagere
Lagertanke buffer efterspørgslen spidser og tillader kompressoren at cykle fra i perioder med lav belastning. Tommelfingerreglen er 6–10 liters modtagerkapacitet pr. m³/min kompressorydelse . En underdimensioneret modtager tvinger kompressoren til at kortslutte, hvilket øger slid og energiforbrug med op til 20 %.
FRL-enheder
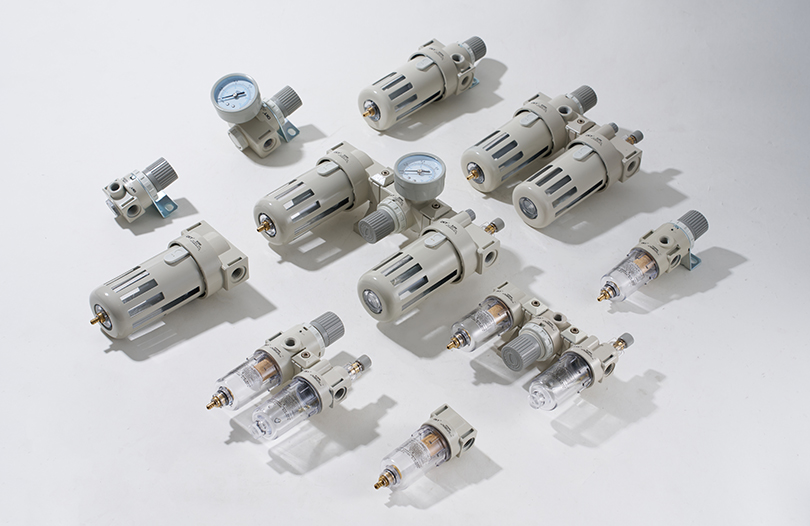
Den filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
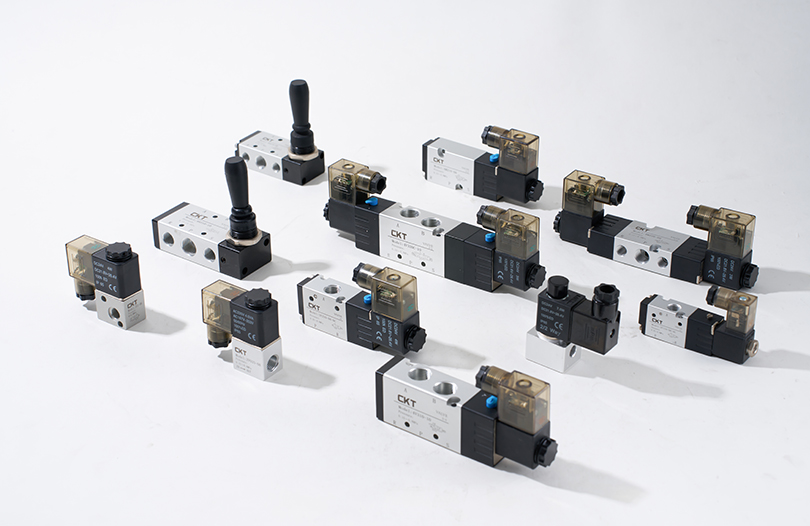
Retningsreguleringsventiler
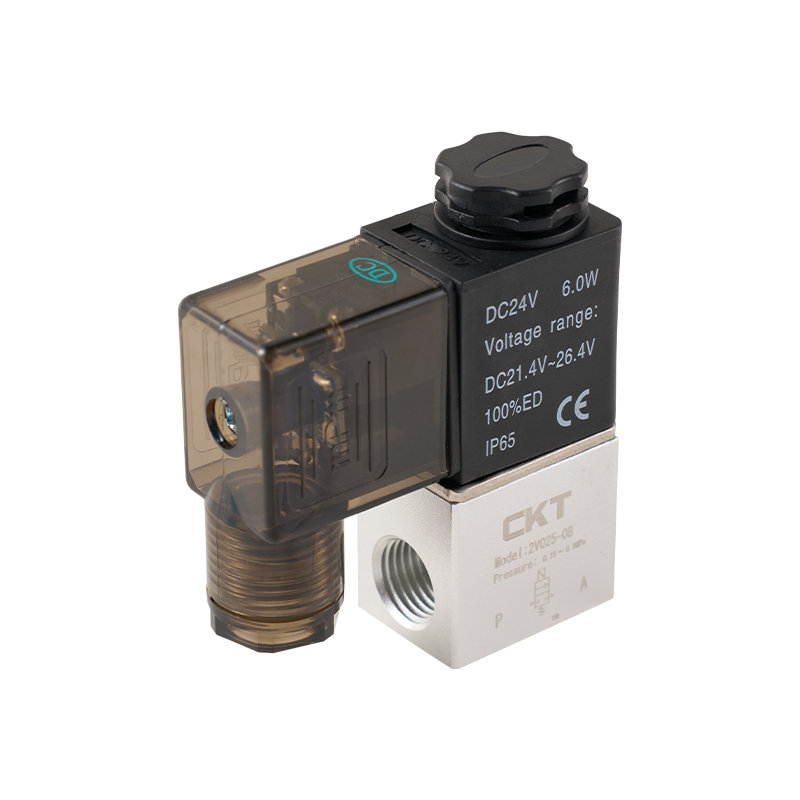
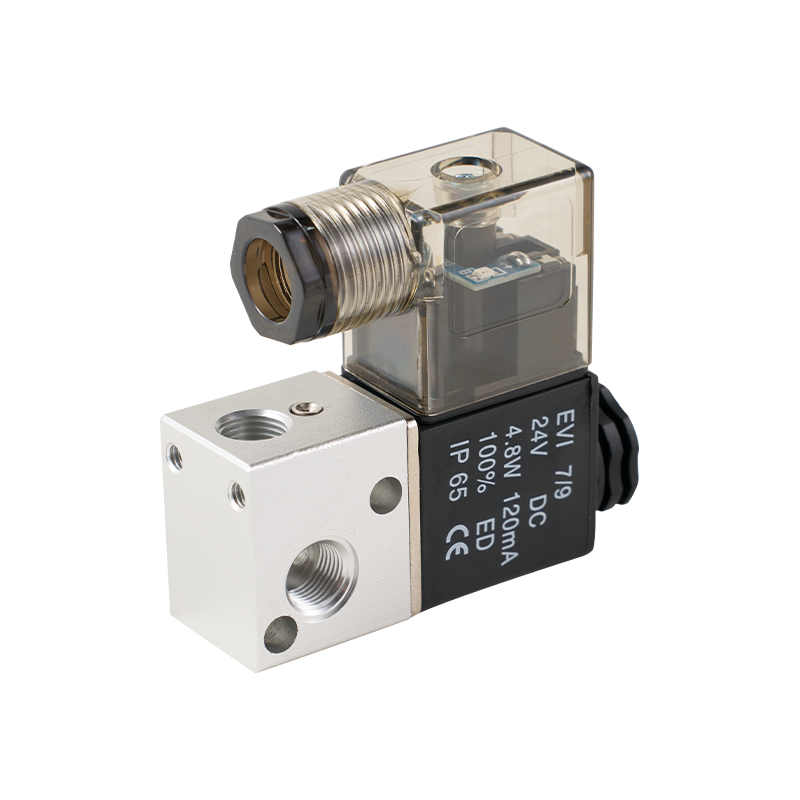
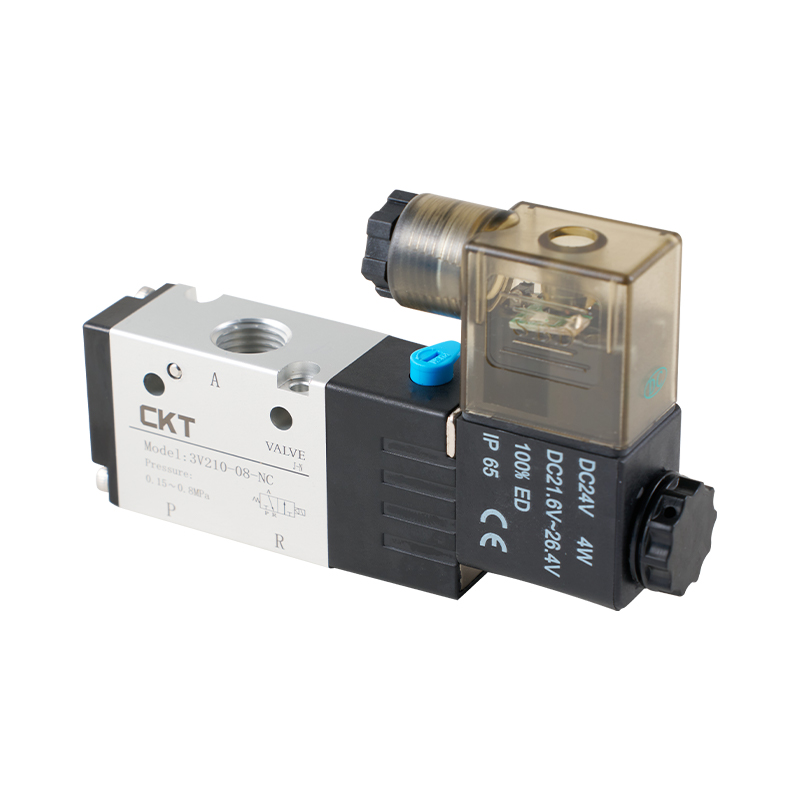
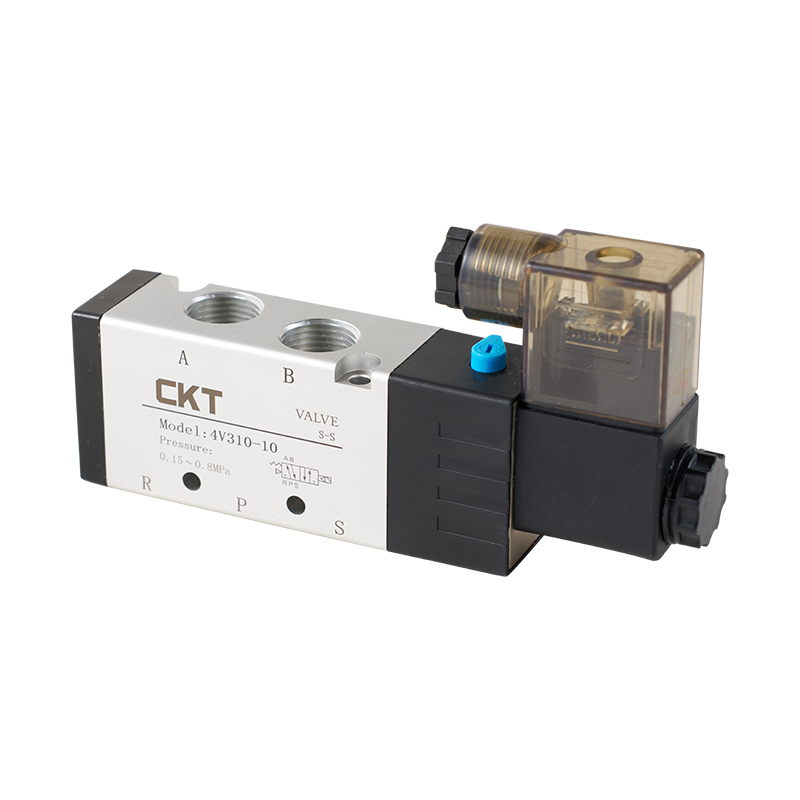
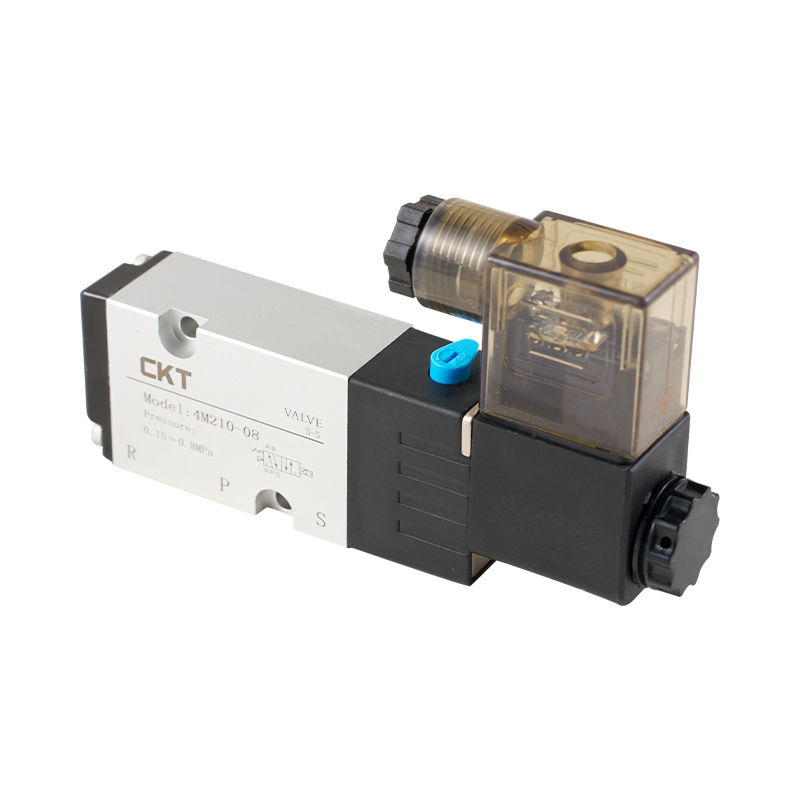
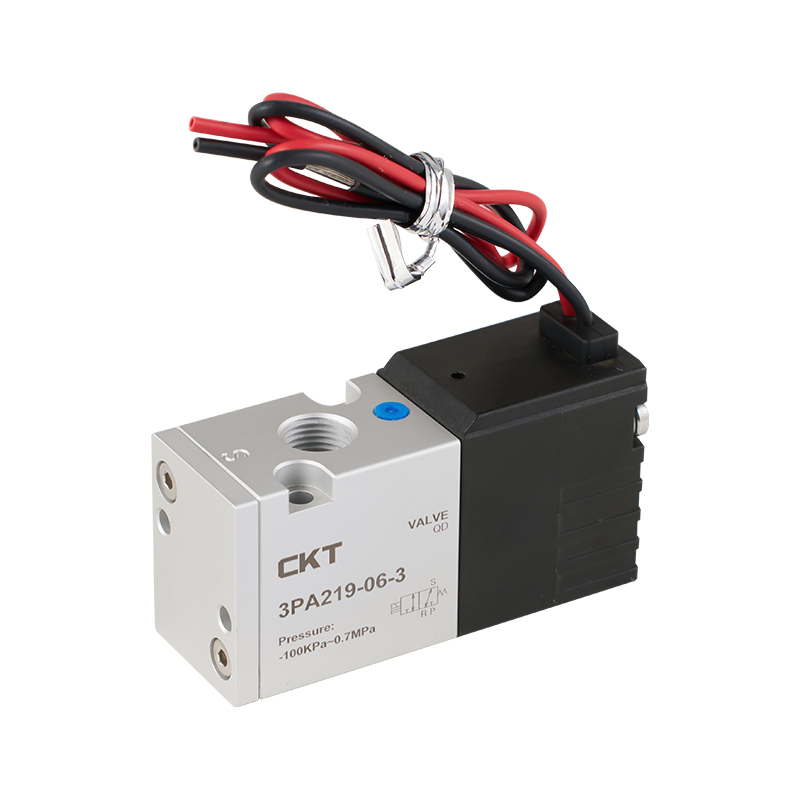
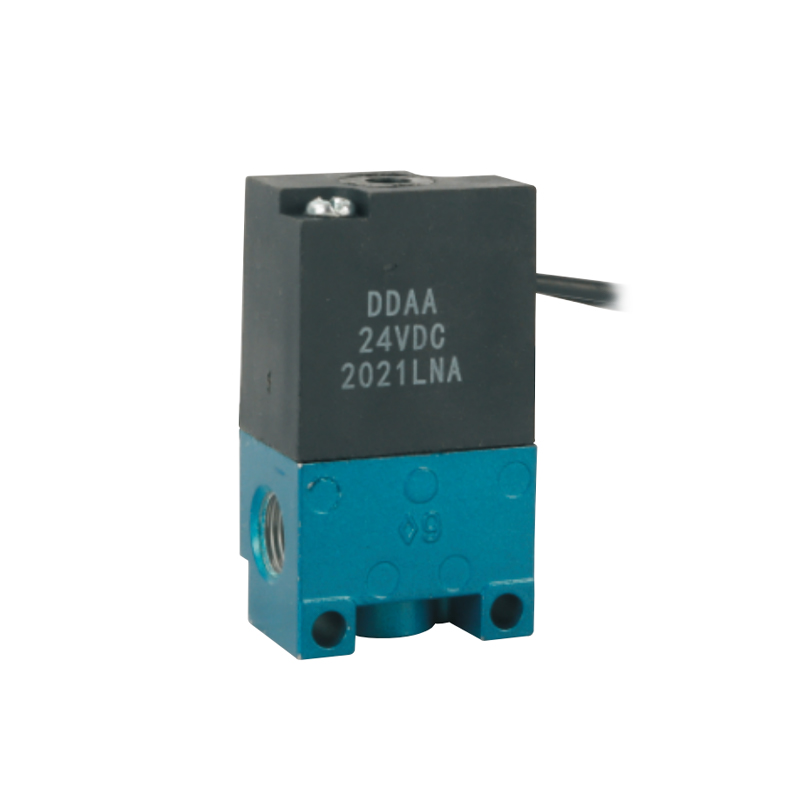
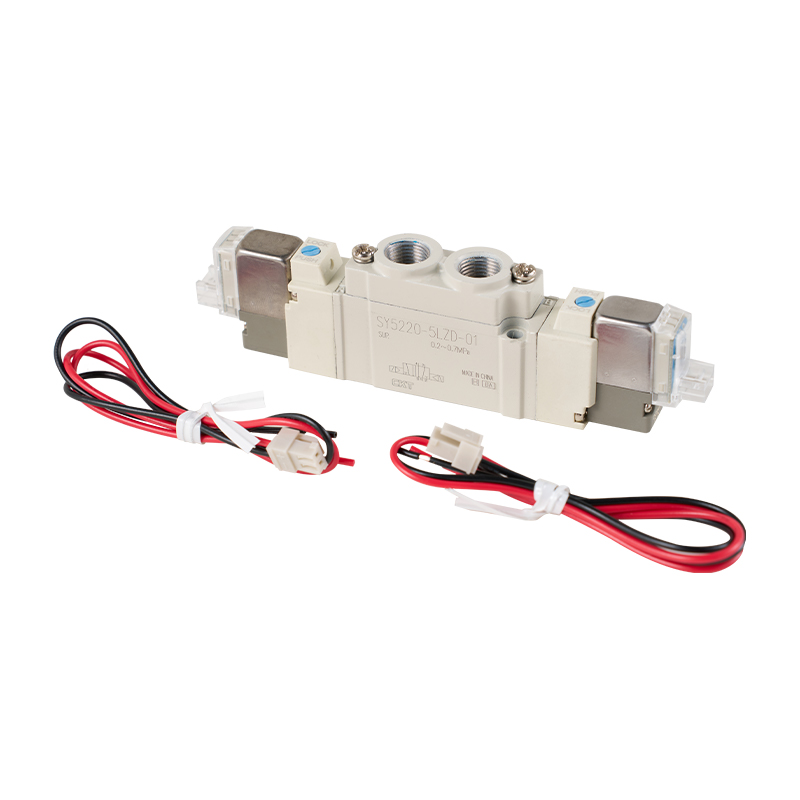
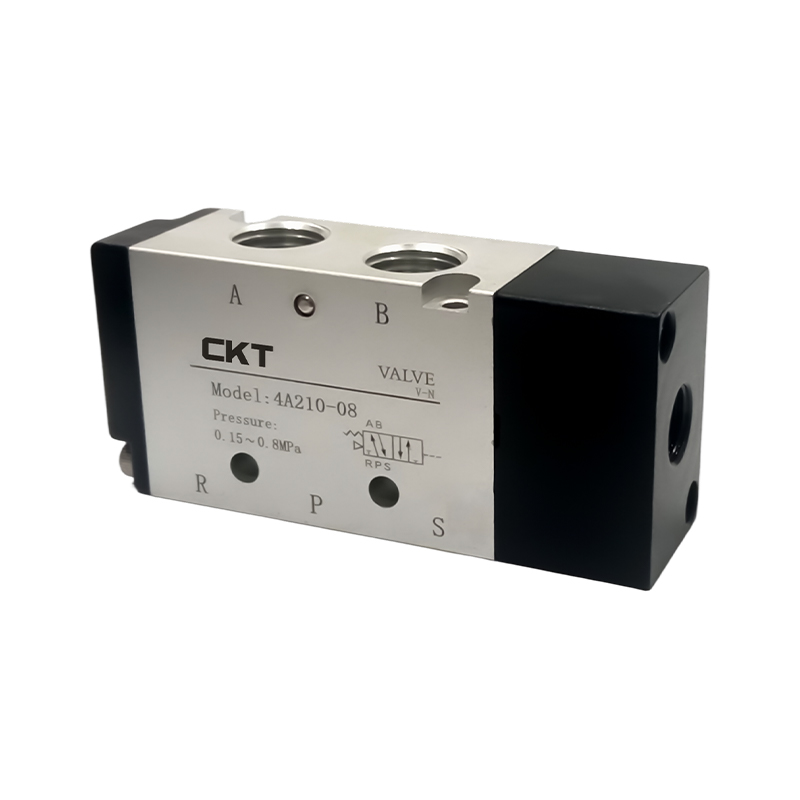
Dense valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in under 20 millisekunder , hvilket muliggør cyklushastigheder over 10 slag i sekundet i højhastighedsapplikationer. Ventilstørrelsen er kritisk: En underdimensioneret ventil skaber et trykfald, der begrænser aktuatorhastighed og kraft.
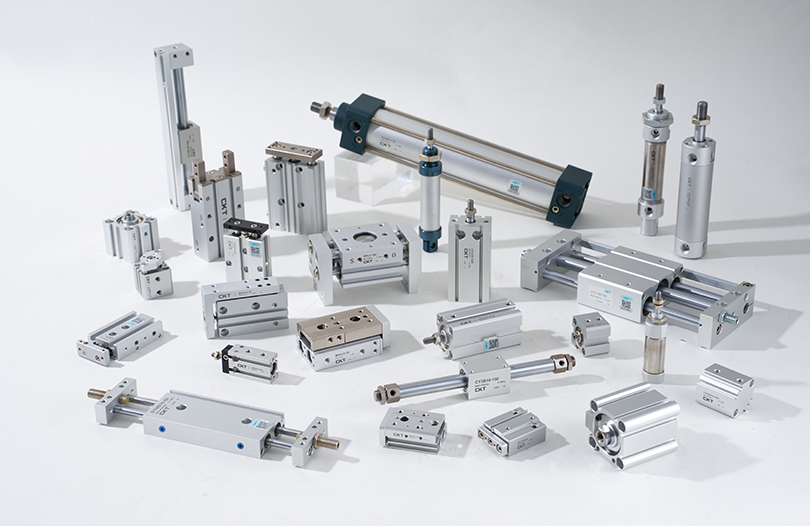
Luftcylindertyper og udvælgelseskriterier
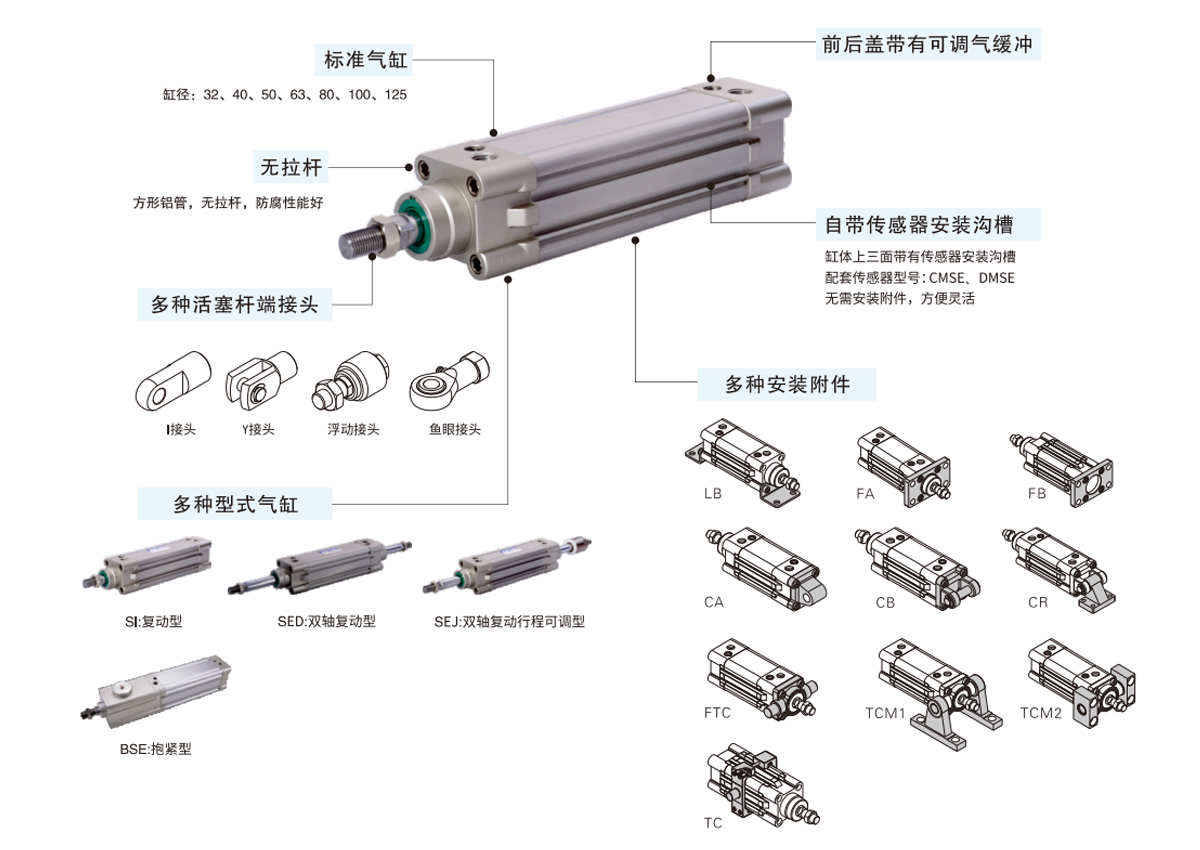
Den air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| Cylinder type | Bore Range | Slaglængde | Typisk brug | Force Output ved 6 bar |
|---|---|---|---|---|
| ISO-standard (dobbeltvirkende) | 12–320 mm | Op til 2.000 mm | Generel automatisering, opspænding | 68 N – 483 kN |
| Kompakt / kort slagl | 12–100 mm | 1-50 mm | Snævre pladser, presser | 68 N – 47 kN |
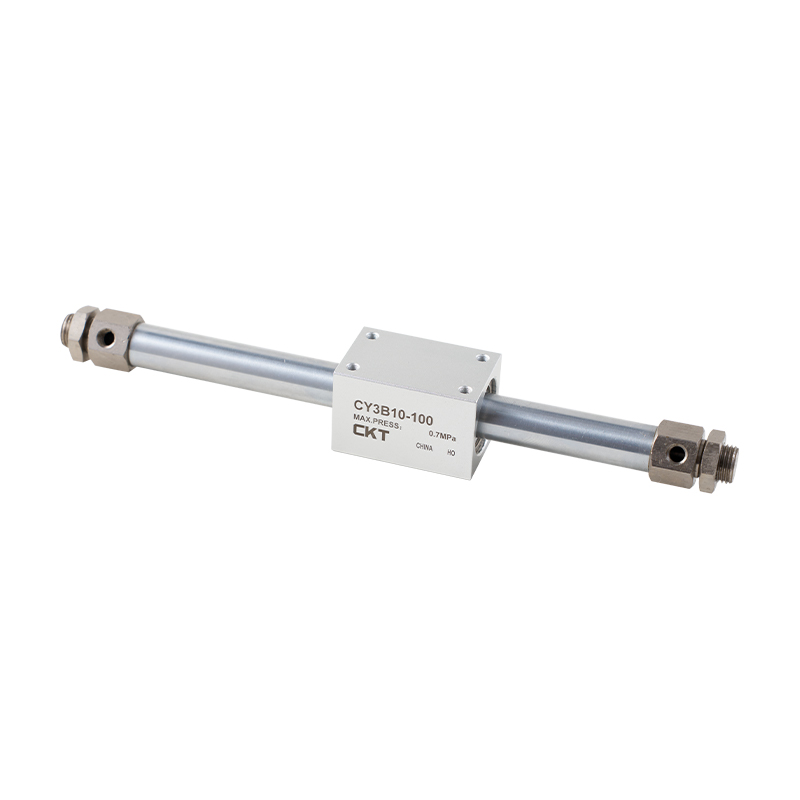
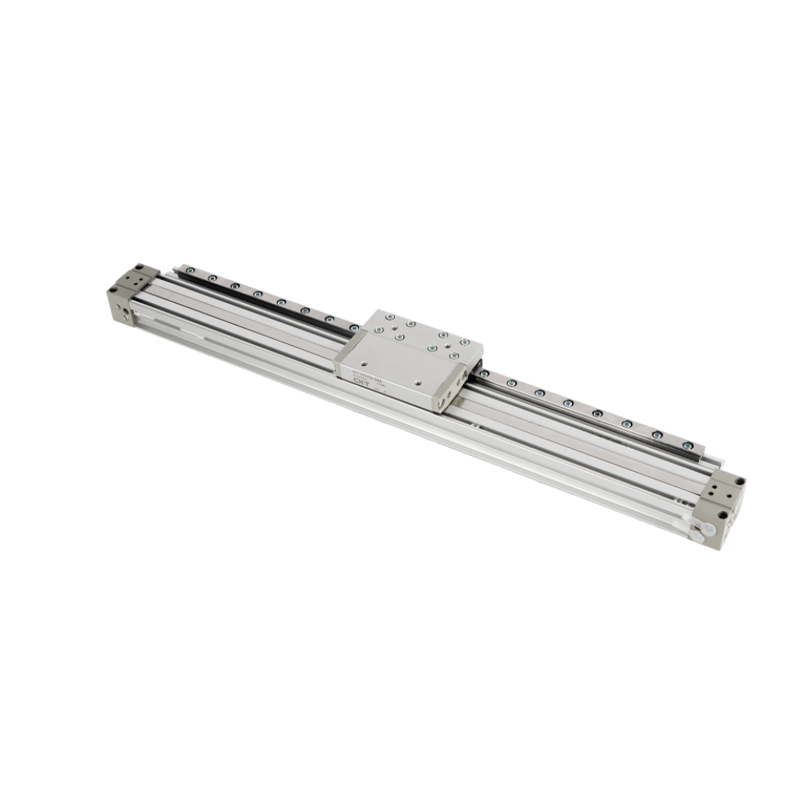
| Stangløs cylinder | 16–80 mm | Op til 10.000 mm | Lang rejsetransport | 120 N – 30 kN |
| Enkeltvirkende (forårsretur) | 6–125 mm | Op til 200 mm | Fejlsikker fastspænding, ventiler | 28 N – 73 kN (netto) |
| Guidet / Slide Cylinder | 16–100 mm | Op til 300 mm | Lateral belastning applikationer | 120 N – 47 kN |
| Roterende aktuator | 10–200 mm vinge | 90°–270° rotation | Indeksering, drejning | 0,3-500 Nm moment |
Når du vælger en cylinderboringsstørrelse, skal du altid tilføje en 25–30 % sikkerhedsmargin over det teoretiske kraftbehov for at tage højde for friktion, trykfald i kredsløbet og tætningsslid over tid. For en belastning, der kræver 500 N, skal du vælge en boring, der leverer mindst 650 N ved systemets regulerede tryk.
Valg af slaglængde betyder også noget ud over blot at passe den nødvendige vandring. Lange slag øger risikoen for, at stangen bukker under trykbelastninger. Brug Eulers bukkeformel eller producentens belastningsdiagrammer for ethvert slag, der overstiger ca. 300 mm - mange ingeniører ignorerer dette, indtil en stang bøjer og beskadiger værktøj eller maskinrammen.
Hvordan trykregulering påvirker hele det pneumatiske systems ydeevne
Mange anlæg kører hele deres anlægsdistribution ved 8 eller 10 bar, når de fleste aktuatorer kun har brug for 5-6 bar. Denne enkelt vane spilder enorme mængder energi. For hver 1 bar reduktion i systemtrykket falder kompressorens energiforbrug med ca 6-8 % . I et anlæg, der bruger $150.000 om året på trykluftenergi, kan et fald fra 8 til 6 bar på ikke-kritiske kredsløb spare $18.000-$24.000 årligt.
Den solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
Pressure Drop: The Silent Performance Thief
Trykfald mellem modtagerens udløb og luftcylinderporten er det sted, hvor de fleste problemer med pneumatisk systemydelse opstår. Hver meter underdimensioneret rør, hver skarp 90-graders albue, hvert snavset filterelement tilføjer modstand. Industrimålet er at begrænse det samlede trykfald fra kompressorudløb til aktuator til ikke mere end 0,5-1,0 bar i et velholdt system.
Almindelige syndere bag for stort trykfald:
- Filterelementer tilstoppet med rust, kalk eller kompressorolie - differenstryk over et mættet filter kan alene overstige 0,8 bar
- Underdimensionerede hovedfordelingsrør — lufthastighed over 6–8 m/s i lysnettet forårsager turbulent flow og betydeligt tryktab
- Hurtigkoblingsfittings med indvendige åbninger, der er mindre end slangeboringen
- Retningsreguleringsventiler underdimensionerede til den krævede flowhastighed (Cv-værdi mismatch)
- Utætheder — en læk på 1 mm i diameter ved 7 bar spilder ca. 1,1 m³/min fri luft i timen, nok til at køre flere standard luftcylindre kontinuerligt
Kørsel af en trykmåling på tværs af distributionsnetværket - registrering af tryk ved modtageren, ved hver maskinindløbsmanifold og ved cylinderporten under belastning - afslører præcis, hvor tabene opstår. Dette tager mindre end en dag og identificerer konsekvent korrigerende handlinger, der betaler sig tilbage inden for et kvartal.
Kvalitetsstandarder for trykluft og hvorfor de er vigtige for cylindre
Den ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| Kvalitetsklasse | Max partikelstørrelse | Trykdugpunkt | Max olieindhold | Typisk anvendelse |
|---|---|---|---|---|
| Klasse 1 | 0,1 mikron | -70°C | 0,01 mg/m³ | Medicinsk, halvleder |
| Klasse 2 | 1 mikron | -40°C | 0,1 mg/m³ | Fødevarer, pharma emballage |
| Klasse 3 | 5 mikron | -20°C | 1 mg/m³ | Generel fremstilling |
| Klasse 4 | 15 mikron | 3°C | 5 mg/m³ | Tung industri, udendørs |
| Klasse 5 | 40 mikron | 7°C | 25 mg/m³ | Pneumatisk værktøj, blæser |
At køre klasse 4 eller 5 luft gennem præcisionsluftcylindre, der er klassificeret til klasse 2 eller 3 service, accelererer forseglingens nedbrydning hurtigt. Fugtforurening er særligt aggressiv: kondenseret vand inde i en luftcylindercylinder forårsager rust, ridser i boringsoverfladen og eventuel tætningsfejl. Undersøgelser af industrielle aktuatorfejltilstande tilskriver konsekvent 40-60 % af for tidlige fejl til kontamineret luftforsyning snarere end mekanisk overbelastning eller udtjent slid.
Køletørrere er standardløsningen til klasse 3 og 4 anvendelser. De afkøler den komprimerede luftstrøm til ca. 3°C, hvilket får fugt til at kondensere og dræne væk. Tørremiddeltørrere opnår de dugpunkter under nul, der kræves til klasse 1 og 2 applikationer, men bruger mere energi - typisk 15–20 % af kompressoreffekten til en opvarmet regenerativ enhed.
Korrekt dimensionering af en luftcylinder: Bore-, slag- og hastighedsberegninger
At få borestørrelsen forkert er en af de mest almindelige og dyre designfejl i pneumatisk systemteknik. En overdimensioneret cylinder spilder trykluft og skaber overdrevne støddæmpningsudfordringer; en underdimensioneret en går i stå under belastning eller arbejder nær dens tætningstrykgrænser.
Kraftberegning
Den theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
Hvor F er kraft i Newton, P er forsyningstryk i Pa, og D er boringsdiameter i meter. For en cylinder med 63 mm boring ved 6 bar (600.000 Pa):
F = 600.000 × (3,14159 × 0,063² / 4) = 600.000 × 0,003117 = 1.870 N (ca. 190 kgf)
Ved tilbagetrækningsslaget forskyder stangen noget boreområde, hvilket reducerer kraften. En 63 mm boring med en 20 mm stang leverer ca. 1.680 N ved tilbagetrækning ved det samme tryk - en reduktion på 10 %, der skal indregnes i to-retningsapplikationer.
Hastighed og flowhastighed
Cylinderhastighed afhænger af mængden af luft, der leveres pr. tidsenhed. Aktuatorhastigheden beregnes ud fra:
Q = A × v × (P_abs / P_atm)
Hvor Q er fri luftstrøm i m³/s, A er stempelareal, v er ønsket stempelhastighed i m/s, og P_abs er absolut arbejdstryk. For at opnå 0,5 m/s med en 63 mm boring ved 6 bar absolut, skal ventilen og slangen passere ca. 23 liter/min fri luft — et nyttigt benchmark for valg af ventil Cv.
Krav til polstring
Ved hastigheder over 0,2 m/s kræver pneumatiske cylindre støddæmpning ved slutningen af slaget for at forhindre hårde stødskader på stemplet, stangen og det tilsluttede værktøj. Indbyggede justerbare puder fungerer til moderate hastigheder op til omkring 0,5 m/s. Derudover er det nødvendigt med eksterne hydrauliske støddæmpere eller programmerbar deceleration via proportionalventiler. Ignorering af støddæmpning på en cylinder med 100 mm boring, der bevæger sig med 1 m/s, kan generere stødkræfter, der overstiger 3-5 kN på endehætten - langt ud over, hvad de fleste monteringshardware tolererer over tusindvis af cyklusser.
Energieffektivitetsstrategier for trykluft og pneumatiske systemer
Trykluft kaldes ofte "det fjerde værktøj" i fremstillingen - og det er konsekvent den dyreste på en per-enhed-of-work basis. Effektiviteten for konvertering af elektricitet til mekanisk arbejde for et trykluftsystem er typisk kun 10-15 % ved aktuatoren sammenlignet med 85–90 % for direkte elektriske motordrev. Dette gør energioptimering af afgørende betydning.
Trin 1
Mål det faktiske luftforbrug
Installer flowmålere ved hovedkompressorens udløb og ved hver større maskingruppe. De fleste fabrikker opdager, at 20-30 % af maskinerne bruger uforholdsmæssigt store mængder luft i forhold til deres produktionsydelse. Disse bliver de prioriterede mål for cylinderstørrelse, trykreduktion eller procesredesign.
Trin 2
Reducer og juster arbejdstryk
Kontroller hver maskine og luftcylinder for deres faktiske trykbehov. Udskift overdimensionerede cylindre med korrekt størrelse ved lavere tryk. Installer punkt-of-use regulatorer indstillet til det minimum påkrævede tryk. I faciliteter med forskellige trykkrav bør du overveje at opdele i højtryks- og lavtryksfordelingsringe i stedet for at levere alt ved spidsbelastningstryk.
Trin 3
Genvind kompressorvarme
Roterende skruekompressorer afviser ca 80-90 % af deres tilførte energi som varme i kompressionsprocessen. Installation af et varmegenvindingssystem på kompressorens kølekredsløb opfanger denne termiske energi til rumopvarmning, procesvandsopvarmning eller tørring. Tilbagebetalingsperioder for varmegenvinding er typisk 1-3 år.
Trin 4
Udskift kompressorer med konstant hastighed med drev med variabel hastighed
En kompressor med variabel hastighedsdrev (VSD) modulerer sin motorhastighed, så den matcher det faktiske luftbehov i realtid, i stedet for at læsse og aflæsse ved fuld hastighed. I anlæg med svingende efterspørgsel sparer VSD-kompressorer 20–35 % af kompressorenergien sammenlignet med enheder med fast hastighed. Nulpunktspunktet er typisk, når systemudnyttelsen falder til under 80 % af den nominelle kapacitet for væsentlige dele af skiftet.
Trin 5
Implementer et lækagesøgnings- og reparationsprogram
Ultralydslækagedetektorer kan identificere lækager gennem baggrundsstøj på afstande op til 10 meter. Et struktureret program - mærkning af lækager, kvantificering af deres flowhastighed, prioritering efter omkostninger og sporing af reparationsfuldførelse - opnår konsekvent lækagereduktion fra en typisk 20-30% tabsrate til under 5-8 % inden for 12 måneder . Dette alene eliminerer ofte behovet for yderligere kompressorkapacitet.
Pneumatiske systemer vs. hydrauliske systemer: Hvornår skal man vælge hver
Både pneumatiske og hydrauliske systemer leverer kraft gennem et flydende medium, men deres egenskaber gør hver især bedre egnet til specifikke applikationer. At forveksle de to fører til overkonstruerede, dyre systemer eller underpræsterende.
Karakteristisk
Pneumatisk system
Hydrauliksystem
Arbejdspres
4-10 bar typisk
100-700 bar typisk
Tving output
Op til ~50 kN praktisk
Op til flere MN
Hastighed
Hurtig; op til 3 m/s almindelig
Moderat; 0,1–0,5 m/s typisk
Positionskontrol
Svært (luftkompressibilitet)
Fremragende (usammentrykkelig væske)
Forureningsrisiko
Lav (luft udsuget)
Høj (olielækager, bortskaffelse)
Vedligeholdelseskompleksitet
Lavere; standard færdigheder
Højere; væskeanalyse nødvendig
Installationsomkostninger
Lavere
Højere (reservoir, filtrering, tætninger)
Bedste use case
Højhastigheds, let til medium kraft, rene miljøer
Høj kraft, præcis positionering, tung industri
En praktisk grænse: hvor kraftbehovet overstiger nogenlunde 50 kN eller hvor det er obligatorisk at holde præcis midtslagsposition, er hydraulik normalt det bedre valg. Under denne tærskel vinder pneumatiske systemer på hastighed, enkelhed, renlighed og lavere samlede systemomkostninger. I mange hybridapplikationer - såsom pneumatisk betjente klemmer på en hydraulisk presse - eksisterer begge teknologier side om side på den samme maskine.
High-Force pneumatiske applikationer og hvordan luftcylindre skaleres op
Når standard luftcylinderboringsstørrelser ikke kan levere den nødvendige kraft ved tilgængeligt systemtryk, udvider flere designstrategier den pneumatiske kapacitet, før det bliver nødvendigt at skifte til hydraulik.
Tandem cylindre
To luftcylinderenheder monteret koaksialt med deres stænger forbundet multiplicerer udgangskraften uden at øge borestørrelsen. Et tandempar af 100 mm borecylindre ved 6 bar leverer ca 9,4 kN — næsten det dobbelte af output fra en enkelt enhed — samtidig med at den samme cylinderdiameter bibeholdes for trange rum. Afvejningen er øget samlet længde og forholdsmæssigt højere luftforbrug.
Luft-over-olie forstærkere
Dense hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50–200 kN i kompakte bænkmonterede konfigurationer.
Pneumatiske cylindermultiplikatorer via mekanisk forbindelse
Vippemekanismer, knastfølgere og håndtagsforbindelser forstærker mekanisk luftcylinderydelsen ved påføringspunktet. En simpel vippeklemme drevet af en 50 mm boringscylinder ved 6 bar kan udvikles spændekræfter over 20 kN ved slutningen af rejsen, når vippegeometrien nærmer sig dødpunkt. Denne teknik er meget udbredt i svejsearmaturer og presseværktøjer.
Standardcylindre med større boring
ISO 15552-kompatible cylindre fås i borestørrelser op til 320 mm. Ved 6 bar leverer en 320 mm luftcylinder ca 483 kN af teoretisk drivkraft — nærmer sig lille hydraulisk cylinder-territorium. Disse enheder med stor boring forbruger betydelige luftmængder pr. slag (en 300 mm slaglængde på en 320 mm boring fortrænger ca. 24 liter fri luft pr. cyklus), så modtagerens dimensionering og kompressorkapacitet skal gennemgås omhyggeligt, før de specificeres.
Valg af luftcylindre til specifikke industrimiljøer
Ikke alle luftcylinderhuse og tætningsmaterialer passer til ethvert driftsmiljø. Angivelse af den forkerte variant til barske eller specialiserede forhold forårsager accelereret fejl, uanset hvor godt resten af det pneumatiske system er designet.
- Mad og drikke: Huscylindre i rustfrit stål med FDA-kompatible tætningsmaterialer (silikone eller EPDM), ingen ekstern smøring og glatte ydre profiler, der modstår bakterieopbygning. Udvaskningsklassificerede (IP67 eller IP69K) varianter tåler højtryksvand og kemiske rengøringscyklusser.
- Miljøer med høje temperaturer: Standard NBR tætninger fejler over 80°C. For støberi, ovne eller nær-procesapplikationer over 100°C, specificer fluorelastomer (FKM/Viton) forseglinger vurderet til 200°C. Over 150°C omgivelsestemperatur er der også behov for eksterne varmeskjolde på cylinderkroppen for at beskytte holderinge og endehætter.
- Ætsende atmosfærer: Elektrofri forniklet eller hårdanodiseret aluminium modstår mild kemisk eksponering. I marine-, offshore- eller kemiske anlægsmiljøer giver fuldt rustfri stålkonstruktion med PTFE-forede boringer den bedste korrosionsbestandighed på bekostning af højere vægt og pris.
- ATEX/eksplosionssikre zoner: Pneumatiske aktuatorer er i sagens natur sikrere end elektriske drev i farlige områder, fordi de ikke producerer gnister. Ventilmagneter og positionssensorer, der er fastgjort til luftcylinderen, skal dog bære passende ATEX-zoneklassificeringer. Selve cylinderlegemet skal verificeres uden gnister - aluminium er generelt acceptabelt, men støbejern bør kontrolleres i forhold til zoneklassificeringskravene.
- Renrumsapplikationer: ISO klasse 5 og bedre renrum kræver cylindre med afgasningsfri tætninger, ingen ekstern smøring og vakuumkompatible materialer. Nogle producenter af halvleder- og fladskærme bruger cylindre med udelukkende plastik for at eliminere enhver risiko for metallisk forurening.
- Udendørs og byggeudstyr: Cylindre udsat for vejret har brug for zink-nikkel eller hård krom stangbelægninger, kraftige viskerpakninger for at udelukke snavs og anodiseret eller malet legeme. Trykspecifikationer bør tage højde for ekstreme temperaturer: ved -30°C fortykkes standardsmøremidler og forsegler materialer, hvilket kræver lavtemperaturfedt og koldklassificerede elastomerer.
At matche luftcylinderspecifikationerne til det faktiske driftsmiljø - i stedet for at vælge et almindeligt katalogudvalg - er dér, hvor erfarne pneumatiske systemingeniører tilføjer målbar værdi. De trinvise omkostninger for den korrekte variant er næsten altid mindre end én uplanlagt udskiftningscyklus efter en tidlig markfejl.
Pneumatiske systemer er i deres kerne pålidelige, hurtige og omkostningseffektive når designet med de rigtige komponentspecifikationer, korrekt luftkvalitet, korrekt dimensionering og en struktureret vedligeholdelsestilgang. Luftcylinderen forbliver det mest synlige element, men dens ydeevne er helt afhængig af kvaliteten af det trykluftsystem, der fodrer den. Invester i luftforberedelse og trykstyring, og aktuatorerne nedstrøms vil levere den cykluslevetid, deres design har til hensigt.