

Hvad en Luftcylinder Faktisk gør i en produktionslinje
En luftcylinder konverterer komprimeret lufttryk til lineær mekanisk kraft, og det korte svar for enhver, der vælger en, er dette: borestørrelse bestemmer kraftudgang, slaglængde bestemmer rejseafstand, og stangdesign bestemmer bæreevne under sidebelastninger . En standard pneumatisk aktuatorcylinder, der kører på 6 bar (87 psi) butiksluft med en 32 mm boring, producerer omkring 482 newtons kraft på skubslaget, hvilket er nok til at drive de fleste fastspændings-, løfte- og presseopgaver, der findes på emballage- og monteringsudstyr. Hvis en proces har brug for mere kraft uden at øge borestørrelsen, er de eneste praktiske veje at hæve linjetrykket (inden for cylinderens nominelle grænse, typisk 10 bar for standardenheder) eller at skifte til et tandemcylinderdesign, der stabler to stempler på en stang.
Aktuatorcylindre falder i to brede mekaniske familier: enkeltvirkende cylindre, som bruger lufttryk til at bevæge sig i én retning og en fjeder til at returnere, og dobbeltvirkende cylindre, som bruger lufttryk til både forlængelse og tilbagetrækning. Dobbeltvirkende design tegner sig for omkring 75 % af industrielle pneumatiske cylinderinstallationer ifølge komponentdistributørdata fra Festo- og SMC-kataloger, hovedsagelig fordi de tilbyder kontrolleret kraft og hastighed i begge retninger og ikke spilder energi ved at komprimere en returfjeder på hver cyklus.
Beregning af cylinderkraft: tallene der betyder noget
Kraftformlen for en pneumatisk cylinder er ligetil: Kraft (N) = Tryk (bar) x Areal (cm²) x 10 . Stempelarealet beregnes ud fra borediameteren ved hjælp af standardcirkelarealformlen, π gange radius i kvadrat. Til stang-side (tilbagetrækning) slaget skal stangens tværsnitsareal trækkes fra det samlede stempelareal, hvorfor tilbagetrækningskraften altid er lavere end forlængelseskraften på en dobbeltvirkende cylinder, ofte med 10% til 15% afhængig af stangens diameter.
| Borediameter | Stempelområde | Kraft ved 6 Bar | Typisk anvendelse |
|---|---|---|---|
| 16 mm | 2,01 cm² | 120 N | Udkast af lille del, port |
| 25 mm | 4,91 cm² | 295 N | Lysspændingsarmaturer |
| 32 mm | 8,04 cm² | 482 N | Transportør stopper, skub plader |
| 50 mm | 19,63 cm² | 1178 N | Pressefitting, metalpladeformning |
| 80 mm | 50,27 cm² | 3016 N | Kraftig fastspænding, trykstøbningsværktøj |
Det er værd at bemærke, at den teoretiske kraft fra denne formel repræsenterer det maksimale tilgængelige output før friktionstab. Den leverede kraft fra den virkelige verden kører omkring 5 % til 10 % lavere på grund af tætningsfriktion, især i cylindre, der har kørt i længere perioder uden vedligeholdelse af smøring.
Cylinders kropsstil og hvornår hver passer
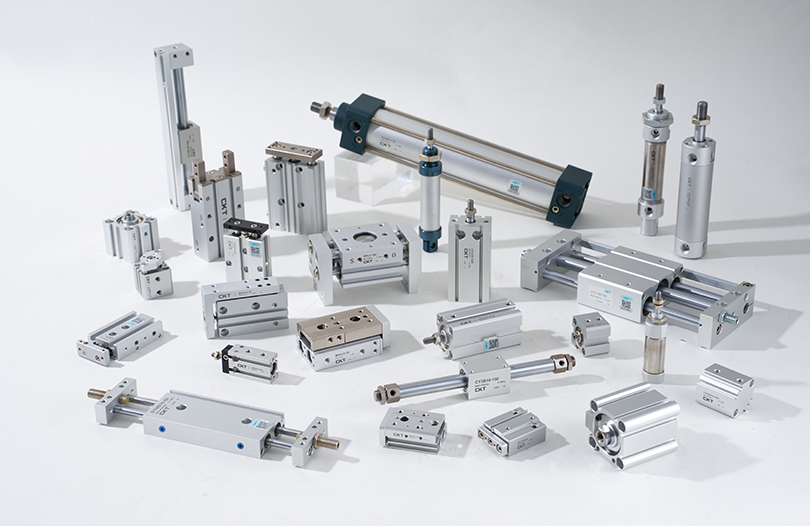
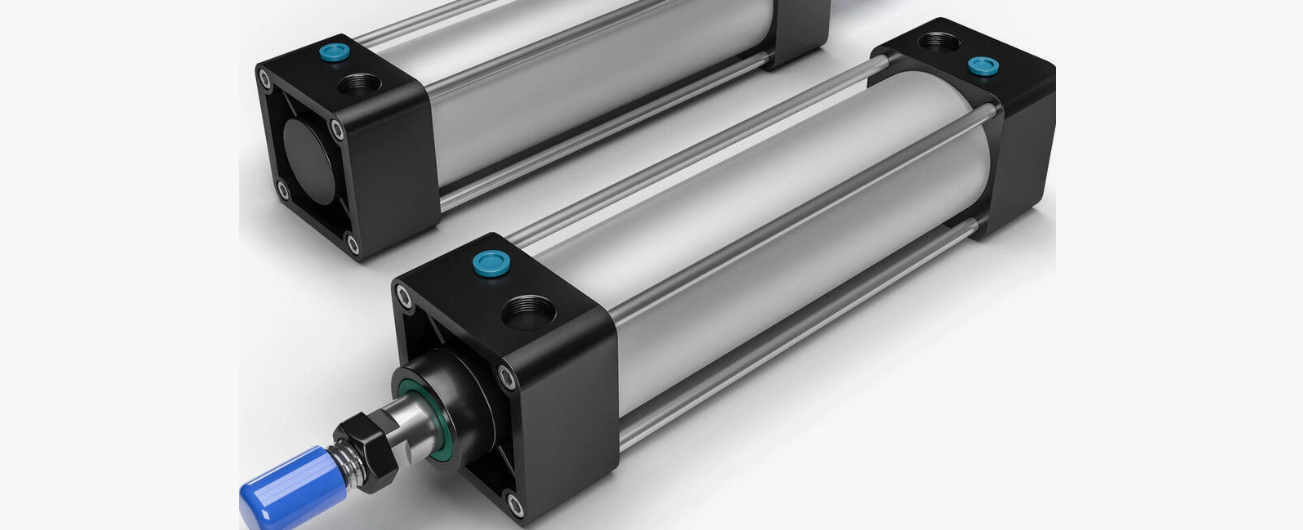
Luftcylindre fremstilles i flere kropskonfigurationer, og at vælge den forkerte stil er en af de mest almindelige kilder til for tidligt slid på automatiseret udstyr.
Rund krop (ISO 6432) Cylindre
Disse er den mest kompakte mulighed for en given borestørrelse og monteres let i stramme maskinrammer ved hjælp af gaffel- eller flangebeslag. De findes almindeligvis i borestørrelser fra 8 mm til 25 mm og foretrækkes til pick-and-place-arme, små ejektormekanismer og gating-applikationer, hvor pladsen langs aktiveringsaksen er begrænset.
Profilhus (ISO 15552) Cylindre
Firkantede eller rektangulære tværsnitslegemer med integrerede monteringsslidser langs alle fire sider. De flade overflader og riller med T-slids lader designere bolte sensorer, beslag og styreskinner direkte til cylinderkroppen uden ekstra fikstur. Denne stil dominerer i området 32 mm til 125 mm boring og er standardvalget for generel industriel automatisering.
Styrede (skyde) cylindre
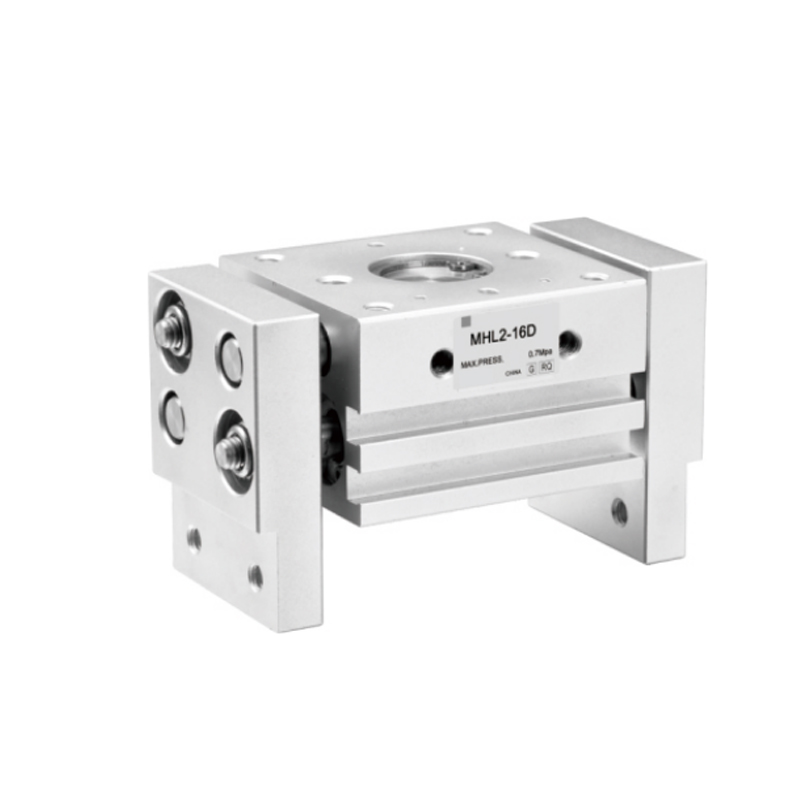
Disse kombinerer en standard cylinder med indbyggede lineære styrestænger, typisk to hærdede stålaksler, der løber parallelt med hovedstangen. Styrestængerne absorberer sidebelastninger og drejningsmoment, som ellers ville bøje eller slide en standard cylinderstang og tætning. Enhver applikation, hvor belastningen påføres off-center fra stangens midterlinje, såsom en skubbearm eller en roterende griber, bør bruge en styret cylinder i stedet for en standard stangcylinder , fordi sidebelastning er den største enkeltårsag til for tidlig stangforseglingsfejl.
Kompakte cylindre
Flade profilenheder med kort slaglængde designet til spændeoperationer, hvor den aksiale plads er minimal, som f.eks. på roterende borde med flere stationer. Slaglængder overstiger sjældent 50 mm, men den flade monteringsflade og den reducerede samlede længde gør dem ideelle til installationer, hvor en standardcylinder simpelthen ikke passer.
Monteringsstile og deres mekaniske afvejninger
Den valgte monteringsmåde påvirker ikke kun installationen, men også den bøjningsbelastning, som cylinderkroppen og stangen oplever under drift.
- Fodmontering : Boltet langs bunden af cylinderkroppen, enkel og stiv, men kræver, at belastningsvejen er perfekt justeret for at undgå bøjningsmomenter på kropsrøret.
- Flangemontering : Boltet ved hætten eller hovedenden, meget stiv til aksiale skub/træk-applikationer, almindelig på presse- og stanseudstyr.
- Montering af tapp : Et omdrejningspunkt gør, at cylinderen kan svinge, når den strækker sig, hvilket er afgørende for klemmearme og løftemekanismer, der roterer gennem en bue i stedet for at bevæge sig i en lige linje.
- Gaffel montering : En stift-og-gaffel-forbindelse på bagsiden af cylinderen, ofte parret med en gaffel i stangenden, så hele cylinderen kan dreje under slaget.
Tapp- og gaffelbeslag er de eneste valg, der bør bruges, når aktiveringsvejen ikke er en lige linje, da stive beslag på en drejelig belastning hurtigt vil bøje stempelstangen.
Luftforbrug: Korrekt dimensionering af kompressoren
En overset faktor, når man tilføjer cylindre til et eksisterende pneumatisk system, er det samlede luftbehov. Hver cyklus af en cylinder forbruger et volumen af komprimeret luft svarende til stempelarealet ganget med slaglængden, fordoblet for dobbeltvirkende cylindre, da begge kamre fylder og udstøder hver cyklus.
For eksempel har en 50 mm boringscylinder med 200 mm slaglængde et stempelvolumen på ca. 393 cm³ på forlængersiden. Tilføj volumen på stangsiden (lidt mindre på grund af stangforskydning, kald det 370 cm³), og en hel cyklus forbruger omkring 763 cm³ fri luft ved atmosfærisk tryk, ganget med kompressionsforholdet. Ved 6 bar (7 bar absolut) er det cirka 5,3 liter fri luft pr. cyklus. En maskine, der kører denne cylinder med 20 cyklusser i minuttet, vil forbruge ca. 106 liter i minuttet fri luft kun for den ene aktuator , som er en meningsfuld belastning, når den multipliceres over en maskine med et dusin eller flere cylindre.
| Borestørrelse | Slag 100 mm | Slag 200 mm | Slag 300 mm |
|---|---|---|---|
| 25 mm | 26 l/min | 52 l/min | 78 l/min |
| 32 mm | 42 l/min | 84 l/min | 127 l/min |
| 50 mm | 53 l/min | 106 l/min | 159 l/min |
| 80 mm | 135 l/min | 271 l/min | 406 l/min |
Anlæg undervurderer almindeligvis kompressorstørrelsen, når de tilføjer nye automatiseringsceller, fordi de beregner baseret på cylinderboring alene uden at tage højde for cyklushastigheden. En kompressor, der er underdimensioneret til det samlede behov, får ledningstrykket til at falde under spidsbelastning, hvilket direkte reducerer kraftudgangen fra hver cylinder på systemet samtidigt, hvilket nogle gange får teknikere til at fejldiagnosticere symptomet som en svigtende aktuator, når den egentlige årsag er opstrøms.
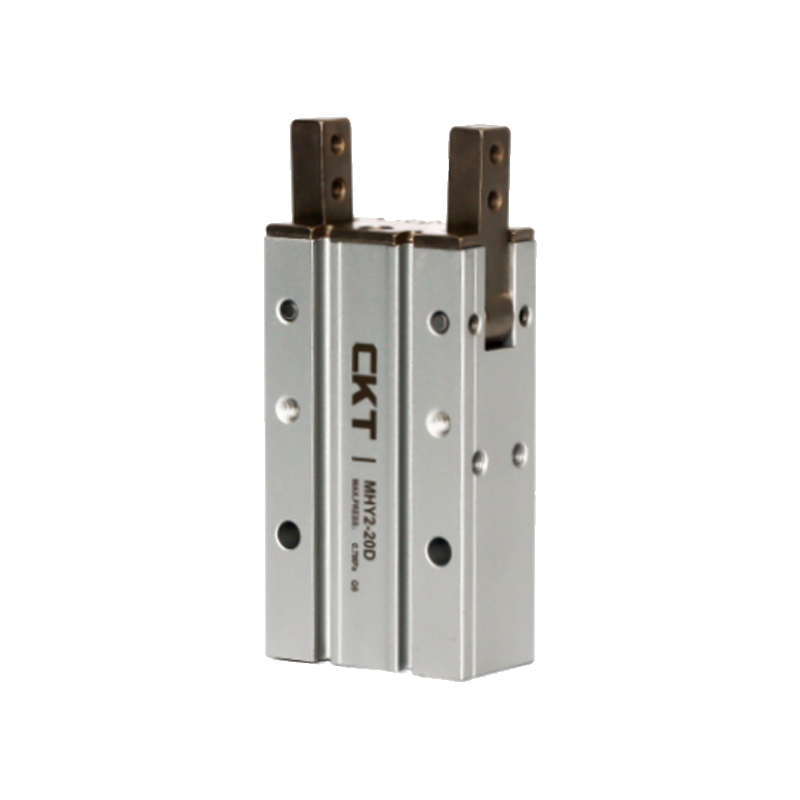
End-of-Stroke-dæmpning og hvorfor det forlænger levetiden
Ved slutningen af hvert slag decelererer stemplet ved at smække i endehætten, medmindre der er en form for støddæmpning til stede. Standardcylindre uden puder er begrænset til relativt lave stempelhastigheder, generelt under 0,3 meter pr. sekund, før stødkræfter begynder at beskadige stemplet, endekapperne og monteringsbeslag.
Justerbar stødabsorbering bruger en nåleventil til at drosle udstødningsluften i de sidste 10 til 15 mm af vandring, hvilket bremser stemplet, før det kommer i kontakt med endedækslet. Denne enkeltfunktion kan forlænge cylinderens levetid betydeligt, fordi det gentagne mekaniske stød fra et udæmpet stop er en væsentlig bidragyder til tætningsslid, løsnelse af fastgørelseselementer og eventuel revnedannelse af endehætten på cylindre med aluminium.
Til applikationer, der kører over 0,5 m/s, eller til enhver cylinder, der bærer en belastningsmasse over et par kilogram, justerbar luftdæmpning bør betragtes som et standardkrav frem for en valgfri opgradering . Gummikofangere tilbyder et billigere alternativ til lettere belastninger og lavere hastigheder, der absorberer stød gennem elastisk deformation frem for luftdrosling, men de slides og kræver periodisk udskiftning.
Materialevalg til forskellige driftsmiljøer
En aktuatorcylinders krop, stang og tætningsmaterialer bestemmer, hvor godt den overlever uden for et rent, tørt, klimakontrolleret fabriksgulv.
Standard cylindre i aluminium
Anodiseret aluminium er standard til almindelig indendørs brug. Det er let, modstår overfladekorrosion fra normal luftfugtighed og bearbejder nemt de præcisionsboringer, der kræves for at opretholde en god tætning. Det er ikke egnet til miljøer med ætsende udvaskningskemikalier eller konstant saltvandseksponering uden yderligere belægninger.
Rustfri stålcylindre
Anvendes i fødevareforarbejdning, farmaceutiske og marine applikationer, hvor nedvaskning med klorerede rengøringsmidler eller udsættelse for saltluft er rutine. Rustfri cylindre koster mere, typisk 1,5 til 2,5 gange prisen for en tilsvarende aluminiumsenhed, men undgå den grubetæring, der ellers ville kræve hyppig udskiftning i disse miljøer.
Forseglingsforbindelser
Nitril (NBR) tætninger er standard for generel luftservice ved temperaturer fra -20°C til 80°C. Til højtemperaturapplikationer nær ovne eller svejsestationer udvider fluorcarbon (FKM/Viton) tætninger det anvendelige område op til omkring 150°C, men koster betydeligt mere. Til fødevaregodkendte og farmaceutiske maskiner er FDA-kompatible tætningsforbindelser påkrævet og bør specificeres eksplicit ved bestilling, da standardforseglinger muligvis ikke opfylder kravene til sanitære behandlinger.
Almindelige fejlsymptomer og deres grundlæggende årsager
Feltteknikere støder gentagne gange på den samme håndfuld fejlmønstre på aktuatorcylindre, og genkendelse af dem sparer hurtigt betydelig nedetid.
| Symptom | Sandsynlig årsag | Korrigerende handling |
|---|---|---|
| Langsomt eller trægt slagtilfælde | Underdimensionerede rør, restriktive fittings eller lavt linjetryk | Kontroller forsyningstrykket ved cylinderporten, større rørdiameteren |
| Luft siver fra stangenden | Slidt stangtætning, ofte fra sidebelastning eller forurening | Udskift tætningssættet, inspicér for stangskår og sidebelastningskilde |
| Cylinderen driver, når luften er slukket | Indvendig stempeltætning bypass tillader luftoverførsel mellem kamrene | Udskift stempeltætningen, efterse boringen for ridser |
| Højt brag ved slutningen af slaget | Manglende eller slidt polstring, for høj hastighed | Juster pudens nåleventil eller tilføj flowkontrol på udstødningen |
| Bøjet stempelstang | Sidebelastning ud over nominelle grænser, fejljustering | Udskift med styret cylinder eller korrekt mekanisk justering |
De fleste for tidlige cylinderfejl kan spores tilbage til to grundlæggende årsager: sidebelastning på stangen fra forkert justeret montering og forurenet luftforsyning, der fører fugt eller partikler ind i tætningerne. En korrekt vedligeholdt filter-regulator-smøre-enhed (FRL) opstrøms for hver aktuator adresserer den anden årsag direkte, og rutinemæssige justeringer under forebyggende vedligeholdelse adresserer den første.
En praktisk tjekliste til specificering af en ny aktuatorcylinder
Når du specificerer en ny pneumatisk aktuatorcylinder til et maskindesign eller eftermontering, undgår du de mest almindelige specifikationsfejl ved at gennemgå følgende punkter.
- Beregn den nødvendige kraft ved det laveste forventede linjetryk, ikke det nominelle tryk, da trykket kan falde under spidsbelastning.
- Vælg borestørrelse med en sikkerhedsmargin på mindst 25 % over det beregnede minimumskraftkrav.
- Bekræft, at slaglængden tegner sig for fuld mekanisk vandring plus eventuel støddæmpningsafstand i hver ende.
- Vælg en styret cylinder, hvis der vil blive påført sidebelastning eller drejningsmoment på stangen under slaget.
- Tilpas tætningsmateriale og kropsmateriale til det omgivende miljø, herunder temperatur, fugt og kemisk eksponering.
- Angiv dæmpningstype baseret på forventet stempelhastighed og belastningsmasse.
- Bekræft, at monteringsmåden matcher belastningsvejen, lige linje i forhold til drejebevægelse.
- Tilføj den nye cylinders luftforbrug til det samlede systembehov og bekræft kompressorkapaciteten.
At følge denne sekvens i rækkefølge, i stedet for at starte fra et katalogvarenummer og arbejde baglæns, er forskellen mellem en aktuator, der kører pålideligt i årevis, og en, der bliver en tilbagevendende vedligeholdelsesdel inden for måneder efter installation.