

En pakkelinje stopper klokken 02.40 om eftermiddagen. Skubbecylinderen på station fire har fået sit rør, og vedligeholdelseslederen skal udskiftes inden aftenvagten. Navnepladen er ulæselig, så den eneste pålidelige information kommer fra en skydelære og et målebånd. Den scene gentages på hver fabrik, der kører automatisering, og det er derfor pneumatisk cylinder dimensioner betyder noget længe før en indkøbsordre skrives. Borestørrelsen afgør, om aktuatoren kan generere den kraft, som stationen har brug for. Slaglængden afgør, om bevægelsen når målpositionen. Stangdiameter afgør, om aktuatoren kan overleve belastningen uden at bøje. Vælg en forkert, og maskinen vil annoncere fejlen med langsomme cyklusser, tætningslækager eller en bøjet stang. Denne vejledning dækker det komplette sæt af dimensioner, der bruges under udvælgelse og udskiftning, inklusive standarder, krafttabeller, beregningseksempler, måletrin og de tilpasningsfejl, som erfarne ingeniører lærer at undgå.
Indholdet nedenfor følger metriske konventioner, der dominerer global automatisering, bruger bearbejdede eksempler på 6 bar arbejdstryk , og fremhæver, hvor et katalognummer kan vildlede dig, når du sammenligner mærker side om side.
De tre dimensioner, der styrer alt
Boring, slag og stangdiameter er ikke kun katalogposter. De er tekniske begrænsninger forbundet med kraft, rejse og stabilitet. Boringen er cylinderrørets indvendige diameter og definerer stempelområdet. Når trykluft presser på dette område, er den resulterende kraft direkte proportional med det. Slaget er den maksimale afstand, som stemplet og stangenheden kan bevæge sig fra helt tilbagetrukket til helt udstrakt. Stangdiameteren bestemmer, hvor meget trykbelastning stangen kan bære før buk, især ved lange slag, og det reducerer direkte det effektive stempelareal på tilbagetrækningsslaget.
Et simpelt eksempel viser, hvordan de tre interagerer. A 32 mm borecylinder ved 6 bar producerer omkring 482 N teoretisk skubkraft. Tilføj en 12 mm stang, og tilbagetrækningskraften falder til omkring 415 N, fordi stangen optager en del af stempelområdet. Hvis den samme cylinder har en slaglængde på 500 mm og skubber en ikke-understøttet last sidelæns, skal stangen være tyk nok eller udvendigt styret for at undgå bøjning. Hver anden dimension på en cylindertegning – monteringsstil, portstørrelse, pudelængde, kontaktåbninger, samlet længde – sidder bag disse tre tal, men kontrollerer stadig, om cylinderen passer til maskinens konvolut og forbindes til den eksisterende luftledning.
En praktisk regel, der bruges i de fleste designanmeldelser, er at skrive de tre værdier ned i ordren boring x slag x stangdiameter , og kontroller dem derefter mod maskinens bevægelsesprofil, belastningsvej og monteringsbeslag. Den vane fanger de fleste uoverensstemmelser før installation.
Standard borestørrelser og ISO-familier
Internationale cylinderproducenter følger en metrisk boringsprogression, der er blevet de facto-standarden inden for automatisering: 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250 og 320 mm . Mellem 8 og 320 mm øger hvert trin borearealet med ca. 25 procent, hvilket svarer til et tilsvarende trin i tilgængelig kraft. Tre ISO-familier dækker det meste af dette område, og hver pakker boringen forskelligt.
ISO 6432 cylindre bruger et rundt glat rør og dækker små boringer fra 8 til 25 mm. De er de typiske "mini" cylindre, der bruges til fastspænding, stiftindsættelse og lysskiftehandlinger. ISO 15552 cylindre bruger trækstang eller ekstruderede profillegemer og dækker 32 til 320 mm boringer; de er arbejdshestene i generel automatisering. ISO 21287 kompakte cylindre dækker 20 til 100 mm boringer i en forkortet krop og bytter en vis slagkapacitet til en meget mindre installationshøjde. Det er vigtigt at forstå, hvilken familie din maskine er bygget op omkring, fordi hulmønsteret, den samlede længde og stangtråden alle følger familiens konvention.
| Familie | Bore rækkevidde | Kropsstil | Typisk brug |
|---|---|---|---|
| ISO 6432 | 8 - 25 mm | Rundt glat rør | Små armaturer, fastspænding, stiftindsættelse |
| ISO 15552 | 32 - 320 mm | Trækstang eller profilrør | Generel automatisering, materialehåndtering, skub og løft |
| ISO 21287 | 20 - 100 mm | Kompakt ekstruderet profil | Pladsbegrænsede stationer, værktøj, opspænding med kort slag |
 SC Series Tie-Rod Standard Cylinder til ISO 15552 applikationer Denne trækstangscylinder følger ISO 15552-konvolutten og tilbyder udskiftelige monterings- og portpositioner. Tilgængelig fra 32 til 100 mm boringer med justerbar dæmpning og højtemperaturtætninger, den passer til generelle automatiseringsopgaver, der kræver pålidelig kraft. Se produkt →
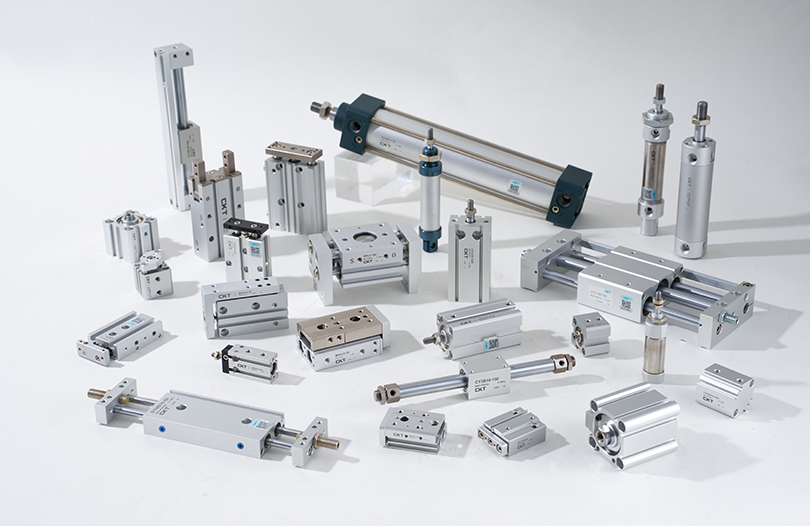
Den SC serie trækstangscylindre Følg ISO 15552-konvolutten, så monteringsafstande, stanggevind og portpositioner stemmer overens med andre producenter, der bruger samme standard. Hvis du har brug for at sammenligne komplette specifikationer på tværs af borestørrelser, CKT-luftcylindersortiment viser strukturelle tegninger og monteringsmål for hver serie i denne progression.
Borestørrelse: Arbejd baglæns fra lasten
Den starting point for bore selection is always the load. The governing equation is F = P x A , hvor F er den nødvendige kraft, P er arbejdstrykket, og A er stempelarealet. I metriske enheder, hvis P er i N/cm² og A er i cm², kommer kraften ud i newton. Ved 6 bar er trykket ca. 60 N/cm² (0,6 MPa). En 50 mm boring har et stempelareal på 19,63 cm², så den teoretiske skubbekraft er 19,63 x 60 eller omkring 1178 N.
Et typisk eksempel: en plukkeenhed skal skubbe en 500 N belastning vandret med et ledningstryk på 6 bar. Minimumsarealet er 500 divideret med 60, hvilket svarer til 8,33 cm². En 32 mm boring giver 8,04 cm², hvilket er lidt under denne værdi. Efter tilføjelse af den sædvanlige sikkerhedsmargin på 25 til 50 procent for tætningsfriktion, trykfald og accelerationskræfter, er det rigtige valg den næste standardboring: 40 mm med et stempelareal på 12,57 cm². Det giver 754 N teoretisk kraft og omtrent 565 N brugbar kraft ved 75 procent effektivitet, hvilket efterlader en behagelig reserve over 500 N-kravet.
| Boring (mm) | Stempelareal (cm²) | Kraft ved 6 bar (N) | Foreslået arbejdsbelastning (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60 - 90 |
| 20 | 3.14 | 188 | 95 - 140 |
| 25 | 4.91 | 295 | 150 - 220 |
| 32 | 8.04 | 482 | 240 - 360 |
| 40 | 12.57 | 754 | 375 - 565 |
| 50 | 19.63 | 1178 | 590 - 885 |
| 63 | 31.17 | 1870 | 935 - 1400 |
| 80 | 50.27 | 3016 | 1510 - 2260 |
| 100 | 78.54 | 4712 | 2360 - 3530 |
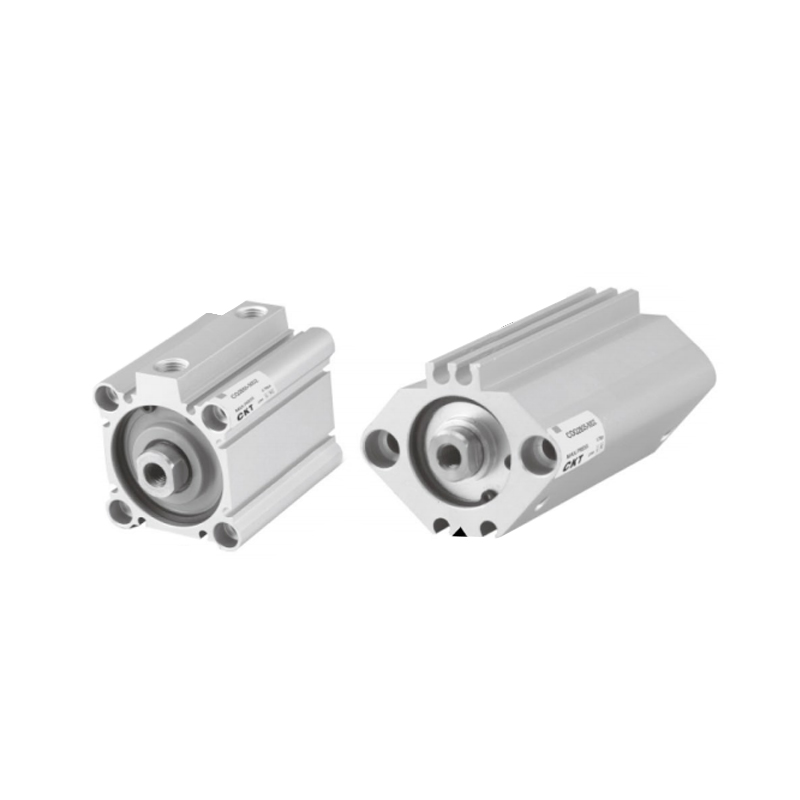 CQ2-seriens kompakte tynde cylinder med forsænket magnetkontakt En cylinder med tynd profil, der sparer lodret plads, samtidig med at den samme borekraft bevares. Dens forsænkede magnetiske kontakt forhindrer skader og er modstandsdygtig over for vand, kølevæske og stærke magnetiske felter, hvilket gør den praktisk til trange eller barske miljøer. Se produkt →
I maskiner, hvor lodret plads er snæver, bruger en kompakt tynd cylinder som CQ2-serien den samme borestørrelse, men en meget kortere krop, hvilket ændrer slagområdet og dæmpningsmulighederne. Kraftberegningen forbliver identisk, fordi boringen ikke er ændret; kun den installerede konvolut og den maksimalt tilgængelige slaglængde ændres. Kontroller altid disse grænser, før du vælger en kompakt krop frem for en standard krop.
Slaglængde: True Travel Plus Clearance
Den stroke is not simply the distance the machine needs to move. It is the distance between the hard stops at both ends of the motion. If a pusher must reach 300 mm past the front mounting face, but the load carrier itself requires 20 mm of clearance at the retracted position and another 15 mm at the extended position, the cylinder stroke must be at least 335 mm. Many field replacements fail because the stroke was chosen from the nominal travel specification without including end-of-stroke clearances, shock absorber mounting space, or the thickness of the attachment plate.
Lange strøg introducerer et separat sæt begrænsninger. En slaglængde på 250 mm er enkel for de fleste boringer. En 1000 mm slaglængde med samme boring kræver en større stang, en længere støddæmpningszone og næsten altid en udvendig føring for at forhindre stangen i at synke under sin egen vægt plus belastningen. Standardcylindre angiver en maksimal slaglængde for hver boring og stangkombination; overskridelse af denne værdi tvinger normalt en brugerdefineret konstruktion eller en overdimensioneret stang-option. Når et design kræver et slag, der er mere end otte til ti gange stangdiameteren, skal du planlægge et støtteleje, en lineær guide eller et glidebord i stedet for en bar stang.
- Ende dæmpning: justerbare puder kræver 15 til 30 mm slaglængde, før pudeforseglingen går i indgreb; uden den reserve smækker stemplet i endehætten med fuld fart.
- Magnetiske kontakter: stemplet skal bevæge sig fuldstændigt gennem kontaktsensorzonen; et slag, der er for kort, efterlader ikke noget pålideligt dvælesignal for PLC'en.
- Koblingsafstand: hvis der bruges en flydende stangkobling, skal den have aksial frigang på den ene side; glemmer dette er en almindelig årsag til "ingen slagtilfælde" klager på nye installationer.
- Overdimensionerede slag: tilføjelse af 50 mm ekstra slaglængde for at opnå fleksibilitet øger luftforbruget, øger bøjningsmomentet på stangen og forlænger cyklustiden på grund af den ekstra rejseafstand.
Stangdiameter: Hvor push- og pull-numre divergerer
Den rod diameter affects two separate things: the retract force and the buckling resistance. On the extend stroke, the full piston area sees the working pressure. On the retract stroke, the piston area is reduced by the cross-section of the rod, so the available force is always lower. For a 40 mm bore with a 16 mm rod, the push force is 754 N and the retract force is approximately 634 N at 6 bar. A thicker rod improves stability but costs more retract force. A thinner rod keeps the retract force high but limits the compressive load capacity at long strokes.
Den buckling relationship is worth memorizing because it explains most rod failures. Euler's buckling formula shows that the critical load scales with the fjerde potens af stangens diameter . Halvering af stangdiameteren reducerer den acceptable trykbelastning til en sekstendedel af den oprindelige værdi. Et slag på 1000 mm med en 16 mm stang, der klarer 1200 N i kompression, kan fejle, hvis stangen skiftes til en 10 mm stang uden at tilføje ekstern føring. Ved lodrette presseapplikationer skal du altid kontrollere stangdiameteren i forhold til slaget og belastningsretningen; et helt rimeligt valg af boring bliver ofte ugyldigt af en stang, der er for slank til slaget.
Stangoverfladekvalitet hører også til i dimensionssamtalen. En stang, der er nominel i størrelse, men har ridser, hakker eller kromslid, vil hurtigt lække gennem stangtætningen. Når du måler en brugt cylinder før udskiftning, skal du måle stangen i to retninger og sammenligne aflæsningerne; oval slitage på mere end 0,05 mm er et pålideligt tegn på, at stangen og tætningen fungerede under for stor sidebelastning.
Monteringsdimensioner: Match konvolutten, ikke kun boringen
To cylindre med samme boring og slaglængde kan have helt forskellige installerede dimensioner på grund af monteringsmåden. ISO 15552 definerer de mest almindelige monteringsmuligheder: frontflange, bageste flange, baggaffel, bageste knast, fodmontering og tap. Hver monteringsstil ændrer den samlede længde, boltmønsteret og den nødvendige plads omkring cylinderen til bevægelse eller adgang.
| Monteringskode | Monteringstype | Dimensionel effekt | Hvornår skal bruges |
|---|---|---|---|
| MS1 | Baggaffel | Tilføjer gaffelængde bag hætten; kræver svingfrihed | Svingende eller oscillerende lastbaner |
| MP2 | Fodmontering | Sænker monteringsfladen under centerlinjen; stabil base | Vandrette skub med faste højdebeslag |
| MF1 | Forreste flange | Flange på hovedpladen; understøtter den bærende ende | Trækbelastninger, lodret montering, kompakte faste beslag |
| MT4 | Trunnion | Tilføjer tappinde på løbet; kræver frigang omkring kroppen | Dumpende, vippe- og roterende bevægelse |
Under en udskiftning på tværs af mærker er modelnummeret aldrig nok. Anmod om dimensionstegningen for den nøjagtige monteringsstil, og sammenlign derefter den samlede længde, bolthulsafstand, stanggevindstørrelse og portposition. En 40 mm borecylinder fra én producent kan være 12 mm længere end en anden med samme nominelle størrelse, hvilket er mere end nok til at kollidere med en afskærmning, et sensorbeslag eller den næste station. Dette er den hyppigste dimensionelle uoverensstemmelse fundet under eftermonteringsprojekter.
Portstørrelser og luftbehov: Dimensionering af hele kæden
Den cylinder port size is the interface between the actuator and the valve, and it follows the bore range in a predictable pattern. Small bores use M5 or G1/8 threads, mid-range bores use G1/4, and large bores use G3/8 or G1/2. Choosing a port that is too small restricts the flow, slowing the cycle; choosing a port that is too large adds cost and makes the fittings bulky for no performance gain.
| Bore rækkevidde (mm) | Typisk portgevind | Anbefalet slange OD | Foreslået ventilstørrelse |
|---|---|---|---|
| 8 - 16 | M5 eller G1/8 | 4 - 6 mm | Direkte virkende ventil |
| 20 - 25 | G1/8 | 6 - 8 mm | Pilotbetjent ventil |
| 32 - 40 | G1/4 | 8 - 10 mm | 5/2 eller 5/3 ventil |
| 50 - 63 | G1/4 eller G3/8 | 10 - 12 mm | 5/2 ventil med hurtig udstødning |
| 80 - 100 | G3/8 eller G1/2 | 12 - 16 mm | 5/2 ventil med stor kapacitet |
Luftforbrug er en anden dimensionsrelateret beregning, der forhindrer underdimensionerede kompressorer og trykfald. Den frie luftvolumen pr. enkelt slag er tilnærmelsesvis stempelarealet ganget med slaget, multipliceret med kompressionsforholdet af arbejdstrykket. For en 63 mm boring med 200 mm slaglængde ved 6 bar 4,3 liter fri luft, og tilbagetrækket forbruger ca. 4,1 liter. Ved 20 dobbeltcyklusser pr. minut, er det cirka 170 liter pr. minut af fri luftbehov gennem cylinderen alene, før der tilføjes ventilpilotforbrug og lækage. Et nærmere kig på, hvordan cylinderens indre konverterer lufttryk til praktisk bevægelse, hjælper, når man fortolker disse tal i et rigtigt kredsløb, og forklaringen går ud over dimensionsarket.
Montering af en hastighedsreguleringsventil direkte til cylinderportene er almindelig praksis, men udstødningsstrømmen gennem den fitting begrænser den maksimale stempelhastighed. Hvis den dimensionerede stanghastighed er kritisk for cyklustiden, skal du kontrollere strømningsværdien af fittingen og ventilen sammen; selve cylinderen er sjældent begrænsningen.
Måling af en installeret cylinder, når navneskiltet er væk
Udskiftningsarbejde starter ofte med en slidt cylinder, hvis modelmærke er olieplettet eller ridset ud over at kunne læses. I den situation skal dimensionssættet gendannes fra selve hardwaren. Sekvensen nedenfor giver pålidelige resultater på de fleste standardcylindre.
- Mål slaget fra stangen. Forlæng cylinderen og mål den blottede stanglængde fra stangens lejeflade til stangenden. Træk den tilbage og mål igen. Forskellen mellem de to aflæsninger er slaget. Denne metode er nøjagtig til omkring 0,5 mm, når stangenden er ren.
- Identificer boringen fra rørets udvendige diameter. For runde cylindre er rørets OD typisk boringen plus 3 til 6 mm vægtykkelse. Mål OD på tværs af to retninger, og match den derefter mod producentens dimensionstabell for den mistænkte serie. På trækstangscylindre er afstanden mellem trækstængerne en mere pålidelig boreidentifikation end rørets OD.
- Mål stangens diameter med en skydelære. Tag aflæsninger i to vinkelrette retninger og i to afstande fra stangenden. Jo mindre aflæsning er den effektive stangstørrelse; forskelle på mere end 0,05 mm indikerer slitage.
- Notér monteringsmålene. Mål afstanden mellem monteringshullerne, huldiameteren, flangetykkelsen, afstanden fra stangens midterlinje til monteringsfladen og den samlede længde med stangen tilbagetrukket.
- Identificer porttrådene. Brug en gevindstigningsmåler eller testfittings. De almindelige kandidater er M5, G1/8, G1/4, G3/8 og G1/2. Tving aldrig en fitting; en beskadiget port forvandler en simpel udskiftning til en udskiftning af cylinderkroppen.
- Bestil tegningen inden bestilling af delen. Sammenlign dine målte værdier med producentens dimensionsark for kandidatmodellen. Boring, slag, stang og monteringsmåde skal alle matche; et enkelt misforhold er nok til at stoppe installationen.
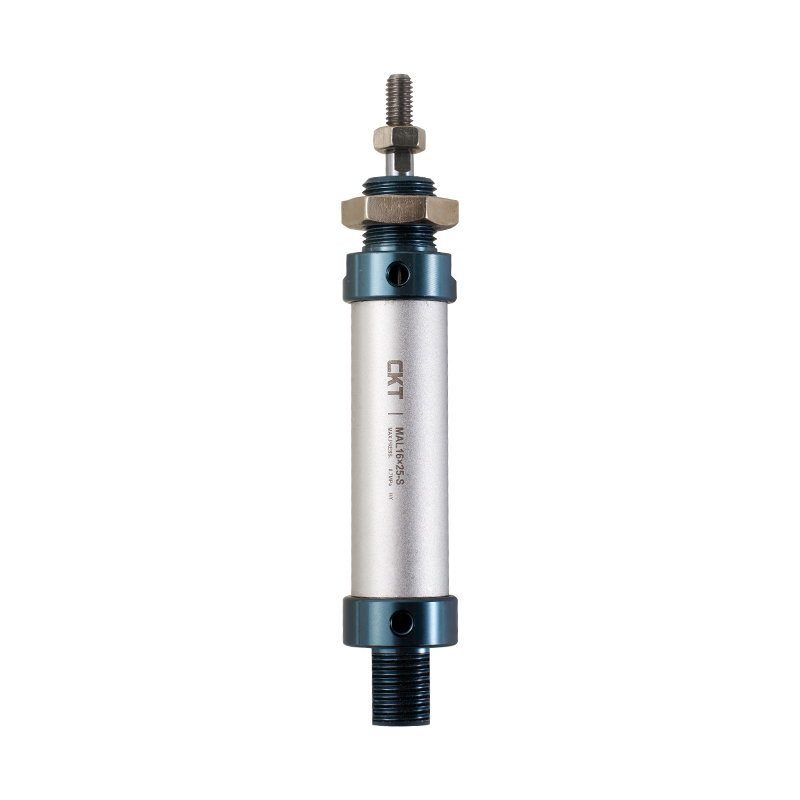 MAL-serien aluminiumslegering minicylinder til almindelige udskiftningsbehov En letvægts rundrørscylinder i aluminium med gevindende endedæksler og selvsmørende lejer. Tilgængelig i 20 til 40 mm boringer, det er en typisk miniaturecylinder, der bruges i pakke- og håndteringsudstyr, ideel til feltmålingsbaserede udskiftninger. Se produkt →
Til vedligeholdelsesudskiftninger i serien med små boringer er MAL-seriens aluminiumslegering minicylinder en af de mest almindelige rammer, der findes i emballage- og materialehåndteringsudstyr. Dens krop flad til flad dimension, portgevind og stanggevind følger et regulært mønster, der gør feltmåling ligetil, når det originale modelmærke er væk.
Dimensionelle fejl, der først viser sig efter installation
Nogle dimensionsfejl er usynlige på papiret og tydelige på maskinen. Listen nedenfor samler de mest almindelige, man støder på under idriftsættelse og eftermontering.
- Underdimensioneret boring med et teoretisk overskud. En 25 mm boring ved 6 bar leverer 295 N i teorien. Hvis den reelle efterspørgsel er 280 N med gamle tætninger, et trykfald på 15 procent og en hurtigt accelererende masse, vil cylinderen gå i stå, når produktionshastigheden stiger. Erfarne teams designer med en margin på mindst 30 procent brugbar kraft over den nominelle belastning.
- Overdimensioneret boring med skjulte omkostninger. En 100 mm boring forbruger cirka fire gange luften i forhold til en 50 mm boring for samme slag. Den større cylinder har også brug for større porte, tungere beslag og længere dæmpningstid. Større er ikke sikrere; det er bare dyrere i drift.
- Slag valgt uden endeafstand. En cylinder, der bevæger sig nøjagtigt til det nominelle slag, vil ramme maskinrammen eller produktstoppet med fuld hastighed. Tilføj altid frigang i begge ender, og tilføj støddæmpning, hvis hastigheden overstiger 500 mm/s.
- Metriske og kejserlige dimensioner blandet. En 1/2 tomme boring er 12,7 mm, ikke 12 mm eller 16 mm. Stænger, der er 6 mm versus 1/4 tomme (6,35 mm) ser identiske ud med øjet, men fejler forskelligt under belastning. Mål altid i ét system og konverter eksplicit.
- Ignorerer tilbagetrækningskraften. En cylinder, der skubber en 600 N belastning lodret, kan ofte forlænges, men den trækker muligvis ikke den samme belastning tilbage, hvis stangen er tyk, og det effektive tilbagetrækningsområde er lille. Tjek trækretningen med den faktiske stangdiameter, ikke kun boringen.
- Kontrollerer ikke kontaktens rilleposition. Den piston position at which a magnetic switch triggers depends on the distance between the switch groove and the end caps. A cylinder with the same bore but a different body profile can move the switch trigger point by several millimeters, which is enough to break a timing sequence.
Ofte stillede spørgsmål
Hvad betyder 32 x 100 på en pneumatisk cylindermærkat?
Det betyder 32 mm boring og 100 mm slaglængde . Dette er den mest almindelige måde, producenter opsummerer de to primære dimensioner på på navneskiltet. Stangdiameteren er normalt angivet separat eller inkluderet i modelkoden.
Hvor meget kraft kan en 50 mm borecylinder producere ved 6 bar?
Den theoretical push force is approximately 1178 N . I praksis reducerer tætningsfriktion og ledningstryktab den brugbare kraft til ca. 600 til 900 N afhængigt af hastighed, fittingsstørrelse og smøretilstand.
Ændrer stangens diameter trykkraften?
Nej. Skubkraften beregnes ud fra det fulde stempelareal. Stangdiameteren reducerer kun det effektive areal på trække slaget tilbage , hvilket sænker trækkraften.
Kan jeg erstatte en ISO 15552 cylinder med en ISO 21287 kompakt cylinder med samme boring og slaglængde?
Kun hvis monteringsmønsteret, den samlede længde, portpositioner og stanggevind er kompatible. En kompakt krop er meget kortere, men hulafstanden og dæmpningsmulighederne er forskellige. Sammenlign altid måltegningerne før bestilling.
Hvad sker der, hvis jeg vælger et slag, der er længere end nødvendigt?
Den cylinder will still work, but it consumes more air, extends the cycle time, increases the bending moment on the rod, and takes up more machine space. Long strokes also increase the risk of buckling when the load is unsupported.
Hvordan finder jeg portstørrelsen på en cylinder, der stadig er installeret?
Mål gevindet med en gevindstigningsmåler eller prøv kendte testfittings. De mest almindelige pneumatiske porte er M5, G1/8, G1/4, G3/8 og G1/2. Korrekt identifikation af gevindet forhindrer beskadigelse af cylinderporten under monteringsinstallationen.
Hvad er den maksimale slaglængde for en given borestørrelse?
Hver producent offentliggør maksimale slagværdier for hver boring og stangkombination. Ud over disse værdier bliver stangens knækningsmodstand og kropsstabiliteten de begrænsende faktorer. Ved lange slag er en større stang eller en ekstern lineær føring obligatorisk.
Nøgle takeaways før du bestiller
At vælge en pneumatisk cylinder efter dimensioner er en systematisk øvelse. Start med kraftbehovet og det tilgængelige tryk for at fiksere boringen. Konverter maskinens kørselsvej til et slagnummer, der inkluderer spillerum og støddæmpning. Kontroller stangens diameter mod både tilbagetrækningskraften og risikoen for knækning. Kontroller derefter monteringsmåden, portstørrelsen og den samlede længde i forhold til den fysiske konvolut. Disse fem kontroller dækker mere end 90 procent af de dimensionelle problemer, der forårsager feltfejl.
Behold måltegningen fra producenten som den endelige myndighed. Model-til-model variationer mellem mærker er reelle, og en millimeter forskel i et monteringsbeslag er nok til at forsinke en genstart af produktionen. Tiden brugt på at måle to gange på den gamle cylinder er altid kortere end nedetiden forårsaget af den forkerte udskiftning.