

En pakkelinje, der fodrer en sagspakker, begynder at producere skæve kasser. Vedligeholdelsesteknikeren kontrollerer forsyningstrykket, åbner hastighedsreguleringsventilen og trækker derefter luftcylinderen af maskinen. Indvendigt har cylindervæggen en dyb langsgående ridse, stempelstangstætningen har en revet læbe, og stempelstyreringen er slidt ned til mindre end halvdelen af sin oprindelige tykkelse. Den scene gentages på fabrikker hver måned, og næsten hver gang spores den tilbage til en bestemt del inde i den pneumatiske cylinder.
En pneumatisk cylinder omdanner trykluft til lige bevægelse. Det er en præcisionssamling, hvor hver komponent styrer kraft, hastighed, repeterbarhed eller levetid. At lære delene af en pneumatisk cylinder er ikke en teoretisk øvelse. Det hjælper dig direkte med at vælge en erstatningsmodel, sammenligne leverandørtilbud og finde ud af, hvorfor en automatiseringsakse pludselig blev træg.
Lige svar først: de tre områder, der betyder mest på enhver cylinder, er tønde overfladebehandling , den stempelstang finish , og tætningssystem . Få de tre rigtige, og resten af forsamlingen vil normalt levere et langt, forudsigeligt arbejdsliv. Få de tre forkerte, og intet antal smarte tilbehør vil redde enheden.
Komponentkortet af en pneumatisk cylinder
Uanset mærke, borestørrelse eller designstandard, grupperer næsten hver pneumatisk cylinder de samme otte funktionelle komponentgrupper: cylinder, endestykker, stempel, stempelstang, tætninger, føringsringe og stanglejer, støddæmpning og porte. Sensorer og magnetiske stempelbånd er valgfrie, men almindelige i automatisering.
| Komponentgruppe | Kernefunktion | Typisk materiale |
|---|---|---|
| Tønde | Styrer stemplet og holder tryk | Hårdanodiseret aluminium, rustfrit stål |
| Endekapper | Luk trykkammeret, bære porte og monteringer | Trykstøbt aluminium, zinklegering |
| Stempel | Konverterer lufttryk til aksial kraft | Aluminiumslegering med mulighed for magnetbånd |
| Stempel rod | Overfører lineær kraft til den eksterne belastning | Hårdforkromet stål, rustfrit stål |
| Sæler | Bloker intern og ekstern luftlækage | NBR, FKM, polyurethan, PTFE |
| Styreringe og leje | Absorber sidebelastninger og hold slaget lige | PTFE komposit, olieimprægneret bronze |
| Polstring | Decelererer stemplet før slutningen af slaget | Justerbare nåleventiler, gummikofangere, pudepakninger |
| Havne | Indtag og udsug trykluft | G, NPT eller M gevind i endestykkerne |
Den hurtige køb takeaway fra dette kort er enkel:
- Hvis leverandøren ikke kan oplyse anodiseringstykkelsen af tøndeboringen, så spørg igen.
- Hvis stangoverfladen føles ru, når du gnider fingrene langs den, er det ikke en præcisionsdel.
- Hvis tætningsmaterialet er ukendt, planlæg for tidlig udskiftning og forkortede cyklusser.
Cylinder Barrel: Præcisionsrøret, der bestemmer forseglingens levetid
Konklusion først: tønden er den dyreste del at reparere og den sværeste at inspicere visuelt. Det er den cylindriske muffe, som stemplet bevæger sig igennem, og dens indvendige overfladegeometri og finish styrer, hvor længe stempeltætningerne overlever.
De fleste standard pneumatiske cylindre bruger et ekstruderet aluminiumslegeringsrør med en hård anodiseret indre boring. Hård anodisering tilføjer et tæt oxidlag på ca 15 til 30 mikrometer , med overfladehårdhed i størrelsesordenen 350 til 500 HV . Dette lag modstår snavspartikler og giver stempelringene en holdbar bane. Tønder af rustfrit stål er valgt til fødevareforarbejdning, farmaceutiske og vaskeområder, fordi de håndterer fugt og aggressive rengøringsmidler langt bedre end anodiseret aluminium.
Ingeniører bør se på tre tal, når de sammenligner tøndekvalitet:
- Indvendig diameter tolerance: normalt H8 eller H9. En bredere tolerance ændrer tætningens klemme og tillader stemplet vipning.
- Overfladeruhed: typisk Ra 0,2 til 0,5 mikrometer . Under Ra 0,2 holder boringen muligvis ikke en oliefilm; over Ra 0,5 slides tætningslæberne hurtigt.
- Ovalitet og ligehed: Et par mikrometers ovalitet skaber lokalt højt tætningstryk, der senere viser sig som skinnende slidpletter og i sidste ende intern lækage.
Den ydre form på tønden har også betydning. Økonomisk ekstruderede profiler med integrerede sensorslidser er almindelige på kompakte cylindre, mens trækstangs- og rundlegemecylindre bærer enklere rør. Hvis du køber en blottet cylinder uden mærke, og specifikationsarket ikke nævner anodiseringstykkelse, må boringen kun gøres kemisk lysnet eller let oxideret, hvilket vil flage under forurening og skære stemplet.
Vedligeholdelsestip: Efter at have taget en cylinder ud af drift, skal du føre en ren klud gennem hullet. Hvis du ser gråt støv, svigter anodiseringslaget. Hvis du ser langsgående ridser, mangler lufttilførslen højst sandsynligt tilstrækkelig filtrering.
Endedæksler: For- og bagdæksler under tryk
Endehætterne lukker trykkammeret, holder portene, bærer monteringshullerne og understøtter stanglejet på forsiden. En cylinder er kun så stiv som dens hætter: en hætte, der deformeres under tryk, ændrer tætningsjusteringen og skaber utætheder omkring de statiske O-ringe.
Trykstøbt aluminium er standardhættematerialet, fordi det balancerer vægt, styrke og produktionsomkostninger. Små runde cylindre bruger nogle gange zinklegering, mens rustfri cylindre bruger rustfri hætter. Hold øje med billige støbegods med tynde nasser omkring monteringshuller; de revner, når monteringsboltene er overspændt, eller når maskinen påfører cylinderkroppen sidebelastning.
Den bagerste hætte indeholder normalt den port, der bruges til at forlænge stemplet, og, på polstrede cylindre, den justerbare pude nåleventil. Den forreste hætte indeholder stangleje og stangvisker plus porten til tilbagetrækning på dobbeltvirkende enheder. De to hætter klemmes sammen ved en af tre strukturelle metoder:
- Trækstænger: Fire lange bolte passerer gennem hætterne og klemmer tønden mellem dem. Dette design er brugbart og meget stift, og dimensionerne følger ISO 15552-rammen for standardcylindre.
- Tøndeender med gevind: hætterne skrues direkte på røret, almindeligt på runde miniaturecylindre efter ISO 6432.
- Valsede eller fastspændte profiler: hætterne er fastgjort til en ekstruderet krop med holderinge eller skruer, typisk for kompakte cylindre efter ISO 21287.
Monteringsstil bestemmes også på hætteniveau. Flangemonteringer, fodbeslag, gaffelstifter, tappinde og drejetappe er alle bearbejdet ind i eller boltet på hætteområdet. Når du vælger en cylinder, skal du angive monteringsmåden i varenummeret, fordi den samme boring og slaglængde kan have helt forskellige hættedimensioner til forskellige monteringer.
Piston: Den bevægelige barriere, der konverterer tryk til kraft
Stemplet er den indre komponent, der deler tønden i to kamre og overfører kraften fra trykluft til stangen. Teoretisk udgangskraft er simpelthen tryk ganget med det effektive stempelareal: F = P x A .
Bearbejdet eksempel: et stempel med 40 mm boring ved 0,6 MPa har et effektivt areal på omkring 1.257 kvadratmillimeter, så den teoretiske forlængelseskraft er ca. 754 newton . Målt kraft ved stangen vil være 3 til 10 procent lavere på grund af tætningsfriktion og interne tryktab.
På dobbeltvirkende cylindre er stangsidearealet mindre af stempelstangens tværsnit. For en 32 mm boring med en 12 mm stang er tilbagetrækningskraften ca 14 procent lavere end forlængelseskraft. Designere glemmer dette ved vertikale applikationer, hvor cylinderen både skal løfte og trække ned pålideligt.
Stempellegemet er normalt aluminium, og det bærer tre vigtige elementer:
- Stempeltætninger: en eller to læber, der forhindrer luft i at passere fra den ene side af stemplet til den anden.
- Styreringe: slidstrimler, der holder stemplet centreret og forhindrer metal-til-metal-kontakt med cylinderen.
- Magnetbånd: et par halvskal permanente magneter monteret i en rille omkring stemplet, brugt til positionsføling med eksterne kontakter.
Stempelbredden er ikke kun en omkostningsfaktor. Et bredere stempel med to adskilte styreringe modstår vipning, når belastningen er excentrisk. På standard ISO-cylindre er stempelbredden proportional med borestørrelsen af netop den grund. Hvis en udskiftningscylinder har et synligt kortere stempel end originalen, skal du forvente hurtigere tætningsslid under sidebelastning.
Stempelstang: Krafttransmission og risiko for knækning
Stempelstangen er den eneste bevægelige del, der kommer ud af cylinderen og rører omverdenen. Dens materiale, plettering og overfladefinish afgør ikke kun, hvor længe stangtætningen holder, men også om cylinderen kan klare lange slag uden at bøje.
Standard stænger er højkulstofstål med en hård forkromning af 20 til 30 mikrometer , afsluttet til en overfladeruhed omkring Ra 0,2 til 0,4 mikrometer. Kromlaget giver en slidstærk overflade med lav friktion til stangtætningen og viskeren. Rustfri stålstænger foretrækkes i ætsende og nedvaskede miljøer, fordi krom til sidst kan grube, hvis pletteringen bliver ridset og fugt når basismetallet.
Knæk er den skjulte grænse. En slank stang under trykbelastning opfører sig som en søjle: Jo længere den ikke-understøttede længde er, jo lavere er den belastning, som den bøjer sideværts ved. Ved brug af Euler-formlen har en 10 mm stang med en 1 meter ustøttet længde en teoretisk kritisk belastning i nærheden af 1 kilonewton under fastgjorte betingelser. Det er inden for outputområdet for en cylinder med 50 mm boring ved 0,6 MPa. For slag ud over omkring ti gange stangdiameteren skal du angive en større stang, en stangstøtte eller en ekstern lineær føring.
Stangenden er gevindskåret eller bearbejdet til at acceptere tilbehør: hangevind, hungevind, gaffel, øje eller sfærisk samling. ISO 8139 definerer dimensionerne af sfæriske stangender. To praktiske regler forhindrer for tidlig stangskade:
- Spænd aldrig den færdige stangoverflade fast med en tang for at stramme cylinderen. Brug skruenøglefladerne eller et gevindholder; ridser på stangen vil ødelægge stangforseglingen inden for få dage.
- Brug en flydende stangkobling, hvis cylinderen og den guidede last ikke er perfekt justeret. Vinkelforskydning på selv en grad multiplicerer sidekraften på den forreste bøsning og tætning.
Tætninger: Hvor lækage og friktion er besluttet
Tætninger er små gummidele med overdimensioneret indflydelse. De kontrollerer intern lækage mellem de to stempelkamre, ekstern lækage langs stangen og friktionskraften, der reducerer cylinderens output. En pneumatisk cylinder har typisk fire tætningszoner: stempeltætning, stangtætning, stangvisker og statiske O-ringe mellem cylinderen og hætterne.
| Forseglingsposition | Funktion | Typisk materiale | Fejlsymptom |
|---|---|---|---|
| Stempel seal | Forhindrer luft i at passere gennem stemplet | NBR, PU, FKM | Cylinderen kryber, når forsyningen er slukket |
| Stangtætning | Forhindrer ekstern luftlækage langs stangen | PU, FKM, NBR | Luftbobler omkring stangen, olietåge i udstødningen |
| Stangvisker | Skraber støv og spåner af indføringsstangen | PU, NBR | Snavs trænger ind i fronthætten, ridser på stangen |
| Statisk O-ring | Sæler cap-to-barrel joints | NBR, FKM | Udvendig sus ved hættesøm |
Materialevalg følger driftstemperatur og medier. Nitrilgummi (NBR) betræk minus 20 til plus 80 grader celsius og er standard for generel fabriksluft. Fluorrubber (FKM) strækker sig til omkring 200 grader Celsius og modstår aggressive kemikalier. Polyurethan (PU) har fremragende slidstyrke til stangtætninger og viskere i snavsede omgivelser, men tåler mindre varme.
Standard pneumatiske cylindre er normeret til et maksimalt arbejdstryk på 1,0 MPa (10 bar) med et testtryk omkring 1,5 MPa. Hvis din applikation har brug for mere, skal enten tætningsdesignet eller hættens styrke opgraderes; antag ikke, at en nedsat cylinder fra en ukendt kilde er lige testet.
En almindelig feltfejl er kun at udskifte stangtætningen, når stangoverfladen allerede er ridset. Den nye tætning vil hurtigt lide samme skade. Kontroller altid stangoverfladen i samme reparationssession.
Styreringe og stanglejer: Stabilisatorer mod sidebelastninger
En pneumatisk cylinder er designet til at bevæge sig i en lige linje, men rigtige maskinbelastninger er aldrig perfekt aksiale. Styreringe på stemplet og et stangleje inde i fronthætten absorberer kræfterne uden for midten og beskytter tætningerne mod at blive knust ved metalkontakt.
Stanglejet, også kaldet stangbøsningen, er monteret i frontkappen og understøtter stangen, når den glider ind og ud. Materialerne omfatter olieimprægneret sintret bronze, PTFE-bronzekompositter og konstrueret termoplast. En slidt bøsning viser sig som en klokkeformet forboring, når du fjerner stangen; udskiftning af kun stangtætningen på en sådan cylinder giver i bedste fald en midlertidig fix.
Stempelstyreringe udfører det samme centreringsjob inde i cylinderen. De er offersliddele: de slides i stedet for aluminiumsstemplet og den anodiserede boring. PTFE-kompositter giver lav friktion og tåler tør drift; nogle designs bruger fyldt acetal for højere belastningskapacitet.
Den tekniske tommelfingerregel er, at eksterne sidebelastninger skal holdes på en lille procentdel af den nominelle trykkraft. For eksempel vil en cylinder, der skubber en vogn på hjul, se langt færre sidebelastningsfejl end en cylinder, der skubber en fritsvævende arm direkte. Når laterale kræfter er uundgåelige, skal du tilføje et stoprør på stempelstangen, bruge en ekstern lineær føring, eller vælge en styret cylinder såsom en glide- eller flerakset enhed.
Polstring: Absorberer kinetisk energi, før metal rammer metal
Når et stempel når slutningen af sit slag, har den bevægelige masse reel kinetisk energi. Tager man en belastning på 20 kg, der bevæger sig med 250 millimeter i sekundet, er den kinetiske energi 0,625 joule pr. cyklus . Ved 60 cyklusser i minuttet bliver det til omkring 37,5 joule pr. minut af varme og stød, der hamrer endehætten og tætningerne.
Dæmpning bremser stemplet i den sidste del af slaget ved at fange luft mellem stemplet og endehætten og lade det undslippe gennem en justerbar nåleventil. Standard justerbare puder fungerer som dette: en støddæmpningsmuffe på stemplet kommer ind i hætteboringen, lukker hovedudstødningsvejen af og tvinger den resterende luft gennem nålen. Drejning af nåleskruen øges dæmpningen. Det er en praktisk procedure at starte med skruen ca. to omgange åben fra siddende stilling, og derefter tune efter slagfølelse.
- Justerbar stødabsorbering giver kontrol over slutningen af slaghastigheden og er standard på de fleste ISO 15552 cylindre over 40 mm boring.
- Selvjusterende eller selvkompenserende polstring tilpasser sig automatisk til belastning og hastighed, hvilket er nyttigt på højcyklusmaskiner, hvor operatører ikke tuner skruer.
- Kompakte og miniature cylindre bruger ofte almindelige gummikofangere i stedet, som kun fungerer ved lave hastigheder.
En hård metallisk klang i slutningen af et polstret slag betyder normalt en af tre ting: pudenålen er lukket for langt, pudeforseglingen er slidt, eller cylinderen kører over sin nominelle pudekapacitet. Ved højhastighedsbelastning over ca. 0,5 meter pr. sekund skal du overveje en ekstern hydraulisk støddæmper ud over den indbyggede pude.
Sensorer: Øjnene i en automatiseret cyklus
Automationscontrollere skal vide, om stemplet er helt udstrakt, helt tilbagetrukket eller et sted midt imellem. Cylindre svarer gennem magnetisk positionsføling: et magnetbånd på stemplet udløser en ekstern kontakt monteret på cylinderen. Det er derfor, så mange cylindre er specificeret som magnetiske eller ikke-magnetiske.
To switch-teknologier dominerer. Reed-kontakter bruger en mekanisk kontakt, der lukker, når magneten passerer; de er billige, men har begrænset mekanisk levetid under konstant cykling. Solid-state switches, typisk TMR eller GMR magnetoresistive typer, har ingen bevægelige kontakter og holder meget længere, hvilket gør dem til det sikrere valg til højcyklus produktionslinjer. Mange moderne solid-state switche tilbyder også kredsløbsbeskyttelse mod kortslutninger og omvendt polaritet.
Monteringsmuligheder følger cylinderprofilen:
- T-slidsprofiler: sensorer glider ind i en ekstruderet rille på cylinderen, almindelig på kompakte cylindre.
- Trækstangsstrop: Et stålbånd klemmer sensoren på trækstangen, der bruges på IEC/ISO standardcylindre uden slidser.
- Klemmebånd: justerbare metalringe omkring cylindre med rund krop.
Når du bestiller en cylinder med sensorer, skal du kontrollere den elektriske udgangstype (NPN eller PNP) mod PLC-indgangsmodulet; et misforhold skaber et fuldt kablet kredsløb, der aldrig kommunikerer. Bekræft også forbindelsestypen, normalt M8 eller M12, og den påkrævede indtrængningsbeskyttelse for våde eller støvede områder.
Havne og luftforbindelser: tankstationen i cylinderen
Portene er de gevindskårne huller i endekapperne, der tillader og udsugningsluft. Portstørrelse er ikke en kosmetisk detalje: den begrænser direkte flowhastigheden og dermed den opnåelige cylinderhastighed. Fælles portgevind er G (BSPP), NPT og metriske M gevind. Et misforhold mellem fittinggevind og portgevind er en klassisk kilde til umiddelbare installationslækager.
Som en generel industrikortlægning bruger miniaturecylindre med en diameter på 6 til 16 mm M5-porte; cylindre med 16 til 32 mm boring bruger typisk G1/8-porte; 32 til 80 mm boringer bruger G1/4; og større boringer bruger G3/8 eller G1/2. Flowkapaciteten udtrykkes ved det effektive tværsnitsareal S i kvadratmillimeter eller ved flowkoefficienten Cv. Hvis porten eller fittingen er underdimensioneret for cyklustiden, vil cylinderen bevæge sig langsomt i en eller begge retninger, selvom forsyningstrykket er korrekt.
Når du monterer en cylinder, skal du huske disse tilslutningsprincipper:
- Brug push-in fittings fra en anerkendt producent; O-ringen inde i beslaget er det, der faktisk holder trykket.
- Placer en hastighedsreguleringsventil direkte på porten, ikke på en lang slange, for at holde kontrollen forudsigelig.
- Hvis applikationen kræver stille udstødning, skal du tilføje en lyddæmper på porten; acceptere en lille modtryksstraf til gengæld.
Strukturelle varianter: Tie-Rod, Round Body og Compact Designs
De samme komponentgrupper optræder i forskellige cylinderfamilier, men deres proportioner og monteringsmetoder ændrer pålidelighedsbilledet. Trækstangscylinderen er arbejdshesten i generel automatisering. Fire lange bolte forspænder de forreste og bagerste hætter mod cylinderen, hvilket gør samlingen stiv og nem at adskille for udskiftning af tætning. Dimensionelle standarder såsom ISO 15552 definerer dets boringsområde, slaglængde og monteringsdimensioner, så cylindre fra forskellige producenter stort set er udskiftelige.
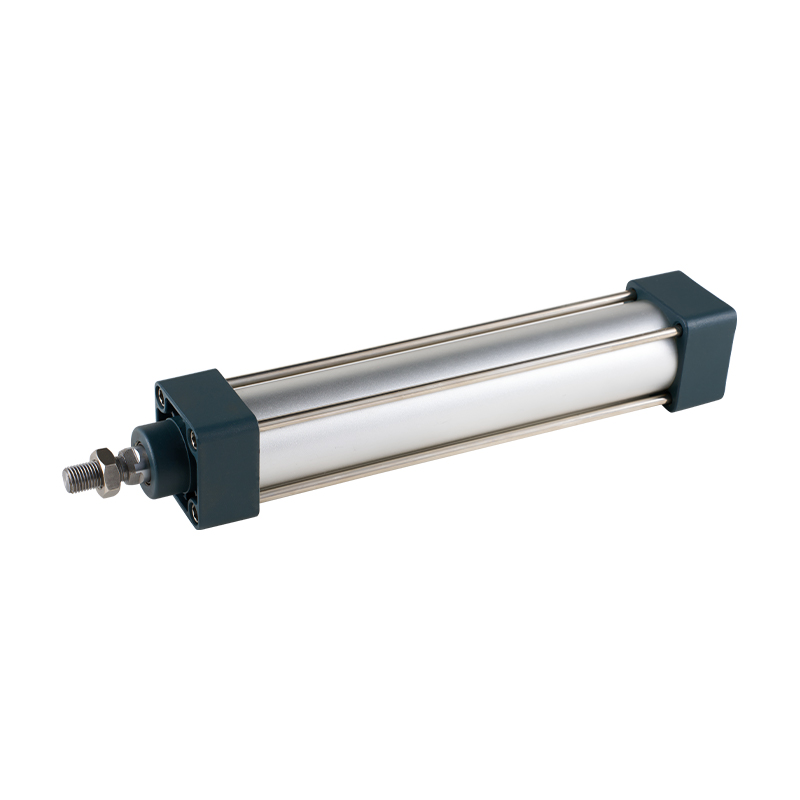 SC Series Tie Rod Standard Cylinder med kompakt længde Denne trækstangscylinder opfylder ISO 15552, men tilbyder en kortere krop til den samme boring. Dens specielle tætning og mulighed for høje temperaturer gør den til et praktisk valg til pålidelig automatisering på begrænsede pladser. Se produkt →
Miniaturecylindre med rund krop bruger slet ingen trækstænger. Hættene skrues direkte på et trukket rustfrit eller aluminiumsrør, hvilket giver en slank, let, hygiejnisk krop. De er almindelige i små armaturer, klemmer og medicinsk udstyr, hvor den reducerede eksterne bulk betyder mere end at genopbygge brugbarheden. Den internationale dimensionsramme ISO 6432 styrer disse små enheder op til ca. 25 mm boring.
Kompakte cylindre presser den samme kraft ind i en meget kortere samlet længde. De bruger en ekstruderet aluminiumsprofil med en integreret sensorrille, og stempelstangen er ofte understøttet af styrestænger for større anti-rotationsstabilitet. ISO 21287 definerer deres monteringsgrænseflade. De bruges i vid udstrækning til fastspænding, stopporte, værktøjsskiftere og ethvert sted, hvor en standardcylinder simpelthen ikke passer.
Når du sammenligner strukturelle varianter, skal du huske, at tønden, tætningerne og stangen stadig gør det tunge løft. En kompakt cylinder vil altid have en kortere slaggrænse end en trækstangsenhed med samme boring, fordi den lange styrehylster er reduceret.
Stangløse cylindre: Samme funktioner uden stangen
Stangløse cylindre beholder cylinder-, stempel-, tætnings- og støddæmpningskonceptet, men fjern den udvendige stempelstang helt. Stemplet driver en vogn, der kører langs ydersiden af løbet. Dette layout sparer omkring 50 procent af installationslængden sammenlignet med en konventionel cylinder af stangtypen for samme slag, eliminerer problemer med stangknækning ved lange slag og tillader slag op til flere meter.
Der eksisterer to fysiske principper. Magnetisk koblede stangløse cylindre overfører kraft fra det indre stempel til den ydre vogn gennem stærke permanente magneter; tønden er helt tæt, hvilket gør dem rene og lækagefri, men koblingen kan frigøres ved stødbelastninger eller lodret montering med tung nyttelast. Mekanisk koblede stangløse cylindre bruger en langsgående slids i cylinderen, lukket af et tætningsbånd af rustfrit stål, med en mekanisk bro, der forbinder stempel og vogn. De transmitterer større kræfter og håndterer stød bedre, men tætningsbåndet og viskeren over slidsen er yderligere slidpunkter, der skal efterses.
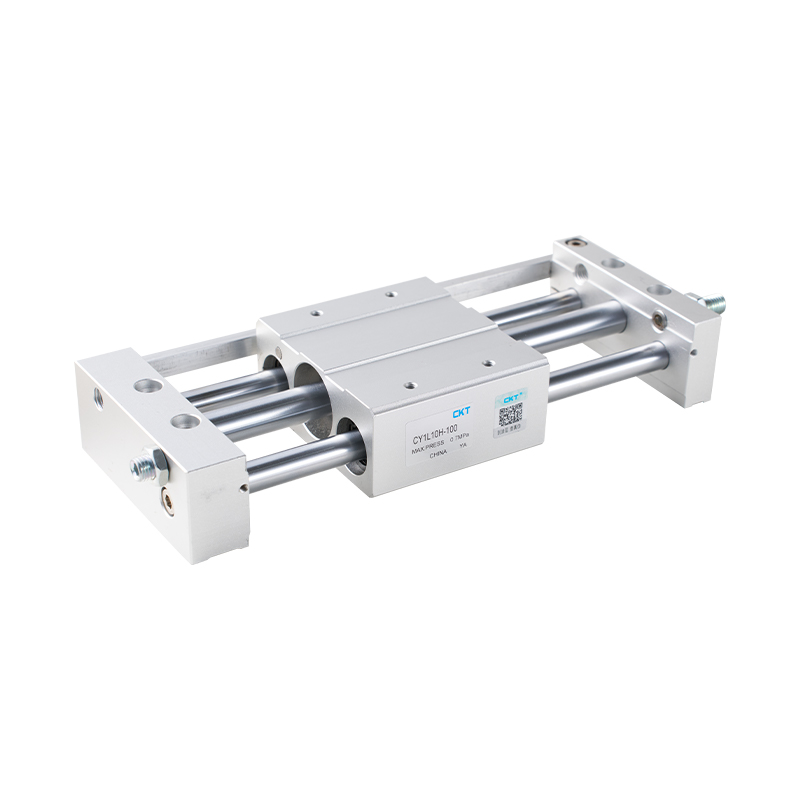 CY1L-serien magnetisk koblet stangløs cylinder med kuglelejer Denne stangløse cylinder bruger magnetisk kobling til lækagefri, pladsbesparende lineær bevægelse. Kuglelejeslæden håndterer laterale belastninger jævnt, hvilket gør den ideel til kompakte applikationer med langt slag. Se produkt →
Den tekniske afvejning er enkel: Brug magnetisk koblede stangløse cylindre til rene mellemhastighedsoverførselsanvendelser, og brug mekanisk koblede enheder, når belastningen er tung, eller bevægelsen inkluderer stød. Vær i begge tilfælde opmærksom på vognvejledningen, fordi fraværet af en stang betyder, at alle side- og momentbelastninger skal håndteres af vognens lejer.
Fejltilstande, symptomer og rodårsager
At kende delene er kun halvdelen af kampen; den anden halvdel erkende, hvilken del der fejler først, når ydeevnen falder. Tabellen nedenfor linker almindelige symptomer til den mest sandsynlige komponent og reparationsretningen.
| Observeret symptom | Komponent involveret | Første kontrol og handling |
|---|---|---|
| Træg eller knirkende bevægelse | Stangtætning, wiper, piston guide ring | Tjek smøring og luftfilter; adskille og efterse tætningslæberne |
| Luftbobler omkring stangen | Stangtætning | Kør en finger over stangen for at mærke efter ridser; udskift tætningen og overvej at stangen skal genoprettes |
| Cylinderen kryber, når luften er slukket | Stempel seal | Intern lækage på tværs af stemplet; udskift stempeltætningen og kontroller cylinderslitage |
| Højt metallisk klirr ved slagenden | Polstring system | Juster pude nålen; efterse pudeforseglingen og udskift den, hvis den er slidt |
| Sensoren registrerer ikke stemplet | Magnetisk stempelbånd eller kontakt | Bekræft, at cylinderen er en magnetisk type; genindstil kontakten på cylinderrillen |
| Cylinderen vil ikke bevæge sig under tryk | Stempel, barrel, mounting | Kontroller, at lasten ikke sidder fast; adskilles for at kontrollere opsvulmede tætninger eller ridset tønde |
Før du udskifter en cylinder, skal du altid bekræfte det grundlæggende: forsyningstryk ved indløbet, filterregulatorens tilstand, og om magnetventilen faktisk skifter. En tør, snavset lufttilførsel slider tætninger tre til fem gange hurtigere end filtreret og let smurt luft, uanset hvor gode cylinderdelene er.
Brug af komponentviden, når du køber en pneumatisk cylinder
En køber, der forstår delene af en pneumatisk cylinder, holder op med kun at sammenligne pris og borestørrelse. Den praktiske måde at specificere en cylinder på er at bygge den komplette komponentcheckliste, før kataloget åbnes:
- Borestørrelse og påkrævet tryk ved det faktiske driftstryk
- Slaglængde og den nødvendige stangdiameter for at modstå knækning
- Monteringsmåde og stang-ende tilbehørstype
- Polstringstype: justerbar, selvjusterende eller ingen
- Magnetisk stempel og sensortype, plus sensorkabellængde
- Portgevindstørrelse og indblæsningsluftkvalitet på installationsstedet
- Omgivende temperaturområde, fugtighed og støvniveau
Evaluer derefter fremstillingsbeviset. Overfladebehandlingsdetaljer, tætningsmateriale og bearbejdningstolerancer er ikke forretningshemmeligheder; en velrenommeret leverandør offentliggør dem eller oplyser dem på anmodning. En producent, der udfører sin egen bearbejdning og efterbehandling, såsom Zhejiang CKT Pneumatic med sine to årtiers pneumatiske komponentproduktion, er normalt i en bedre position til at holde snævre tønde- og stangtolerancer end en sælger, der kun samler. Se den virksomhedsprofil for produktionshistorien og fremstillingsprincipperne.
Til maskinkonstruktioner med begrænset plads er en kompakt cylinder med en kort totallængde og en indbygget sensorrille ofte det rigtige valg. CQ2-seriens tynde cylindre holder den samme borekraftoutput, mens de reducerer installationens fodaftryk, hvilket gør dem praktiske til fastspænding af sektioner og værktøjsskiftere.
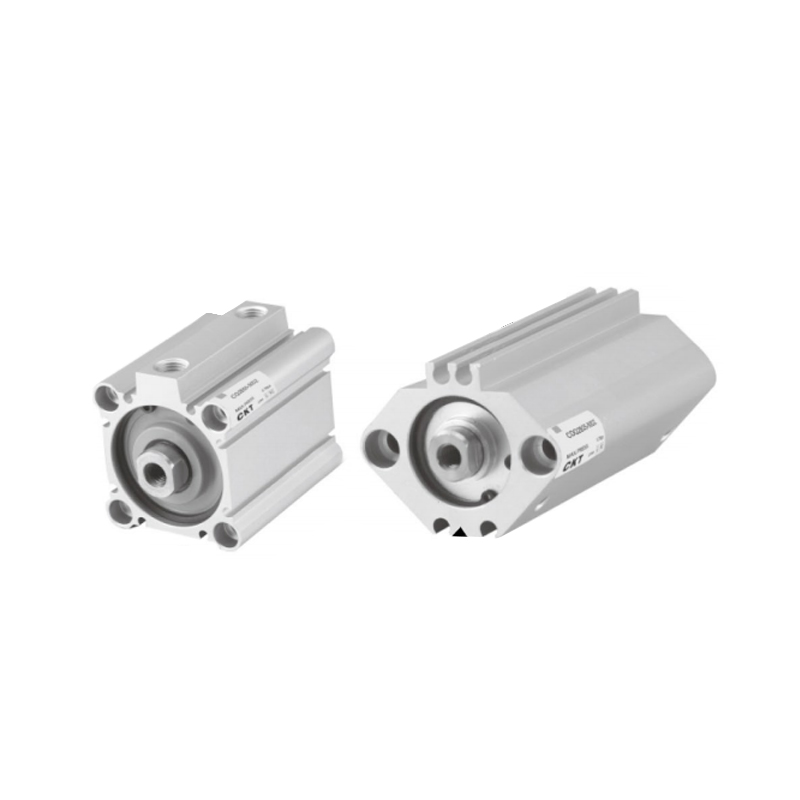 CQ2-serien tynd cylinder med skyllet magnetisk kontakt Denne tynde cylinder er designet til snævre pladser og giver en ensartet kraft, mens den minimerer fodaftrykket. Dens forsænkede magnetiske kontakt forhindrer, at den hænger fast og fungerer under våde eller stærke magnetiske feltforhold. Se produkt →
Sæt endelig realistiske livsforventninger. En velbygget standardcylinder, der kører på ren, filtreret, let smurt luft ved moderat hastighed, vil ofte betjene fem millioner cyklusser eller mere. I et varmt, fugtigt, ufiltreret miljø kan selv en dyr cylinder svigte før en million cyklusser. Den billigste måde at forlænge cylinderens levetid på er ikke en billigere cylinder; det er bedre luftforberedelse og en korrekt justering mellem stangen og den styret belastning.
Ofte stillede spørgsmål
Hvad er hoveddelene af en pneumatisk cylinder?
Hoveddelene er cylinderen, forreste og bagerste endehætter, stempel, stempelstang, tætninger, føringsringe og stanglejer, støddæmpningssystem og luftporte. Et magnetisk stempelbånd og eksterne sensorer er yderligere komponenter, der bruges, når positionsfeedback er påkrævet.
Hvilken del af en pneumatisk cylinder slides først?
I de fleste feltfejl svigter stangtætningen og viskeren først, især når lufttilførslen er snavset, eller installationen skaber sidebelastninger. Stempeltætningen er den næstmest almindelige sliddel, der svigter, når cylinderboringen får ridser, eller når inkompatible smøremidler får gummiet til at svulme.
Skal alle pneumatiske cylindre have et magnetstempel?
Nej. En magnet er kun nødvendig, når en ekstern sensor skal registrere stempelpositionen. Hvis du bestiller en ikke-magnetisk cylinder og senere beslutter dig for at tilføje positionsfeedback, vil kontakten ikke reagere, fordi der ikke er noget magnetfelt til at udløse den.
Hvad er forskellen mellem enkeltvirkende og dobbeltvirkende cylinderdele?
En enkeltvirkende cylinder har en arbejdsport og en fjeder, der returnerer stemplet til sin udgangsposition; fjederen tilføjer en modkraft, der reducerer nettoproduktionen og vokser over træthed. En dobbeltvirkende cylinder har to porte i endestykkerne, hvor trykluft skiftevis driver ud- og tilbagetrækning, hvilket giver højere og mere afbalanceret kraft i begge retninger.
Hvorfor bevæger min cylinder sig langsomt og rykkende?
De sædvanlige årsager er stick-slip fra tørre forseglinger, en ridset tønde eller stang forårsaget af forurenet luft eller en hastighedsreguleringsventil, der er droslet for langt. Kontroller først luftforberedelsesenhederne, inspicér derefter stangoverfladen og tætningstilstanden, før du mistænker maskinens belastning.
Kan en slidt pneumatisk cylinder repareres?
Ja, hvis tønden og stangen stadig er inden for tolerancen. Udskiftning af tætninger, styreringe og visker med et ordentligt tætningssæt genopretter de fleste cylindre. Hvis cylinderboringen er dybt ridset, eller stangen er bøjet, er udskiftning af hele cylinderen dog normalt mere økonomisk end at slibe og omplettere stangen.
Hver del af en pneumatisk cylinder eksisterer af en grund: cylinderen definerer præcisionshylsteret, stemplet omdanner tryk til kraft, stangen leverer det til lasten, og tætningerne, styreringene, polstringen og sensorerne beskytter og overvåger denne bevægelse. Den endelige konklusion er den samme som en vedligeholdelsesingeniør når efter hundrede cylinderombygninger: fokus på cylinderbehandling, stangfinish og tætningssystem, og resten af cylinderen vil opføre sig selv.
Brug komponentkortene og fejltabellerne ovenfor, når du vurderer et tilbud, fejlfinder en langsom akse eller sammenligner et billigt alternativ med den originale specifikation. For en dybere forklaring af, hvordan indre kræfter og bevægelse udvikler sig med hastighed, kan ingeniørkolonnen på hvad der sker bag kraftmusklerne i pneumatiske luftcylindre er en praktisk opfølgningslæsning.
Som en sidste købsregel: Lad aldrig en cylinder vælges udelukkende efter boring og slag. Spørg leverandøren om anodiseringen, stangbelægningen, tætningsblandingen og dæmpningskapaciteten. En cylinder er en lille samling af præcist koordinerede dele, og køberen, der forstår disse dele, vil næsten aldrig fortryde beslutningen.