

Pneumatiske cylinderaktuatorer er de mest udbredte lineære bevægelsesenheder inden for industriel automation, og det korrekte valg betyder mere, end de fleste ingeniører forventer. Valg af den forkerte boringsstørrelse eller monteringsmåde fører til tab af cyklustid, for tidligt tætningsslid og højere energiforbrug. Denne vejledning giver en beslutningsramme, der dækker kraftberegninger, slaglængdevalg, cylindertyper, monteringskonfigurationer og praktiske vedligeholdelsesovervejelser. Brug de medfølgende diagrammer og formler til at dimensionere din næste aktuator med tillid.
Hvad er en pneumatisk cylinderaktuator?
En pneumatisk cylinderaktuator er en mekanisk enhed, der bruger energien fra trykluft til at producere lineær skubbe- eller trækkraft. Den består af en cylindrisk cylinder, et stempel, der glider indeni, en stempelstang, der strækker sig fra den ene eller begge ender, og tætningselementer, der holder trykket. Aktuatoren er det sidste bevægelseselement i et pneumatisk system: det, der faktisk flytter en last.
Når luft kommer ind i det ene kammer, og det andet åbner for udstødning, skubber trykforskellen stemplet. Den stang, der stikker ud, overfører denne kraft til en maskindel, der er forbundet til den. I en dobbeltvirkende cylinder driver luft stemplet i begge retninger. I en enkeltvirkende cylinder fører en fjeder stemplet tilbage til udgangspositionen. Dette enkle princip giver designere præcis kontrol over bevægelseshastighed, kraft og positionering i næsten ethvert produktionsmiljø.
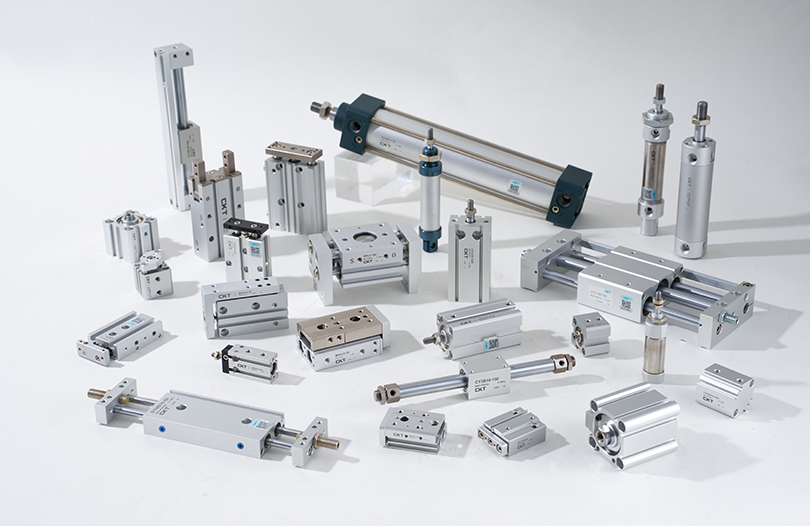
Producenter bygger cylindre i snesevis af konfigurationer for at matche specifikke belastningsforhold. Standard trækstangscylindre følger ISO 15552 dimensionelle standarder. Tynde cylindre passer ind i snævre lodrette rum. Stangløse cylindre tilbyder lange slag med kompakt samlet længde. Det rigtige udgangspunkt er ikke selve cylinderen, men den last du skal flytte og den arbejdskuvert du har til rådighed .
Hovedtyper af pneumatiske cylinderaktuatorer
Valget mellem cylinderkategorier afhænger af slaglængde, pladsbegrænsninger og den type bevægelse, som applikationen kræver. Her er en praktisk opdeling af de primære familier.
Standard trækstangscylindre (SC Series stil)
Standardcylindre med trækstænger er industriens arbejdshest. Designet, der trækkes sammen, holder endehætterne mod cylinderen med fire gevindstænger, hvilket gør dem nemme at forsegle og vedligeholde. Disse cylindre arbejder ved tryk fra 0,1 til 1,0 MPa og fås i borestørrelser fra 32 mm til 200 mm. En typisk cylinder i SC-serien med en 100 mm boring og 200 mm slaglængde producerer omkring 7.850 N teoretisk kraft ved 0,6 MPa. Denne kapacitet håndterer de fleste transportørskubbere, spændemekanismer og værktøjsmaskiner.
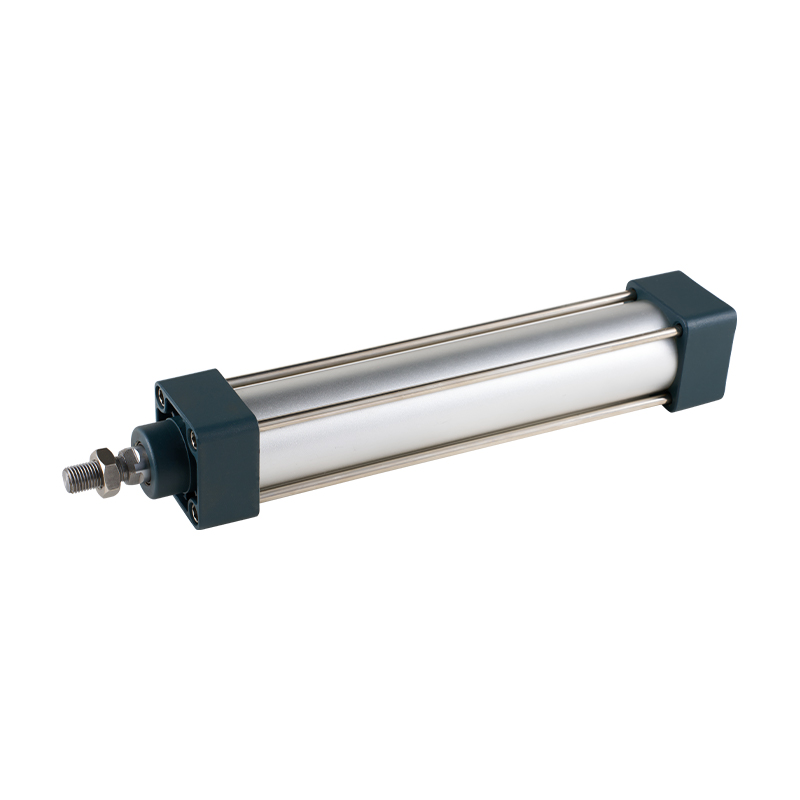 SC Series Tie Rod Type Standard pneumatisk cylinder SC-serien tilbyder et pålideligt sammentræksdesign med en kompakt længde sammenlignet med ISO15552, hvilket gør den til et solidt valg til transportørskubbere og klemmemekanismer, der kræver standardboringsstørrelser og justerbar dæmpning. Se produkt →
Tynde og kompakte cylindre (CQ2 Series Style)
Tynde cylindre er konstrueret til armaturer, hvor monteringspladsen er stærkt begrænset. Kropslængden er væsentligt reduceret sammenlignet med standardcylindre. CQ2-seriens tynde cylindre kommer i borestørrelser fra 12 mm til 100 mm og tilbyder slag op til 200 mm, med en samlet kropslængde så kort som 34 mm for en 20 mm boringsmodel. De bruges almindeligvis til at klemme små dele, presse komponenter ind i huse og aktivere porte i pakkelinjer. Monteringsfladen er typisk selve endekappen, hvilket forenkler integrationen i montagen.
Stangløse cylindre (CY1L og MY Series)
Stangløse cylindre bruger en intern eller ekstern vogn, der bevæger sig langs cylinderen, hvilket eliminerer stempelstangen helt. Dette design leverer slaglængder svarende til tøndelængden, eller endnu længere i nogle varianter, med det samlede fodaftryk knap større end selve slaglængden. Magnetisk koblede stangløse cylindre som CY1L-serien tilbyder jævn, lækagefri drift uden mekanisk ledpenetrering. En stangløs cylinder med 50 mm boring med 500 mm slaglængde passer i en kuvert, der kun er lidt længere end 500 mm, hvilket gør den ideel til CNC-værktøjsmaskiner, pick-and-place-systemer med lange skinner og overføringsanordninger i portalstil.
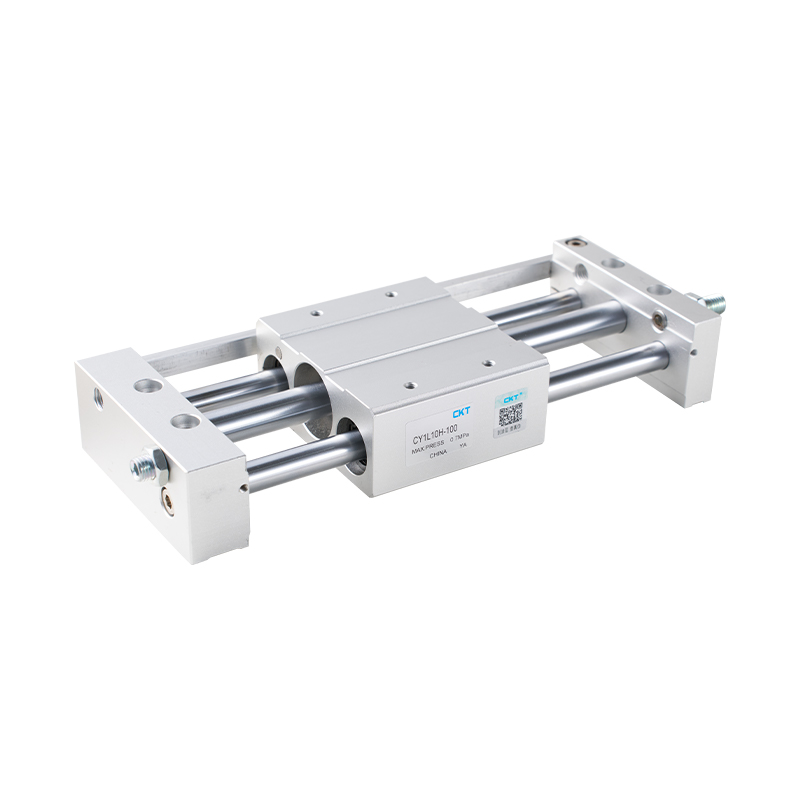 CY1L-serien magnetisk koblet stangløs cylinder med kuglelejestyr Denne pladsbesparende stangløse cylinder bruger magnetisk kobling til at eliminere lækage af stempelstangen, og dens kuglelejeskyder giver jævn, drejningsmomentbestandig bevægelse til kompakte applikationer med lang slaglængde. Se produkt →
Yderligere specialiserede typer
- Minicylindre (MA/MAL-serien) i borestørrelser fra 6 mm til 32 mm til lette belastninger i kompakte maskiner.
- Glidecylindre (MXH/MXQ-serien) med integrerede lineære føringer til højpræcisionsbevægelse, der modstår sidebelastninger.
- Pneumatiske gribere (MHZ2/MHL2) til robot-ende-på-arm-værktøj til at gribe og frigøre dele.
- Roterende cylindre (MK-serien) der klemmer og roterer i en enkelt bevægelse, brugt i svejsestik og indekseringsarmaturer.
| Cylinder type | Bore Range | Slagområde | Bedst til |
|---|---|---|---|
| Standard (SC-serien) | 32–200 mm | 25–1000 mm | Generel automatisering, skubbe, fastspænding |
| Tynd (CQ2-serien) | 12–100 mm | 5–200 mm | Snævre pladser, korte strøg |
| Stangløs (CY1L) | 10–63 mm | 100–1000 mm | Lange slag, kompakt fodaftryk |
| Mini (MA-serien) | 6-32 mm | 10–300 mm | Små samlinger, medicinsk udstyr |
| Slide (MXQ-serien) | 6-63 mm | 10–200 mm | Præcisionsfodring af dele |
Kritiske udvælgelseskriterier for cylinderaktuatorer
Udvælgelsesprocessen er ikke en simpel opslagstabel. Flere variabler interagerer og påvirker hinanden. Følgende kriterier er arrangeret i den rækkefølge, du skal vurdere dem.
- Påkrævet kraft bestemmer den mindste borestørrelse ved det tilgængelige systemtryk. Beregn belastningskraften inklusive acceleration, og tilføj derefter en sikkerhedsfaktor på 20–30 %.
- Slaglængde definerer den afstand, mekanismen skal tilbagelægge. Forlæng slaget ud over det nøjagtige krav for at tillade dækning og støddæmpning ved slutningen af slaget.
- Ledig plads bestemmer om en standard-, tynd-, glide- eller stangløs cylinder passer. Mål konvolutten i tre dimensioner.
- Driftstryk i dit anlæg har direkte indflydelse på kraftudgangen og til gengæld borestørrelsen. Typiske fabriksluftforsyninger er 0,4–0,7 MPa.
- Hastighedskrav diktere den nødvendige luftstrømshastighed og kan kræve hastighedsreguleringsventiler eller større ventilflowkoefficienter.
- Sidebelastning og justering afgør, om du har brug for en guide, en glidecylinder eller yderligere eksterne guider for at forhindre bøjning af stangen.
- Miljø høj temperatur, støv eller fugt kan kræve specielle tætningsmaterialer eller beskyttelsesdæksler.
I en typisk pakkemaskine på en fødevarefabrik er driftstrykket 0,5 MPa, og kravet til klemkraft er 500 N. Ved at bruge en 50 % sikkerhedsfaktor bliver målkraften 750 N. Formlen viser, at en 50 mm boringscylinder ved 0,5 MPa producerer 981 N teoretisk kraft, hvilket giver tilstrækkelig frihøjde. En 40 mm boring ville kun producere 628 N, for lavt under disse antagelser.
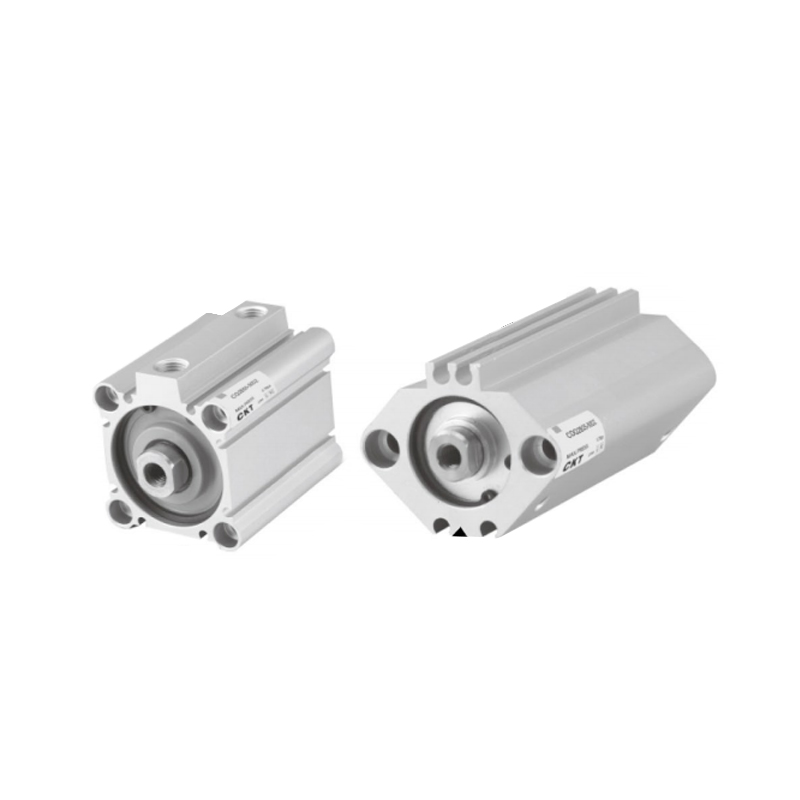 CQ2-serien tynd cylinder til kompakte monteringsrum Med væsentligt reduceret kropslængde og ikke-udstående magnetiske kontakter passer denne tynde cylinder, hvor pladsen er begrænset, og tilbyder pålidelig drift ved små klem- og presseopgaver. Se produkt →
Tvingsberegning og dimensionering med reelle tal
Den teoretiske kraft produceret af en pneumatisk cylinder beregnes ved hjælp af stempelarealet ganget med det påførte tryk. Formlen er:
F (N) = P (MPa) × A (mm²)
Fordi 1 MPa er lig med 1 N pr. kvadratmillimeter, fungerer beregningen direkte i SI-enheder. Her er et udført eksempel:
Tag en 63 mm cylinder ved 0,6 MPa driftstryk.
- Stempelareal: A = π × (63/2)² = π × 992,25 = 3.117 mm²
- Teoretisk kraft: F = 0,6 × 3.117 = 1.870 N
- Med 75 % effektivitet: brugbar kraft ≈ 1.402 N
Cylinderens stangside frembringer en mindre kraft, fordi stangen optager en del af stempelområdet. For en cylinder med 63 mm boring med en 20 mm stang:
- Stangsideareal: A = π × (63/2)² - π × (20/2)² = 3.117 - 314 = 2.803 mm²
- Stang-side kraft: F = 0,6 × 2.803 = 1.682 N
Denne forskel på omkring 10 % har betydning, når kraften skal være identisk i begge retninger. I sådanne tilfælde skal du vælge borestørrelsen baseret på kraftkravet på stangen eller bruge en flerpositionscylinder for at opfylde begge behov.
Luftforbrug er den anden nøgleberegning. Den volumetriske flowhastighed bestemmes ved at multiplicere cylinderens fejede volumen med antallet af cyklusser pr. minut. En 32 mm boringscylinder med en 100 mm slaglængde kører omkring 820 cm³ pr. enkelt slag, eller 1.640 cm³ for en komplet push-pull-cyklus. Ved 30 cyklusser i minuttet er det nødvendige flow omkring 49 liter i minuttet ved atmosfæriske forhold. Trykluftsystemer skal tage højde for dette behov ved dimensionering af kompressorer og flowregulatorer.
| Borestørrelse (mm) | Stempelareal (mm²) | Teoretisk kraft (N) | Brugbar kraft (N) |
|---|---|---|---|
| 16 | 201 | 100 | 80 |
| 32 | 804 | 402 | 322 |
| 50 | 1.963 | 982 | 785 |
| 63 | 3.117 | 1.559 | 1.247 |
| 80 | 5.027 | 2.513 | 2.011 |
| 100 | 7.854 | 3.927 | 3.142 |
Disse værdier er baseret på en industristandardantagelse på 0,5 MPa tryk og en krafteffektivitetsfaktor på 80 %. Se altid producentens datablad for nøjagtig kraftudgang, da tætningsfriktionen varierer mellem forskellige modeller og stempelmaterialer.
Monteringsmuligheder og installationsovervejelser
Den måde, du monterer en cylinder på, bestemmer, hvordan den håndterer sidebelastninger, hvordan den forbindes til den bevægelige mekanisme, og hvor let den er at servicere. De vigtigste monteringsstile er:
- Permanent flangemontering fastgør cylinderkroppen direkte til rammen, ideel til faste, stationære applikationer med tydelig aksial justering.
- Pivot montering (gaffel) tillader cylinderen at vinkle under bevægelsen, hvilket er nyttigt, når belastningsbanen ændrer retning, eller når aktuatoren er forbundet med et håndtag.
- Montering af bagøjet giver et hængselpunkt ved baghætten, hvilket gør det muligt for cylinderen at justere sin vinkel lidt under drift, hvilket reducerer sidebelastningen på stangen.
- Endekappe montering bruger gevindhuller på for- eller bagdækslet, som normalt findes på tynde og kompakte cylindre, hvor pladsen er begrænset.
- Sidemontering med beslag klemmer rundt om kroppen, velegnet til lange cylindre, hvor monteringsfladen er gennemgående.
Når en cylinder bærer en betydelig sidebelastning, er den anbefalede praksis at tilføje eksterne lineære styr. En glidecylinder med integrerede styrestænger håndterer sidebelastninger bedre og bevarer justeringen. For eksempel inkorporerer glidecylindre i MXQ-serien cirkulerende lejer i et kompakt hus, hvilket gør dem velegnede til præcisionsindekseringsapplikationer, hvor fejljustering ellers ville få stempelstangen til at bøje og slide tætninger for tidligt.
Polstring i begge ender af slaget reducerer stødkræfterne og forlænger aktuatorens levetid. Standardcylindre i serierne SC og SE/SI inkluderer ofte justerbar luftdæmpning. Dæmpningsventilen begrænser udblæsningsluften ved slutningen af slaget, hvilket bremser stemplet. Uden dæmpning genererer et stempel, der bevæger sig med 300 mm/s, og rammer en endehætte, betydelige mekaniske stød. Tilføjelse af en hydraulisk buffer til aktuatoren eller installation af en ekstern støddæmper blødgør yderligere påvirkningen af tunge belastninger.
Luftkvaliteten er lige så vigtig. Trykluft, der indeholder fugt eller partikler, beskadiger tætninger og fremskynder slid. En modulær F.R.L luftforberedelsesenhed placeret opstrøms for aktuatoren fjerner vand, filtrerer faste partikler og smører bevægelige tætninger. Den modulær F.R.L. enhed linje, der er tilgængelig fra producenter af pneumatiske komponenter, er dimensioneret baseret på det samlede cylinderflowforbrug, og valg af filter med 5 μm eller 25 μm rating er standardpraksis for de fleste applikationer.
Pneumatiske cylinderanvendelser på tværs af industrier
Pneumatiske aktuatorers alsidighed kommer fra en bred vifte af industrier, der er afhængige af dem for gentagne, høje hastigheder og pålidelige bevægelser.
Emballage og fødevareforarbejdning
I pakkelinjer skubber pneumatiske cylindre kartoner på transportører, aktiverer tætningsstænger og placerer fyldstoffer. Fødevareforarbejdningsmiljøer kræver ofte rustfrit stål eller coatede cylindre for at modstå rengøringskemikalier. CKTs minicylindre i rustfrit stål i CJ2- og CM2-serien er bygget til sådanne udvaskningsforhold. Cyklustiderne i emballagen varierer typisk fra 0,2 til 2 sekunder, hvilket kræver hurtige udstødningsventiler og højstrøms retningsreguleringsventiler for at opretholde hastigheden.
Materialehåndtering og robotteknologi
Automatiserede opbevarings- og genfindingssystemer bruger stangløse cylindre og glideaktuatorer til vandret bevægelse af lastbærende platforme. I robotapplikationer håndterer pneumatiske gribere dele ved høje hastigheder, hvor MHZ2-stil parallelle gribere tilbyder præcision og repeterbarhed. Den samlede slaglængde i værktøjsgribere med ender er normalt kort, ofte kun 10-30 mm, men cyklushastighederne når 60 til 120 operationer i minuttet.
Værktøjsmaskiner og metalskæring
CNC drejebænke og fræsemaskiner bruger pneumatiske cylindre til fastspænding af armaturer, indgreb af værktøjsskiftere og aktivering af borehoveder. De kræfter, der kræves her, er moderate til høje, og cylindrene skal tåle konstant drift. Et typisk spændesystem for drejepatron bruger en 63 mm boringscylinder ved 0,6 MPa, hvilket giver ca. 1.700 N klemkraft, hvilket er tilstrækkeligt til emner op til 100 mm i diameter i de fleste drejeoperationer med lav hastighed.
Vakuumhåndterings- og sugesystemer
Pneumatiske cylindre er ofte parret med vakuumgeneratorer til pick-and-place operationer. Cylinderen flytter vakuumsugekoppen på plads, vakuumgeneratoren aktiveres for at gribe arbejdsemnet, og cylinderen løfter og placerer det. Denne kombinerede pneumatisk-vakuum tilgang er synlig på tværs af industrier, der håndterer produkter fra glasplader til fleksible emballageposer. I sådanne systemer påvirker cylinderens hastighed og slagpræcision direkte vakuumkoppens evne til at opretholde et pålideligt greb.
Vedligeholdelsespraksis, der forlænger aktuatorens levetid
Pneumatiske aktuatorer er robuste, men de kræver stadig planlagt vedligeholdelse for at yde deres bedste. De mest almindelige fejltilstande er tætningsslid, stempelstangskorrosion og intern lækage forårsaget af forurenet trykluft.
- Tjek for ridser i stangoverfladen hver 2.000 driftstimer. En ridset stang slider tætninger hurtigt. Udskift stangen eller installer en stangstøvle, hvis miljøet er slibende.
- Efterse tætninger for revner under rutinemæssig vedligeholdelse. Nitrilforseglinger holder typisk 3 til 5 år under normale forhold, men temperaturer over 70°C reducerer deres levetid betydeligt. Brug fluorelastomertætninger til varme miljøer.
- Overvåg lækagetal ved at lytte efter hvæsende lyde i nærheden af stangen eller ved at påføre sæbevandsopløsning. En intern lækage forbi stempeltætningen reducerer kraftudgangen og spilder trykluft, hvilket øger energiomkostningerne.
- Tøm fugtudskilleren i F.R.L enheden dagligt for at holde lufttilførslen ren. Akkumuleret vand inde i cylinderlegemet får den indre boring til at ruste, hvilket ødelægger stempeltætningerne på kort tid.
- Justering af støddæmpning : stram eller løsn pudens nåleventiler, så stemplet decelererer jævnt i de sidste 10-20 mm slag. Forkerte pudeindstillinger forårsager et hårdt stop, der kan bøje stangen eller knække endehætten.
En forebyggende vedligeholdelsesplan på 6 til 12 måneder er standard for pneumatiske aktuatorer, der arbejder i et typisk fabriksmiljø. I pakkelinjer med høj hastighed, der kører 24 timer i døgnet, bør inspektionsintervallerne forkortes til 3 til 6 måneder, fordi det højere cyklusantal accelererer slid. Udskiftning af tætninger under planlagt nedetid er langt mere omkostningseffektivt end et uplanlagt maskinstop i spidsbelastningsperioder.
Hvorfor vælge den rigtige cylinderproducent
Aktuatorkvaliteten varierer betydeligt mellem leverandører, og prisen på en god cylinder kontra en dårlig går langt ud over indkøbsprisen. En cylinder på 60 mm, der svigter på seks måneder, koster mere i nedetid og udskiftningsarbejde end en kvalitetscylinder, der kører i årevis. Producenter med over to årtiers produktionserfaring i pneumatiske komponenter har akkumuleret produktionsviden, der direkte forbedrer tætningsfastholdelse, stangbelægningstykkelse og koncentricitetstolerancer, som alle påvirker levetiden.
Zhejiang CKT Pneumatic Co., Ltd har fremstillet pneumatiske komponenter siden 2002. Deres produktportefølje omfatter mere end 200 aktuatormodeller, der dækker pneumatiske cylindre fra standard ISO-mål til kompakte tynde og stangløse typer. En højere andel af internt bearbejdede komponenter, inklusive cylindercylinder og stempler, giver leverandørerne strammere kontrol over pasform og finish. Denne interne produktionskapacitet skaber sammenhæng mellem batch, hvilket er afgørende for maskinbyggere, som skal udskifte aktuatorer måneder eller år senere med matchende dimensioner og tolerancer.
Når du vælger en aktuatorleverandør, spørg om:
- Standardtilgængelighed for boring og slag uden tilpassede leveringstider
- Muligheder for tætningsmateriale til dit driftstemperaturområde
- Justeringsdetaljer for dæmpning og specifikationer for hyndelængde
- Stangoverfladebehandlingsmuligheder for korrosionsbestandighed
- Monteringshardwarekompatibilitet og tilgængelighed fra lager
- Flere cylinderfamilier fra en enkelt leverandør for at konsolidere vedligeholdelsesbeholdningen
Ofte stillede spørgsmål
Hvad er den mest almindelige fejltilstand for en pneumatisk cylinderaktuator?
Slid på stempeltætninger er den hyppigste fejltilstand. Tætningen nedbrydes på grund af friktion, høje temperaturer og forurening i trykluften. Symptomerne omfatter reduceret kraftudgang, langsommere cylinderbevægelse og hørbar luftlækage. Regelmæssig inspektion og installation af kvalitetsfiltrering opstrøms er de første forsvarslinjer.
Hvordan vælger jeg mellem en standard, tynd eller stangløs cylinder?
Start med at måle den tilgængelige monteringskonvolut. Hvis pladsen er ubegrænset, og du har brug for høj kraft, skal du bruge en standard cylinder. Hvis lodret plads er begrænset, og slagene er korte, skal du bruge en tynd cylinder. Hvis slaglængden er lang, men maskinens samlede fodaftryk skal forblive lille, skal du bruge en stangløs cylinder. Kraftkravet kommer altid først, og så indsnævrer pladsbegrænsningen muligheden.
Hvor meget sikkerhedsfaktor skal jeg tilføje, når en cylinder dimensioneres?
Branche praksis er at tilføje 20-30 % til den beregnede belastningskraft ved valg af borestørrelse. Dette tager højde for tætningsfriktion, lufttrykssvingninger og dynamiske belastningsforøgelser fra acceleration. For applikationer med intens sidebelastning på stangen, eller hvor cylinderen vil blive udsat for eksterne kræfter, øges sikkerhedsfaktoren til 40%.
Kan en pneumatisk cylinderaktuator bruges til præcis positionering?
En standard pneumatisk cylinder alene giver ikke præcis positionering, fordi luften er komprimerbar, og stempelpositionen ændres under belastning. Til positioneringsopgaver anvendes en cylinder med magnetstempel i kombination med en magnetisk kontakt (reed sensor) for at detektere endepositioner, eller brug en glidecylinder med indbyggede styreskinner og en servomekanisme via en proportionalventil til mellempositioner.
Hvad er forskellen mellem enkeltvirkende og dobbeltvirkende aktuatorer?
En enkeltvirkende cylinder bruger luft til at skubbe i én retning og en fjeder til at vende tilbage. En dobbeltvirkende cylinder bruger luft i begge retninger, hvilket giver mere kraftkontrol og mindre energitab fra fjedermodtryk. Til de fleste industrielle automatiseringsopgaver foretrækkes dobbeltvirkende cylindre, fordi de tilbyder mere afbalanceret hastighed og kraft i begge retninger.
Hvordan beregner jeg luftforbruget for en cylinder?
Multiplicer stempelarealet med slaglængden for at få det fejede volumen pr. slag. For en komplet cyklus gælder volumen to gange (forlænges og trækkes tilbage). Derefter ganges med antallet af cyklusser pr. minut og med forholdet mellem driftstryk og atmosfærisk tryk. For eksempel kræver en cylinder med 32 mm boring og 100 mm slaglængde ved 0,6 MPa omkring 35 liter i minuttet i 30 cyklusser i minuttet, plus en 20-30 % godtgørelse for lækage og ledningstab.
Hvornår skal jeg bruge en stangløs cylinder i stedet for en standard cylinder?
Vælg en stangløs cylinder, når slaglængden er lang i forhold til den tilgængelige plads, og når lasten kræver støtte over den fulde kørselsafstand. Stangløse cylindre er almindelige for bevægelser med lang slaglængde på portalkraner, værktøjsmaskiners beskyttelsesdæksler og transportører. Fordi der ikke er nogen stempelstang, der strækker sig uden for kroppen, forbliver den samlede længde kompakt, og risikoen for knækning af stangen er elimineret.
Hvad bestemmer, hvor hurtigt en cylinder kan bevæge sig?
Hastigheden af en pneumatisk cylinder er begrænset af retningsreguleringsventilens og hastighedsreguleringsventilens luftstrømskapacitet plus borestørrelsen og trykforskellen over stemplet. Større borecylindre bevæger sig langsommere end mindre med samme ventil, fordi de fortrænger mere luft pr. slagenhed. Installation af en større ventil med en højere Cv-koefficient eller brug af en hurtig udstødningsventil ved cylinderporten kan øge hastigheden.
Hvilke reparationer er typisk nødvendige for en pneumatisk aktuator?
Den mest almindelige reparation er udskiftning af stempeltætninger og stangtætninger. Dette involverer adskillelse af cylinderen, fjernelse af slidte tætninger, rengøring af cylinderen, installation af friske tætninger og genmontering. Trækstangsdesignet gør dette ligetil. Tætningssæt er tilgængelige til de fleste standard cylindermodeller, og udskiftning af tætninger for hver 1. million cyklusser er en almindelig forebyggende vedligeholdelsesregel i højcykluspakning og monteringsoperationer.