

En højhastigheds samlecelle, der kører fint den ene uge og begynder at miste cyklustid den næste, oplever sjældent en cylinderfejl. Oftere er problemet skjult i en underdimensioneret filterregulator, en utæt fitting eller en magnetventil, der aldrig blev klassificeret til driftscyklussen. Ydeevnen af pneumatisk automationsudstyr afhænger af, at hver komponent i luftvejen arbejder sammen, fra kompressorens udløb til sluteffektoren. Hvis specifikationen af et enkelt element er forkert, er omkostningerne ikke umiddelbare; det viser sig over måneder som langsommere cyklusser, højere luftforbrug og uforudsigelig nedetid. At vælge pneumatiske komponenter med en systematisk tilgang, i stedet for at udskifte dele én efter én, er den hurtigste måde at gøre en linje mere pålidelig.
Denne guide er baseret på indsigt fra 23 års pneumatisk komponentfremstilling hos CKT pneumatisk , hvor mere end 20.000 halvfabrikata og 90 procent intern forarbejdning giver direkte eksponering for den virkelige verden af ventiler, cylindre, vakuumgeneratorer og luftforberedelsesenheder. Vi besvarer tre spørgsmål: Hvad gør et pneumatisk system pålideligt, hvilke komponenter betyder mest for hver applikation, og hvordan indkøbsteams kan undgå de fejl, der fører til for tidlig vedligeholdelse.
Pneumatisk automationsudstyr: Systemvisningen
Trykluft rejser langt, før det virker. Den forlader kompressoren, afkøles i en efterkøler, bliver filtreret, passerer gennem en trykregulator, modtager smøring, når en retningsreguleringsventil, bevæger sig gennem slangen og kommer først derefter ind i en aktuator. Ydeevnen for hele linjen bestemmes af det svageste led i den kæde. En cylinder på 50 mm kan skubbe med tilstrækkelig kraft, men hvis trykregulatoren ikke er dimensioneret korrekt, vil trykfaldet under belastning gøre slaget trægt. En effektiv magnetventil er irrelevant, hvis filteret er tilstoppet, fordi ventilen ikke får nok luftmængde.
| modul | Typiske komponenter | Effektivitet |
|---|---|---|
| Luftforberedelse | Filter, regulator, smøreapparat | Forebygger kontaminering, opretholder stabilt tryk, kontrollerer smøring |
| Retningsstyring | Magnetventiler, luftventiler, manuelle ventiler | Bestemmer responshastighed og cykluspålidelighed |
| Aktivering | Cylindre, gribere, roterende aktuatorer | Konverterer tryk til mekanisk bevægelse og kraft |
| Vakuumhåndtering | Vakuumgeneratorer, sugekopper, vakuumfiltre | Muliggør ikke-destruktiv plukning og placering af dele |
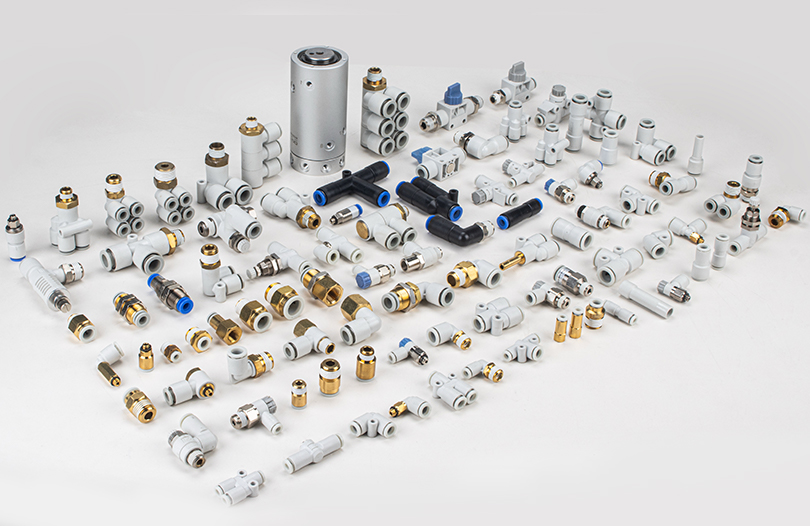
| Tilbehør | Fittings, lyddæmpere, slanger, buffere | Påvirker lækagehastighed, støj og komponentslid |
Systemvisningen hjælper på én praktisk måde: Når der opstår en fejl, er årsagen ofte et modul væk fra symptomet. Hvis gribekraften på en vakuumledning svækkes, kan problemet være i vakuumgeneratoren, i et tilstoppet vakuumfilter eller i en slidt sugekop. Udskiftning af kun koppen uden at kontrollere opstrømstrykket er den mest almindelige kilde til gentagne fejl på automatiserede linjer.
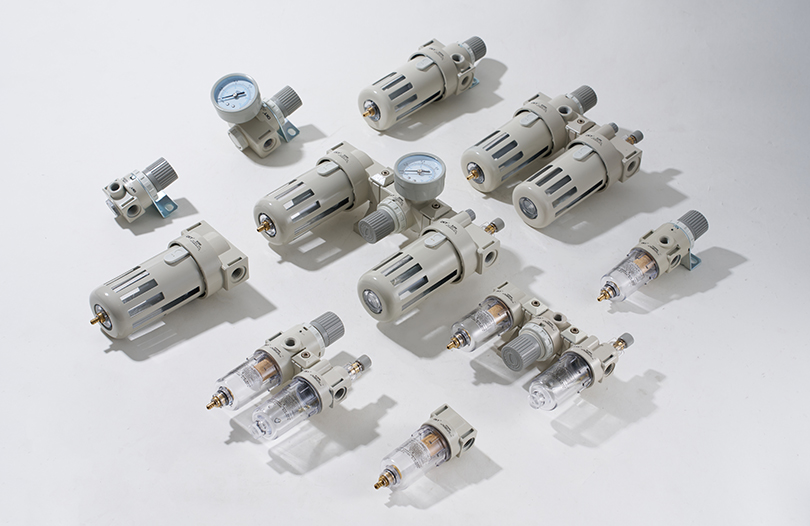
Luftforberedelse: F.R.L. Enheder som den første forsvarslinje
I henhold til ISO 8573-1, den internationale standard for trykluftkvalitet, er trykluft klassificeret efter koncentration af faste partikler, vandindhold og olieindhold. De fleste vilkårlige industrielle trykluftsystemer leverer luft med partikelstørrelser, der kan beskadige tætninger over tid. Utørret luft, der kommer ind i en cylinder eller magnetventil, skaber kondens inde i metalhulrum, hvilket fører til rust og fastklæbende spoler i frosne omgivelser eller standard fabriksindstillinger. Smøremaskiner tilføjer olietåge for at reducere friktionen, men det korrekte smøremiddel og flowhastighed betyder noget.
En velvalgt F.R.L. enhed fungerer som den første forsvarslinje. Filteret beskytter nedstrøms komponenter mod støv, rust og kondens. Regulatoren opretholder det trykniveau, som aktuatoren er designet til at fungere ved. Smøreapparatet sikrer, at bevægelige dele inde i ventiler og cylindre modtager en kontrolleret olietåge. Hver af disse funktioner bidrager til et enkelt resultat: ensartet ydeevne over millioner af cyklusser.
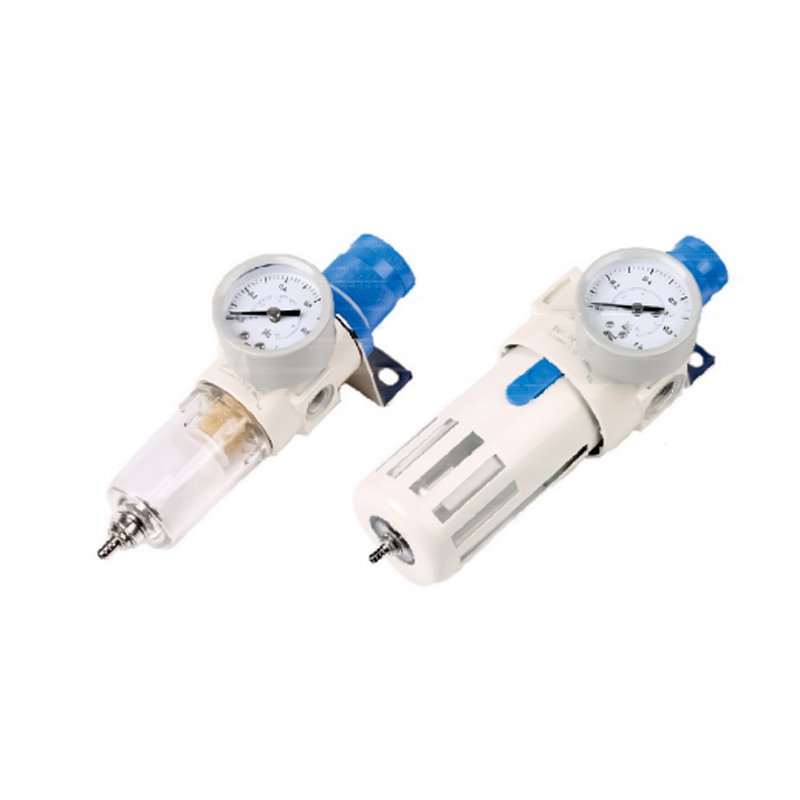 AFR/BFR-seriens trykreguleringsfilter til pålidelig F.R.L. Udvælgelse Denne kompakte filterregulator har et lille tryktab og høj vandseparation, med en selvlåsende mekanisme til at opretholde det indstillede tryk. Dens brede justeringsområde understøtter matchende nedstrøms flow og trykkrav. Se produkt →
Udvælgelsespunkter for F.R.L. enheder bliver ofte misforstået. Flowhastighed er den første parameter, der skal kontrolleres. En filterregulator, der er for lille, forårsager for stort trykfald, når systemet er fuldt efterspurgt. En standardguide er til størrelsen af F.R.L. mindst 20 procent over summen af flowkrav for alle nedstrøms aktuatorer, der kører samtidigt. Trykreguleringsområdet skal også passe til maskinens arbejdstryk. For en linje, der kører ved 0,5 MPa, bør regulatoren have et justeringsområde, der er bredere end den krævede værdi, så sætpunktet ikke sidder i den yderste ende af dets spændvidde.
- Filterporestørrelse: 40 μm er almindeligt til generelle formål; 5 μm bruges til præcisions- eller højcyklusmaskiner.
- Regulatorfølsomhed: bedre modeller opretholder et stabilt tryk under dynamiske flowændringer.
- Smøreapparat: dryphastigheden skal kunne justeres pr. cylinderstørrelse og cyklusfrekvens.
En almindelig fejl er at placere F.R.L. for langt fra distributionsmanifolden. Lange afstande mellem regulatoren og retningsventilen øger trykforsinkelsen og forårsager inkonsistente cylinderhastigheder. Jo tættere på F.R.L. er til arbejdsområdet, jo mere præcist styres trykket.
Retningsbestemt kontrol: Magnetventiler og udvælgelseskriterier
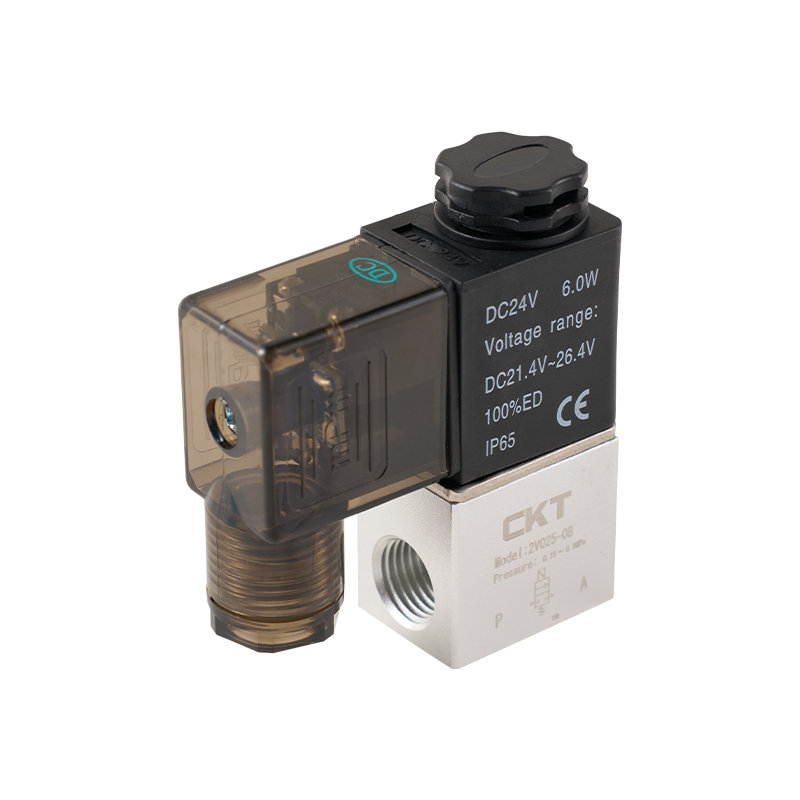
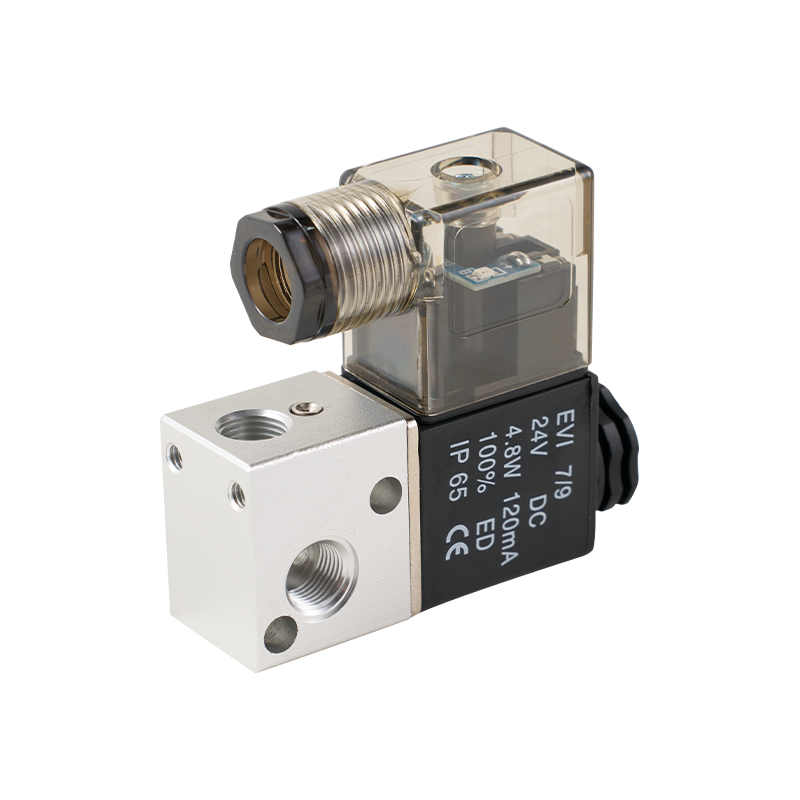
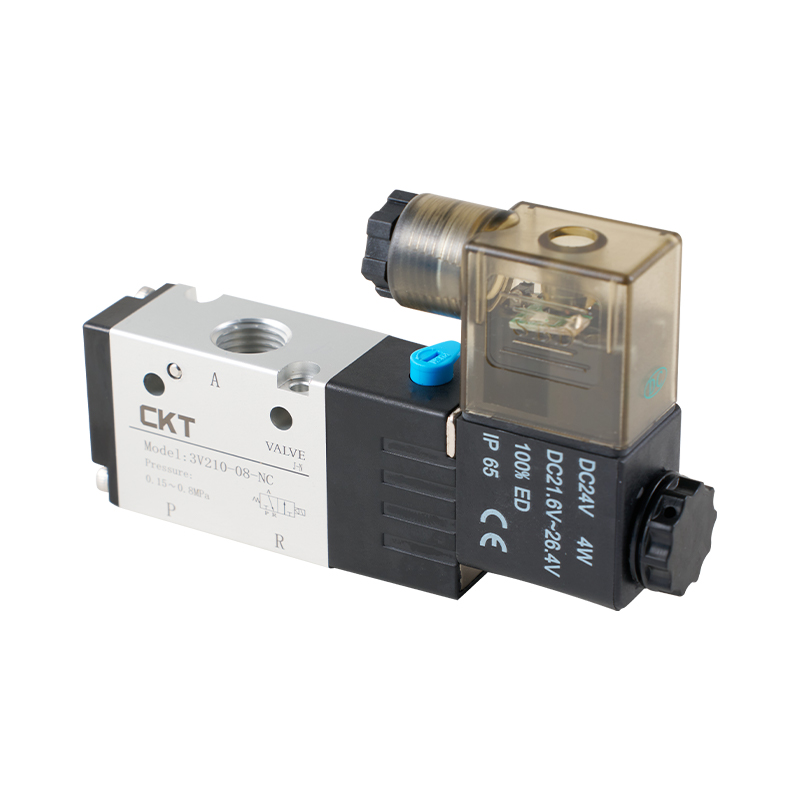
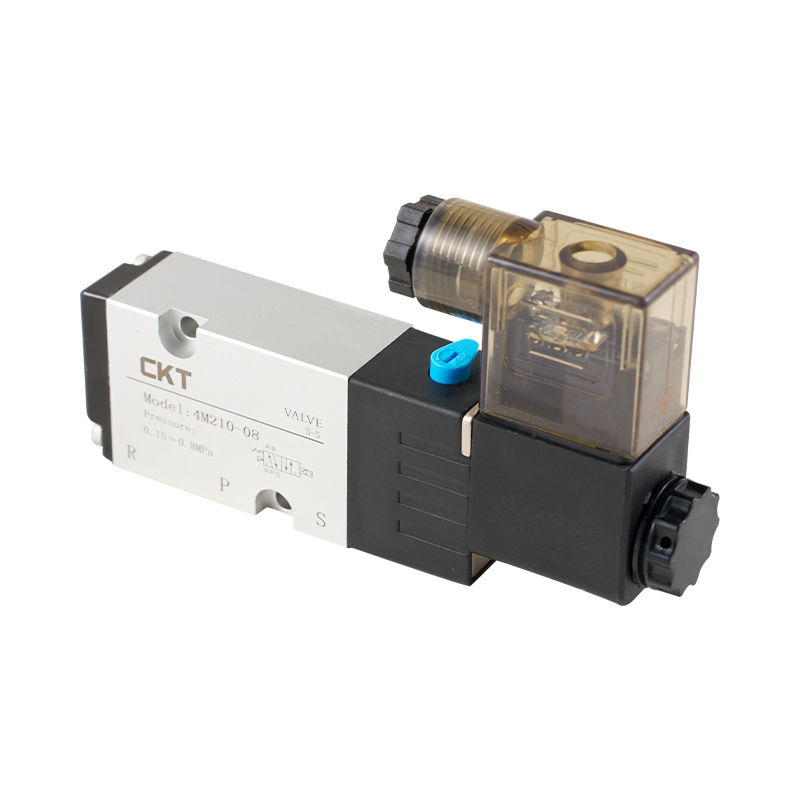
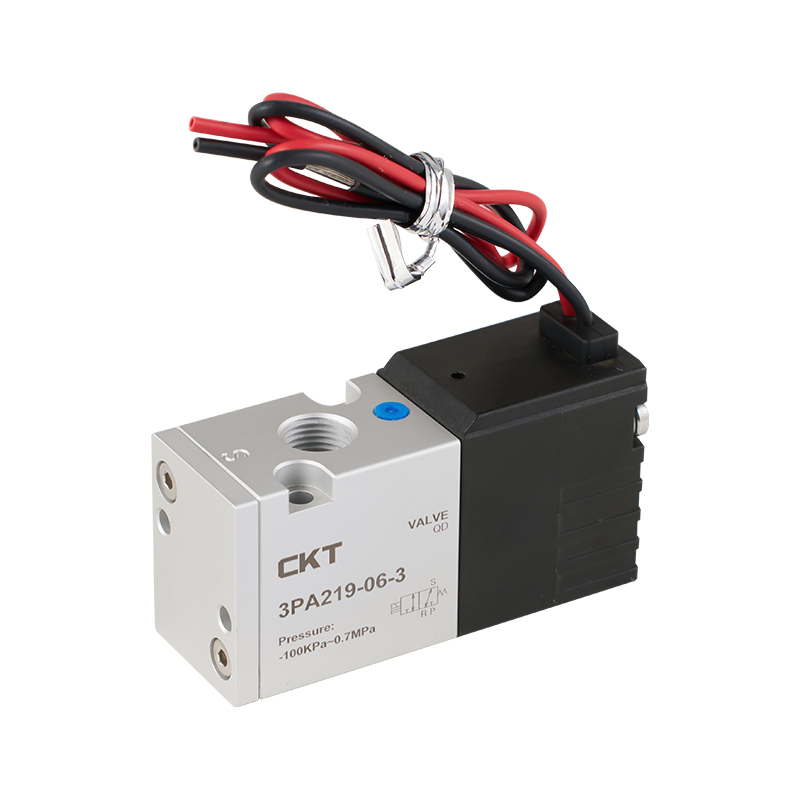
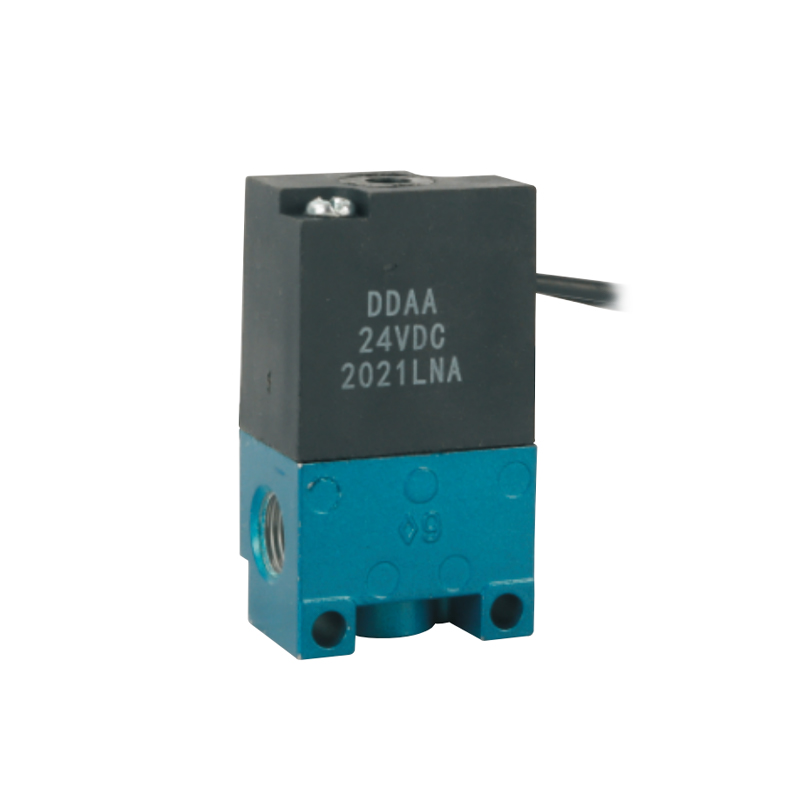
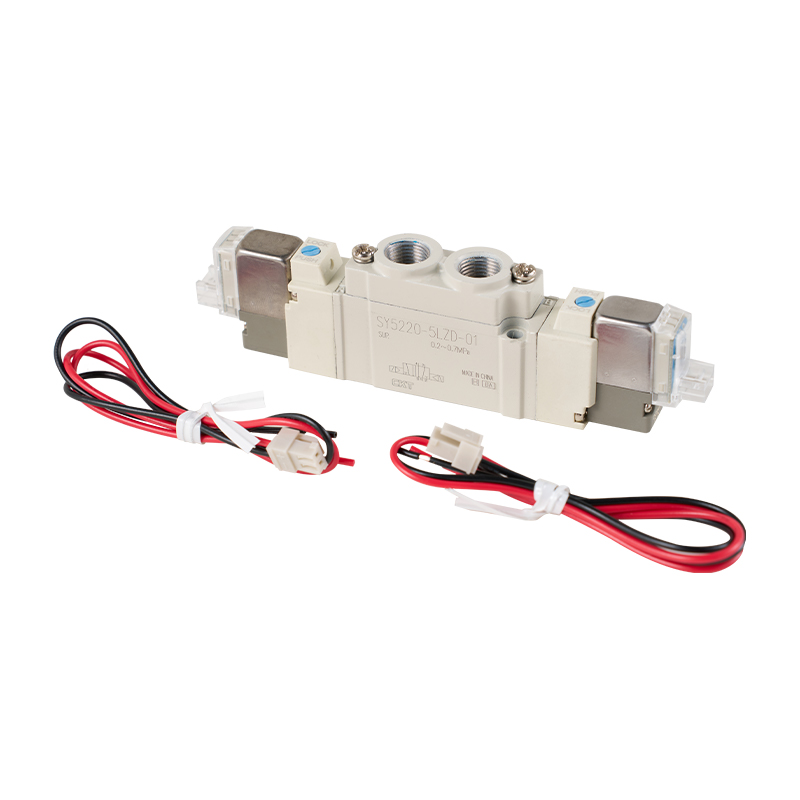
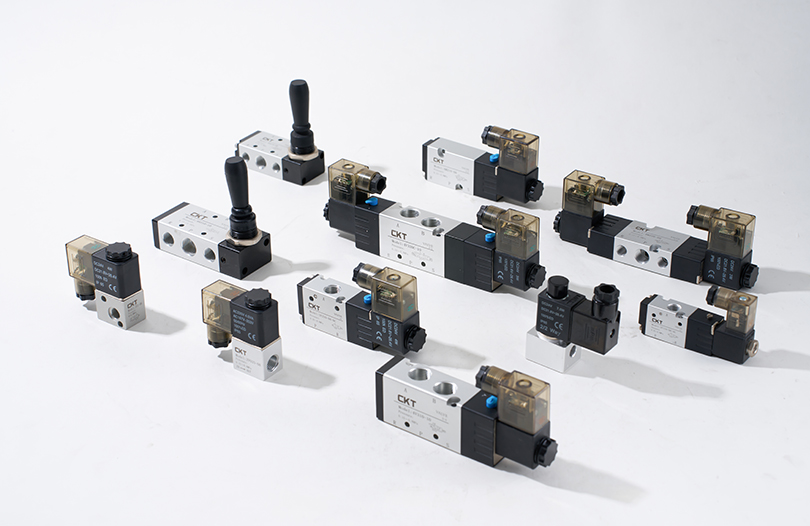
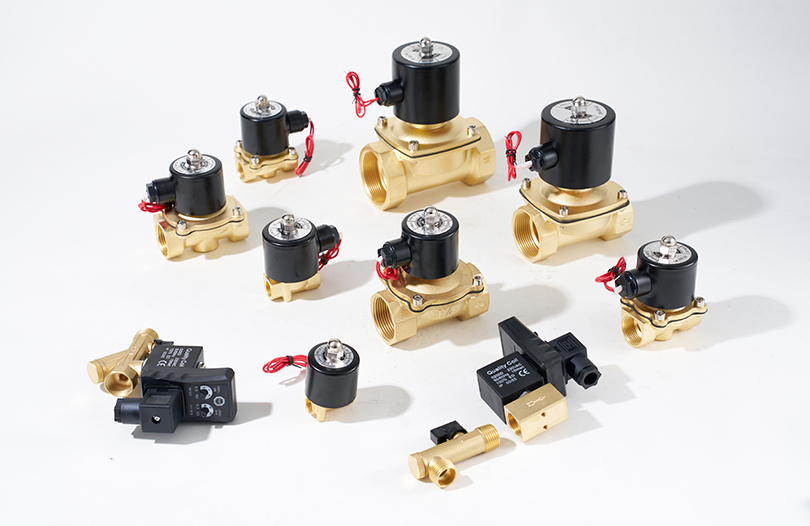
Retningsreguleringsventiler dikterer, hvor hurtigt en cylinder reagerer, og hvor længe den holder sin position. De to grundkonstruktioner er direktevirkende og pilotbetjente. Direkte virkende ventiler flytter spolen eller stemplet med en solenoide og har normalt lavere responstid for applikationer med lille flow. Pilotbetjente ventiler bruger et pilotsignal til at flytte hovedspolen, hvilket tillader højere strømningshastigheder uden for stort spolens strømforbrug.
Den vigtigste specifikation er Cv-faktoren (flowkoefficient). Et højere Cv betyder, at ventilen kan passere mere luft ved et givet trykfald. Hvis en cylinder kræver et vist flow for at nå målhastigheden, vil valget af en ventil med for lavt Cv begrænse den maksimale slaghastighed. For eksempel kan en 32 mm borecylinder med en 100 mm slaglængde ved 0,6 MPa fuldføre en cyklus hurtigt med en ventil vurderet til Cv 0,35, men hvis Cv falder til 0,2, kan slagtiden stige med 30 til 40 procent under de samme driftsbetingelser.
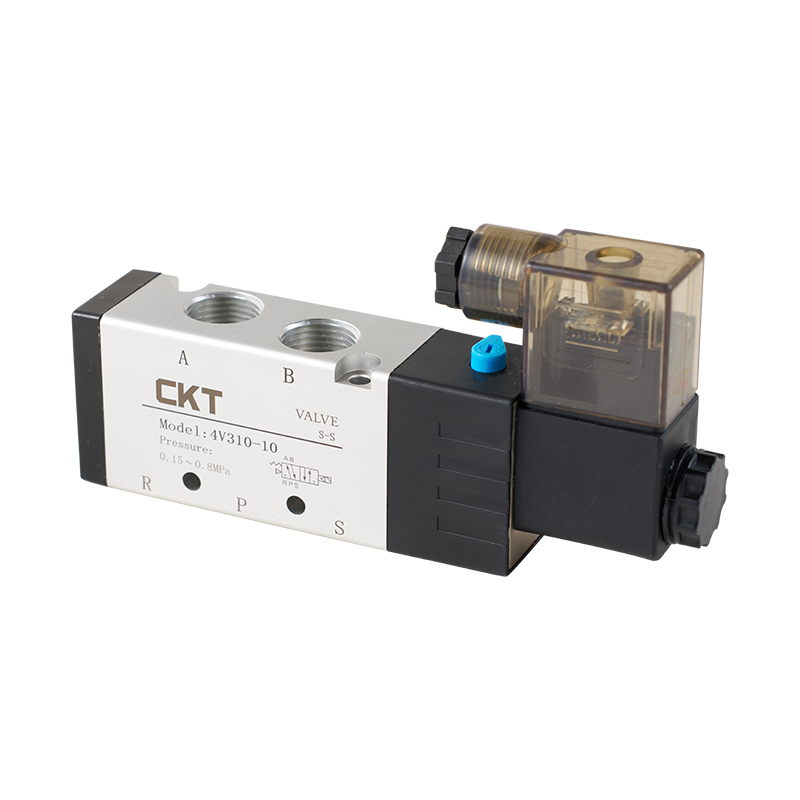
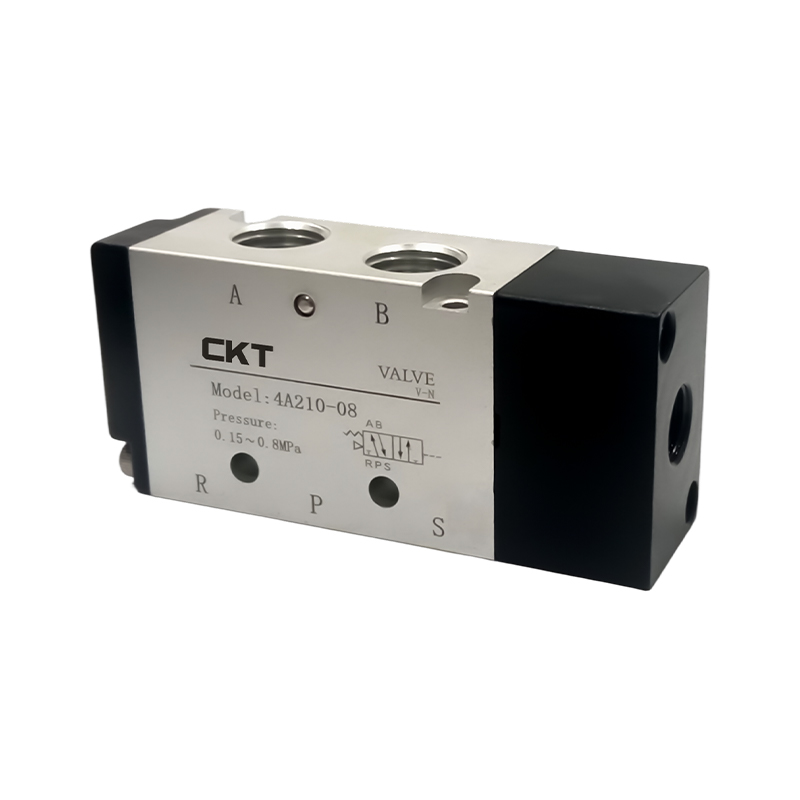
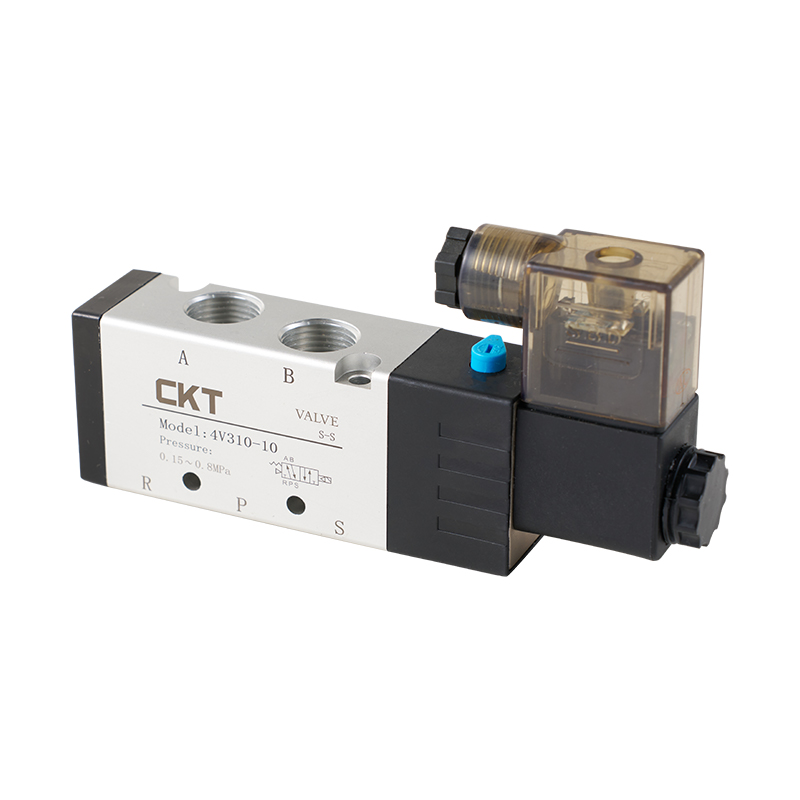 4V-serien pilotbetjent 5-vejs magnetventil med højt flow og hurtig respons 4V-serien tilbyder en glidende søjletætning for lav lækage og dynamisk respons med valgfri tre-positions centrale funktioner. Dens Cv-klassificeringer og hurtige aktivering gør den velegnet til præcis cylinderstyring. Se produkt →
Responstid er en anden afgørende faktor i højcyklusmaskiner. Magnetventiler i pneumatiske applikationer reagerer typisk inden for 5 til 20 millisekunder, afhængigt af spænding, spolewatt og intern strømningsvej. I enheder, der kører kontinuerligt med tre cyklusser i sekundet, ændrer forskellen mellem en 10 ms og en 25 ms responstid den tilgængelige arbejdscyklusmargen. Hvis mekanismens design blev beregnet til en kortere responstid, men ventilen er langsommere, når maskinen muligvis ikke den forventede gennemstrømning. Derfor anbefaler CKT at validere ventilrespons og flow sammen med cylinderdimensionering før køb.
| Parameter | Anbefalet rækkevidde | Hvorfor det betyder noget |
|---|---|---|
| CV faktor | 0,1 til 1,5 afhængig af aktuatorstørrelse | Definerer maksimalt flow og dermed maksimal hastighed |
| Responstid | 5 til 20 ms | Påvirker direkte cyklustiden for håndtering af udstyr |
| Spænding og watt | DC24V fælles; AC110/220V tilgængelig | Påvirker energiforbruget og spolens varmeopbygning |
| Beskyttelsesklasse | IP40 eller højere for renrum, IP65 for våde områder | Forhindrer uforudsigelige fejl i barske miljøer |
Installationskvaliteten påvirker også ventilens ydeevne. En løs elektrisk forbindelse eller en trækaflastningsfejl forårsager intermitterende spoledrift, som er notorisk svær at diagnosticere. På samme måde øger en manglende lyddæmper på udstødningsporten støjen og kan trække støv tilbage ind i ventilens indvendige fjederkammer, hvilket fremskynder slid på spole.
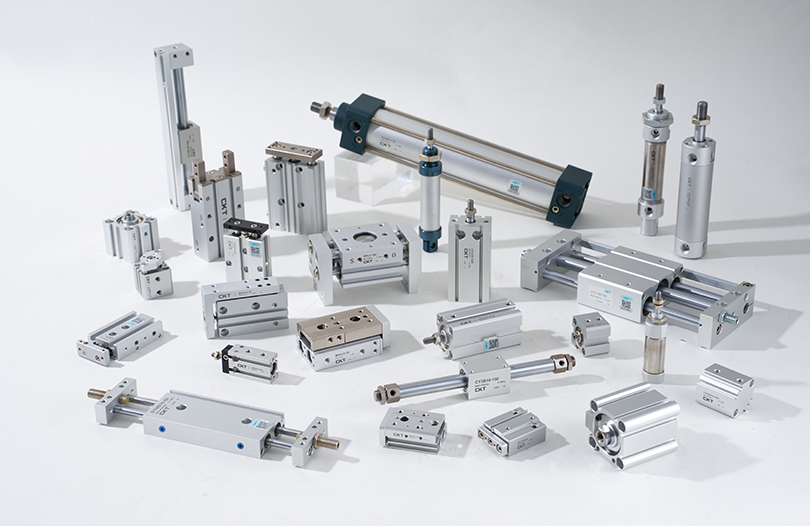
Aktivering: Luftcylindre for pålidelig bevægelse
Luftcylindre er den pneumatiske automatiserings arbejdsarm. Valget starter med borestørrelsen, som definerer den frembragte kraft. Kraften beregnes som arbejdstrykket ganget med stempelarealet. Ved 0,5 MPa genererer en 32 mm boringscylinder en kraft på omkring 402 N i skubberetningen. En cylinder med 50 mm boring producerer omkring 981 N ved samme tryk. Hvis belastningen er 600 N, kan en 32 mm boring ikke klare opgaven, selvom den teoretiske kraft synes tæt på; friktion, de-rating for høj hastighed og ventilflowtab reducerer alle den effektive kraft med 10 til 30 procent.
 SC Series Tie Rod Standard Cylinder med kompakt design og justerbar dæmpning Denne trækstangscylinder giver pålidelig kraftudgang på tværs af borestørrelser med stabil dæmpning og højtemperaturtætninger. Dens hastighedsområde og kompakte længde imødekommer forskellige slagkrav effektivt. Se produkt →
Slaglængden skal svare til bevægelsesafstanden, men slaget må aldrig overskride kravet unødigt. Jo længere slag, jo mere komprimeret luft forbruges pr. cyklus, og jo mere udsættes stangen for sidebelastning og risiko for knækning, især i trækstangsdesign. Luftcylinderproducenter giver generelt en maksimal tilladt stempelhastighed for hver borestørrelse. For eksempel kan standardcylindre fungere pålideligt ved hastigheder op til 500 mm/s, mens tyndlegemecylindre eller specielle styrestangscylindre kan have forskellige grænser. Overskridelse af den nominelle hastighed forårsager for tidligt slid på tætninger og kan skabe overdreven støddæmpningspåvirkning ved slutningen af slaget.
Cylindertyper og applikationspasning
Den grundlæggende skelnen er mellem standard trækstangscylindre, som er robuste og nemme at montere med flere positionsmuligheder; tynde cylindre, som passer ind i kompakte rum; og stangløse cylindre, som sparer plads ved bevægelser med lang slaglængde. Multiakse cylindre såsom CXS fungerer som kombinerede dobbeltcylindrede aktuatorer til kortere slaglængde pick-and-place enheder. Pneumatiske gribere, inklusive parallelle enheder og knast-type enheder, er specialiserede cylindre med to modstående kæber til delfastspænding.
- Standardcylindre som SC-serien giver det bredeste udvalg af monteringsmuligheder og er maskinbyggeriets arbejdshest.
- Tynde cylindre anbefales, når den lodrette plads er begrænset, men sidebelastningen er minimal.
- Stangløse cylindre vælges, når slaglængden overstiger to gange den tilgængelige plads til en konventionel cylinder.
- Gribere bruges i bil- og elektronikmontering til pålidelig delholder.
Polstring er et vigtigt udvælgelsespunkt. En cylinder, der smækker for enden af stød, absorberer det meste i den mekaniske struktur, hvilket forårsager komponenttræthed. Standardcylindre med justerbare stødpudeventiler gør det muligt for ingeniøren at blødgøre stødet ved slutningen af slaget. I en maskine, der kører med 60 cyklusser i minuttet, kan dæmpningskraften betyde forskellen mellem et vedligeholdelsesinterval målt i år versus måneder.
Vakuumautomatisering: Generering og påføring af vakuum til håndtering af dele
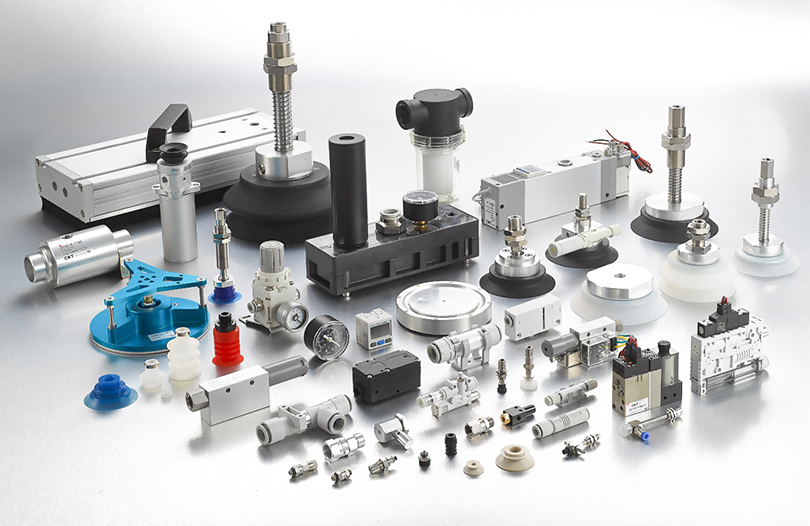
Vakuumkomponenter tjener en unik rolle på listen over pneumatisk automationsudstyr. I stedet for at skubbe dele løfter, holder og frigiver de dele ved hjælp af differenstryk. Standard vakuumgeneratorer er selvstændige enheder, der bruger en luftforsyning til at skabe vakuum ved hjælp af Venturi-effekten. De er kompakte, billige og pålidelige til små dele. Flertrins vakuumgeneratorer producerer højere vakuum og bruger mindre luft end enkelttrinsenheder, hvilket gør dem værdifulde til lukket kredsløbstransport eller håndtering af porøse materialer.
Valg af vakuumgenerator starter med det nødvendige vakuumniveau og sugeflow. Et vakuumniveau på -20 til -40 kPa er tilstrækkeligt til at holde flade, stive dele som metalplader eller glaspaneler. Porøse materialer såsom pap kan kun holde et delvist vakuum, hvilket kræver en højere sugestrøm på generatoren for at kompensere for lækage. En glat stiv overflade kan nå -80 kPa eller mere, men sugestrømmen skal kun være moderat. Den forkerte kombination af vakuumniveau og sugeflow fører til konstante relæstopfejl under drift.
Sugekopper spiller også en afgørende rolle. Bælgekopper passer til buede overflader, såsom fleksible emballageposer. Flade kopper er bedst til stive glatte overflader. Specielle svampekopper er designet til teksturerede eller ujævne overflader, hvor en almindelig kop ville lække. Berøringsfrie kopper er specificeret til følsomme materialer for at forhindre kontaktmærker. For operatører af pakkemaskiner resulterer valget af en kop, der ikke matcher overfladeprofilen, i svag holdekraft og hyppige tab af dele. CKTs CBLP-serie er for eksempel specifikt designet med flerfoldede bølgekopper til fleksible emballageposer.
Vakuumfiltre og kontraventiler er vigtige støttekomponenter. Filteret holder støv ude af vakuumgeneratoren, hvilket forlænger dens levetid. En vakuumregulator justerer vakuumniveauet for at beskytte tynde eller skrøbelige dele mod oversugning. En vakuumsikkerhedsventil kan øjeblikkeligt udløse vakuumet, når systemet lukkes ned, eller når en del overføres, hvilket forbedrer cyklushastigheden og forhindrer skader.
Matching af pneumatiske komponenter til almindelige automatiseringsopgaver
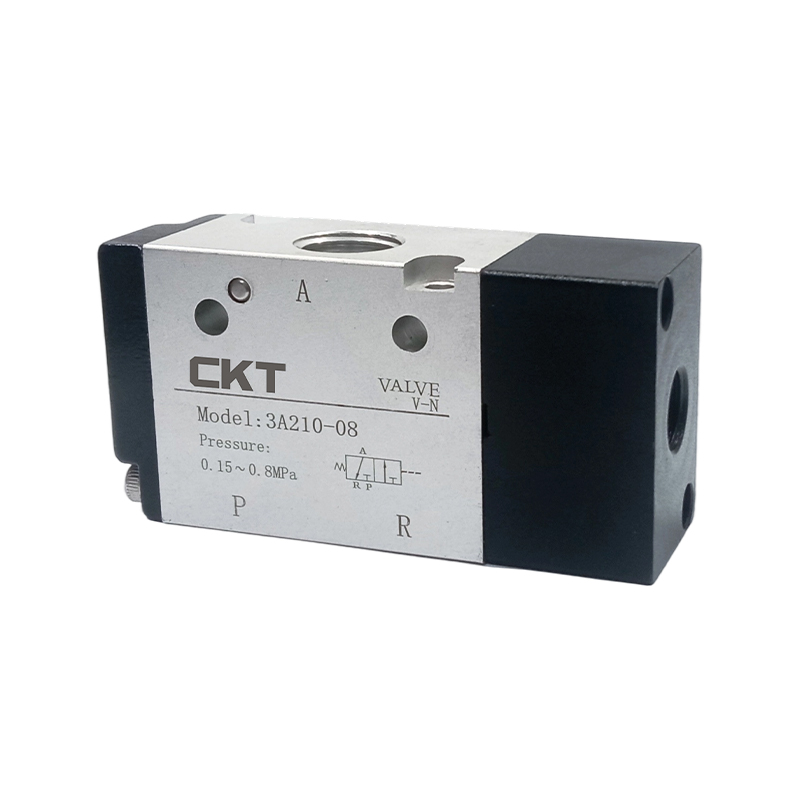
Ingeniørhold spørger ofte, om en standardcylinder er nok, eller om de har brug for en stangløs cylinder eller en servostyret aktuator. Svaret afhænger af maskinens cyklus og rammens fysiske begrænsninger. I en pakkelinje er en kompakt F.R.L. og en magnetventil med en simpel minicylinder fungerer måske bedre end en cylinder med stor boring, fordi den nødvendige slaglængde er kort, og pladsen er trang. I et sorterings- eller inspektionssystem kan en mekanisk ventil udløst af en aktuator bruges til at starte en sekvens, men en magnetventil forbundet til en PLC foretrækkes normalt af hensyn til fleksibiliteten.
| Ansøgning | Kernekomponenter | Valg fokus |
|---|---|---|
| Delplukning og placering | Gribere, vakuumgenerator, sugekopper | Nyttelast, overfladekontakt, responshastighed |
| Materiale formidling | Vakuumtransportør, flertrins ejektorer | Luftforbrug, vakuumflow, materialeporøsitet |
| Kasselukning og presning | Standard cylindre, F.R.L., 4-vejs ventiler | Kraft, slag, sidebelastningsmodstand |
| Højhastighedssortering | Kompakte ventiler, højfrekvente cylindre | Responstid, cycle rate, cushioning |
| Fastspænding og fastholdelse | Mekaniske ventiler, gribecylindre, luftfilter | Spændekraft, repeterbarhed, sikkerhed |
Vigtige tekniske parametre, der driver indkøbsbeslutninger
Beslutninger om indkøb af pneumatisk automationsudstyr bør aldrig tages på prisen alene. Adskillige tekniske parametre har en direkte indvirkning på livscyklusomkostninger, og forståelsen af dem hjælper med at undgå dårlige valg, der viser sig som vedligeholdelsesbyrde efter garantiens udløb.
Trykområde og driftspunkt
Standard pneumatiske komponenter er designet til at fungere inden for et trykområde på 0,1 til 0,8 MPa, med de fleste maskiner indstillet til 0,5 til 0,7 MPa. Hvis en regulator er indstillet til 0,5 MPa, skal komponenter udvise ensartet opførsel på det tidspunkt. En ventil vurderet til 0,05 til 1,0 MPa for pilottryk er ofte et praktisk valg til industrielle linjer, da den tolererer tryksvingninger på tværs af skifteskift. I vakuumsystemer er trykområdet i kPa mere relevant. Vakuumgeneratorer bør matches til systemets worst-case vakuumbehov.
Responstid og cyklushastighed
Højcyklusudstyr kræver en responstid, der understøtter målcyklushastigheden. For en maskine, der kører 40 cyklusser i minuttet, er den samlede cyklustid 1,5 sekunder. Ventilresponsen er muligvis kun 10 millisekunder, men hvis cylinderen tager 600 millisekunder at bevæge sig 150 mm, og maskinen har brug for en pause på 300 ms, efterlader regnestykket kun 590 millisekunder til de resterende bevægelser. Hvis komponentresponsen er langsommere end designet, har maskinen ingen buffer og vil fejle under spidsbelastning.
Luftforbrug og energieffektivitet
Energieffektivitet for pneumatiske systemer er ofte defineret af mængden af trykluft, der forbruges pr. cyklus. En cylinder med en længere slaglængde forbruger mere luft. En lækagerate på kun 1 mm i et armatur kan øge luftforbruget med tusindvis af liter om året. Måling af luftforbrug pr. maskincyklus er et overset, men effektivt værktøj til at reducere driftsomkostningerne. På fabrikker med tusindvis af cyklusser dagligt sparer valg af vellukkede komponenter og korrekt dimensionerede cylindre langt mere end besparelserne ved at bruge en billigere leverandør.
Levetid og slidhastighed
Pneumatiske ventiler er ofte vurderet i millioner af cyklusser. En magnetventil af høj kvalitet kan give 10 millioner cyklusser, mens en tungt belastet cylindertætning muligvis skal udskiftes efter 2 til 5 millioner slag. Miljøet er en nøglevariabel: Støvet, fugtig eller kemisk aggressiv luft forkorter komponenternes levetid drastisk. En simpel ændring af en filtreringsenhed eller et opgraderet tætningsmateriale kan tilføje tusindvis af timers driftstid.
Installations- og vedligeholdelsespraksis, der forhindrer nedetid
Korrekt installation har lige så stor indflydelse på levetiden som komponentkvaliteten. Det første trin er at verificere, at den komprimerede luft er tilstrækkeligt tørret og filtreret, før den kommer ind i maskinen. Rørledningen skal skylles, før der monteres pneumatisk tilbehør. Rester af snavs fra røret er den primære årsag til blokerede lyddæmpere og fastklæbende spoler. I overensstemmelse med typisk industriel vedligeholdelsespraksis skal luftfilterelementerne efterses for hver 4000 driftstimer eller hurtigere, hvis trykfaldet over filteret bliver mærkbart.
Forseglingskompatibilitet er et andet punkt, der overses. Temperaturen af den komprimerede luft og tilstedeværelsen af olietåge kan få gummitætninger til at svulme, krympe eller revne. Det er vigtigt at kontrollere, at tætningsmaterialet er kompatibelt med driftstemperaturområdet. Hos CKT er den interne produktionspraksis at teste tætninger under en 100 procent in-house montageproces, hvilket giver høj synlighed i, hvordan tætninger opfører sig under kontrollerede fremstillingsforhold.
Rutinemæssig vedligeholdelse bør omfatte kontrol af cylinderdæmpningsjusteringen, rengøring af udstødningslydpotter og kontrol af, at magnetkontakter ikke har ændret deres monteringsposition. På mange fabrikker er en simpel omplacering af omskiftningsforsinkelserne årsagen til, at maskinen taber et eller to slag i minuttet. Et akustisk lækagetjek ved hjælp af en sæbeopløsning eller en moderne ultralydsdetektor kan identificere utætheder i koblinger, som er den største enkeltkilde til spildt energi i pneumatiske anlæg.
Når cylinderpålidelighed bliver kritisk, kommer emnet cylinderinstallation og justering op. Forskydning mellem cylinderaksen og bevægelig last kan reducere den faktiske levetid til blot en brøkdel af den beregnede levetid. Forståelse de skjulte omkostninger ved forkert cylinderinstallation er vigtigere end at vælge den højeste prissatte cylinder.
FAQ
Hvordan vælger jeg det rigtige pneumatiske automationsudstyr til min maskine?
Start med at definere opgaven: flytte, gribe, trykke, løfte eller sortere. Definer belastningsvægt, slaglængde, påkrævet hastighed, tilgængeligt driftstryk, cyklushastighed og miljøforhold. Ud fra disse kriterier skal du beregne den nødvendige boring, vælge en magnetventil med tilstrækkelig Cv og vælge en F.R.L. størrelse for det samlede flow. Til vakuumhåndtering skal du vælge en generator, der giver det nødvendige vakuumniveau og sugeflow, og match derefter koptypen til delens overflade. Med denne sekvens vælges komponenter ud fra målbare maskinkrav frem for præference.
Hvorfor kører mit pneumatiske automatiseringsudstyr langsomt og upålideligt?
I de fleste tilfælde er årsagen en kombination af trykfald og utilstrækkeligt flow. En underdimensioneret F.R.L. eller et delvist tilstoppet filter er den største synder. En magnetventil, der er for lille, begrænser luftstrømmen til cylinderen og sænker slaghastigheden. Utætte fittings og slidte tætninger forårsager også et gradvist tryktab. Kontroller trykket ved cylinderindløbet og sammenlign det med trykket ved regulatorstationen; et fald på mere end 0,02 til 0,05 MPa er værd at undersøge.
Hvor ofte skal pneumatiske komponenter udskiftes i industrielle omgivelser?
Udskiftningsintervaller afhænger af cyklusantal, driftstryk, luftkvalitet og belastningsforhold. I højcyklusmaskiner inspiceres magnetventiler ofte efter 5 millioner cyklusser. Cylinderpakninger kan have brug for opmærksomhed efter 3 til 5 millioner cyklusser i kontinuerlig drift. Filtre kræver generelt elementudskiftning hver 4000 til 8000 timer, afhængigt af forurening. Den mest pålidelige tilgang er at spore cyklustællingen og udskifte nøglekomponenter ved slutningen af deres brugstid i stedet for at vente på en fuldstændig fejl.
Hvad er forskellen mellem enkelt- og flertrins vakuumgeneratorer?
Et-trins generatorer er kompakte og leverer moderat vakuum med enkelt designede indvendige dyser. De bruges almindeligvis til små dele i pick-and-place-applikationer. Flertrinsgeneratorer har flere dyser i serie eller parallelt, hvilket giver højere vakuum og mere sugeflow ved et lavere trykluftforbrug pr. vakuumenhed. Disse er specificeret til porøse materialer, længere sugeledninger eller applikationer, hvor flere kopper leveres som en gruppe.
Hvordan kan jeg reducere trykluftforbruget i et pneumatisk system uden at skære ydeevnen?
Reducer driftstrykket til det laveste acceptable niveau, da luftforbruget er proportionalt med det absolutte tryk. Vælg cylindre med den mindst nødvendige slaglængde. Brug vakuumgeneratorer med flertrinsdesign, hvor der er behov for højt vakuum. Eliminer lækager ved at vedligeholde koblinger og fittings. Tjek F.R.L. for trykfald og smøreapparatet for overskydende olieflow. I mange tilfælde kan blot udbedring af lækager reducere luftforbruget med 20 til 30 procent uden at ændre nogen procesparametre.