

Hvilke trykområder er kompatible med industrielle automatiseringskrav?
Industriel automationsapplikationer efterspørger pneumatiske vakuumgeneratorer med trykparametre skræddersyet til håndtering af opgaver, belastningskapaciteter og udstyrskonfigurationer. Kernetrykvakuumniveauet varierer typisk fra -60 kPa til -95 kPa (overtryk) med tre primære kategorier: lavt vakuum (-60 til -75 kPa) til lette, ikke-porøse emner (f.eks. plastikdele, elektroniske komponenter); mellemvakuum (-76 til -85 kPa) til generel håndtering (f.eks. metalplader, emballagematerialer); og højvakuum (-86 til -95 kPa) til tunge belastninger, porøse materialer eller højhastighedsoperationer (f.eks. karrosseripaneler til biler, papstabler). Forsyningstrykket (trykluftinput) er lige så kritisk - de fleste industrielle generatorer arbejder på 0,4-0,8 MPa (4-8 bar) forsyningstryk, med optimal ydeevne opnået ved 0,5-0,6 MPa, hvilket balancerer vakuumgenereringseffektivitet og energiforbrug. Disse trykområder stemmer overens med standard industrielle trykluftsystemer, hvilket sikrer problemfri integration i automationslinjer.
Hvordan matcher man trykparametre til håndteringsbelastning og arbejdsemnets egenskaber?
Valg af det rigtige tryk kræver præcis justering med emnevægt, materialeporøsitet og gribeoverfladeareal. Grundformlen for vakuumkraft (F) er F = P × A × K, hvor P er vakuumtrykket (kPa), A er sugekoparealet (m²), og K er sikkerhedsfaktoren (1,5-3,0 til industrielle applikationer). For eksempel kræver løft af en 50 kg metalplade med en 0,01 m² sugekop et minimumsvakuumtryk på (50×9,8)/(0,01×1,5) ≈ 32,7 kPa (overtryk), så en medium eller høj vakuumgenerator (-76 til -95 kPa) er velegnet. Porøse materialer (f.eks. træ, skum) kræver højere vakuumniveauer (-86 til -95 kPa) for at kompensere for luftlækage, mens ikke-porøse, lette emner (f.eks. printplader) kan bruge lavt vakuum (-60 til -75 kPa) for at undgå beskadigelse af emnet. Derudover drager højhastighedsautomatisering (cyklustid ≤2 sekunder) fordel af generatorer med hurtig trykopbygning (når målvakuum på ≤0,3 sekunder), som ofte korrelerer med medium til højt forsyningstryk (0,6-0,8 MPa).
Hvordan påvirker trykrelaterede præstationsmålinger automatiseringseffektiviteten?
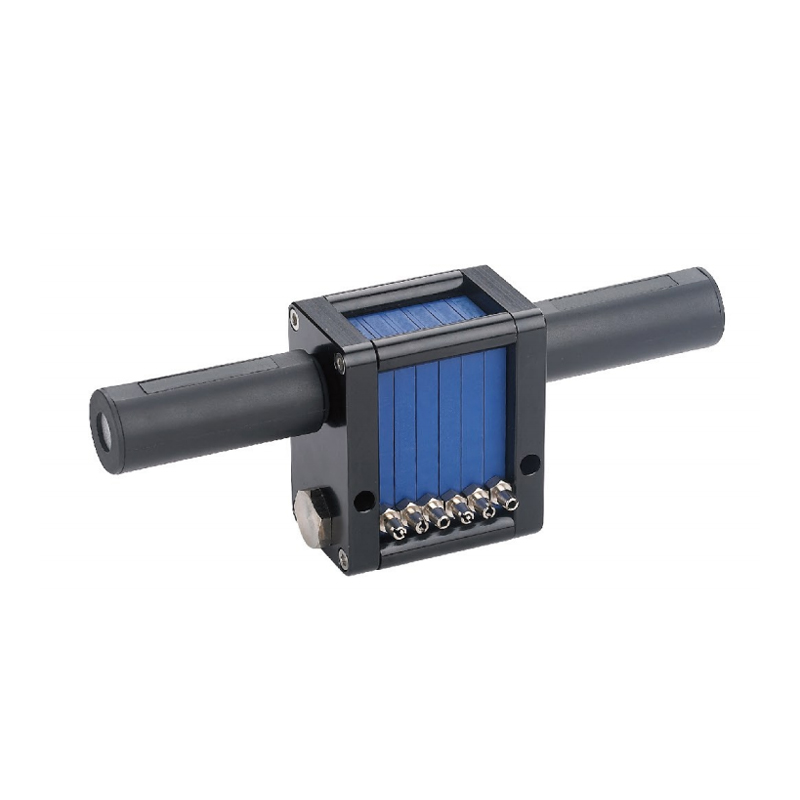
Trykegenskaberne ved pneumatiske vakuumgeneratorer direkte indflydelse på automatiseringslinjegennemstrømning, energieffektivitet og pålidelighed. Vakuumstrømningshastigheden (luftforbruget) stiger med forsyningstrykket – generatorer, der kører ved 0,6 MPa, forbruger typisk 10-30 L/min (ANR) pr. enhed, mens højere forsyningstryk (0,8 MPa) kan øge forbruget med 20-30 %, men reducerer trykopbygningstiden. Energieffektiviteten optimeres ved at tilpasse forsyningstrykket til det nødvendige vakuum: overdimensionering af forsyningstrykket (f.eks. ved at bruge 0,8 MPa til lavvakuumopgaver) spilder trykluft, hvilket øger driftsomkostningerne. Trykstabilitet (udsving ≤±2 kPa) sikrer ensartet gribekraft og forhindrer arbejdsemnets glidning i præcisionsautomatisering (f.eks. robotmontering). Derudover muliggør trykgenvindingstid (≤0,5 sekunder efter frigivelse) hurtige cyklustider, som er afgørende for produktionslinjer med store mængder (f.eks. emballering, sortering). Disse målinger bestemmer tilsammen, hvor godt generatoren integreres i automatiserede processer, balancerer hastighed, omkostninger og pålidelighed.
Hvilke industrielle automatiseringsscenarier kræver specifikke trykkonfigurationer?
Forskellige automatiseringsapplikationer kræver skræddersyede trykopsætninger for at imødekomme opgavespecifikke behov. I pick-and-place-robotsystemer til elektronikfremstilling håndterer lavvakuumgeneratorer (-60 til -75 kPa) med lavt forsyningstryk (0,4-0,5 MPa) skånsomt skrøbelige komponenter uden at forårsage skade. Transportbåndsbaserede sorteringssystemer til tunge pakker (20-50 kg) anvender mellemvakuumgeneratorer (-76 til -85 kPa) med 0,5-0,6 MPa forsyningstryk, hvilket sikrer stabilt greb under højhastighedsbevægelser. Samlebånd til biler (f.eks. løftedøre, skærme) er afhængige af højvakuumgeneratorer (-86 til -95 kPa) og 0,6-0,8 MPa forsyningstryk til at håndtere tunge, porøse eller uregelmæssigt formede emner. Emballageautomatisering (f.eks. vakuumforsegling, kartonformning) bruger medium til højt vakuum afhængigt af materiale - porøst pap kræver højt vakuum, mens plastfilm bruger medium vakuum. Til renrumsautomatisering (f.eks. halvlederfremstilling) forhindrer støjsvage lavtryksgeneratorer (-65 til -75 kPa) med filtreret luftindtag kontaminering, mens præcisionen bevares.
Hvilke sikkerheds- og overholdelsesstandarder vejleder ved valg af tryk?
Pneumatiske vakuumgeneratorer til industriel automation skal opfylde sikkerheds- og ydeevnestandarder relateret til trykdrift. Overholdelse af ISO 6431 (Pneumatic Fluid Power—Vacuum Generators) definerer trykmålingsmetoder, sikkerhedsmargener og ydeevnekriterier, herunder maksimalt tilladte tryksvingninger. OSHA og EU's maskinsikkerhedsstandarder (EN ISO 12100) kræver overtryksventiler for at forhindre overvakuum (under -95 kPa), som kan beskadige emner eller sugekopper. Trykovervågningssystemer (f.eks. vakuumafbrydere med ±1 kPa nøjagtighed) er obligatoriske for at detektere trykfald, der udløser nødstop, hvis gribekraften er utilstrækkelig. Derudover tilskynder energieffektivitetsstandarder (f.eks. ISO 14981) til optimering af forsyningstrykket for at reducere luftforbruget, i overensstemmelse med bæredygtighedsmål inden for industriel automatisering. Regelmæssig trykkalibrering (kvartalsvis eller efter 1.000 driftstimer) sikrer overholdelse af ydeevnespecifikationerne, forhindrer sikkerhedsrisici og produktionsnedetid.