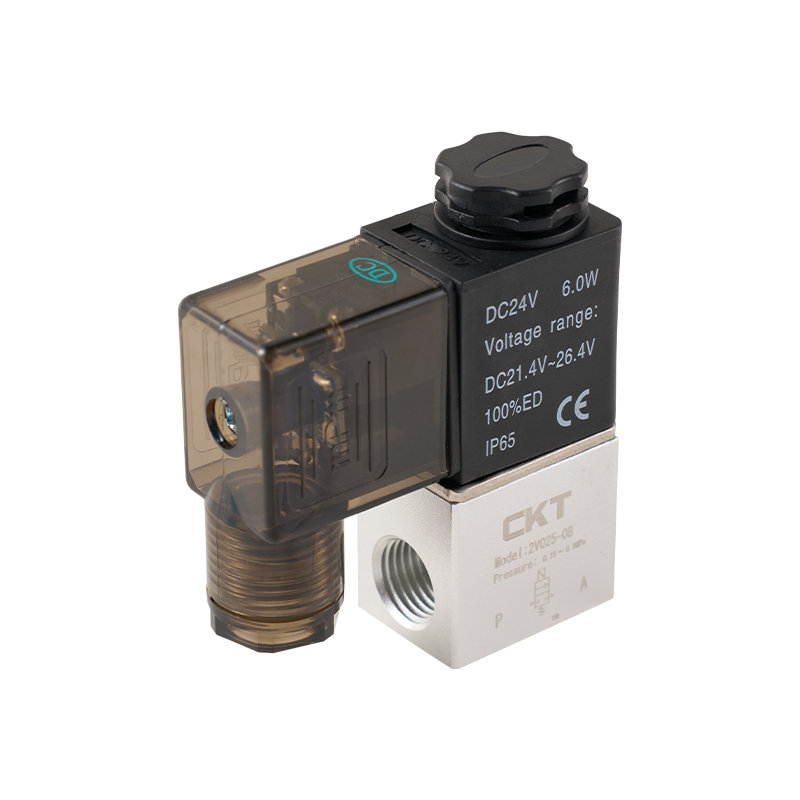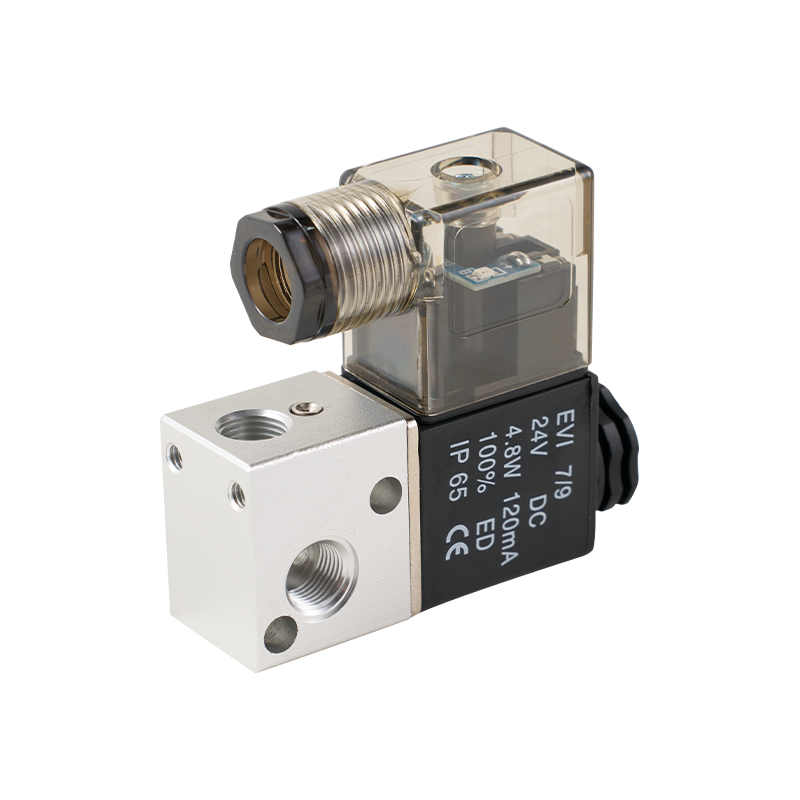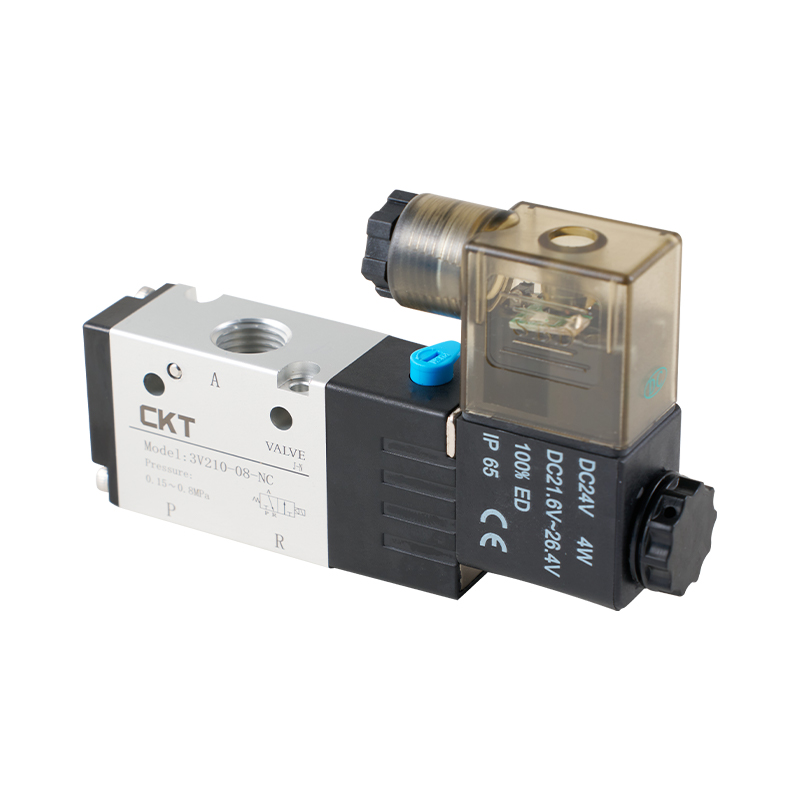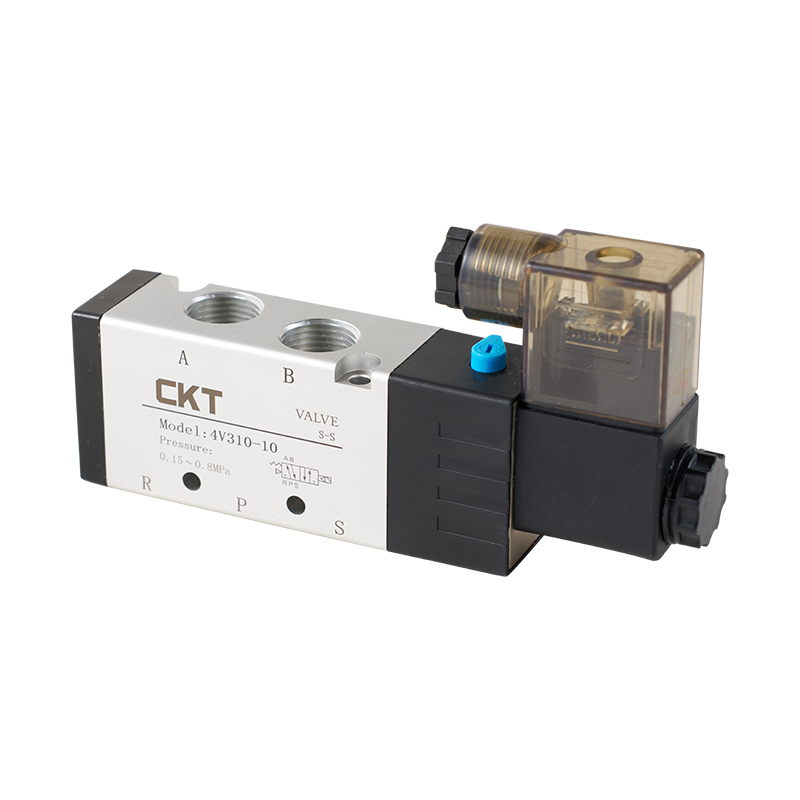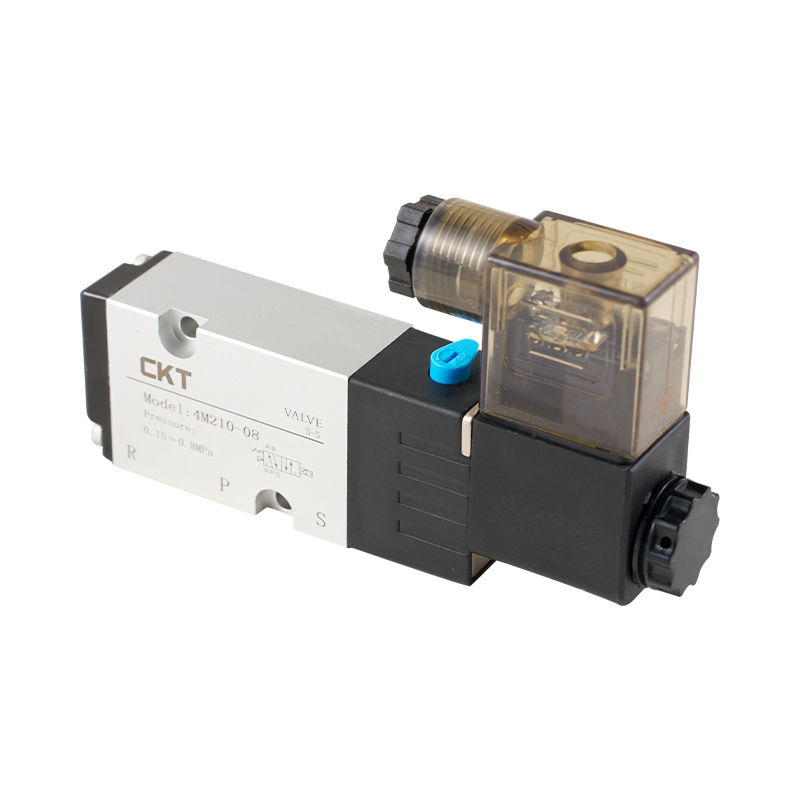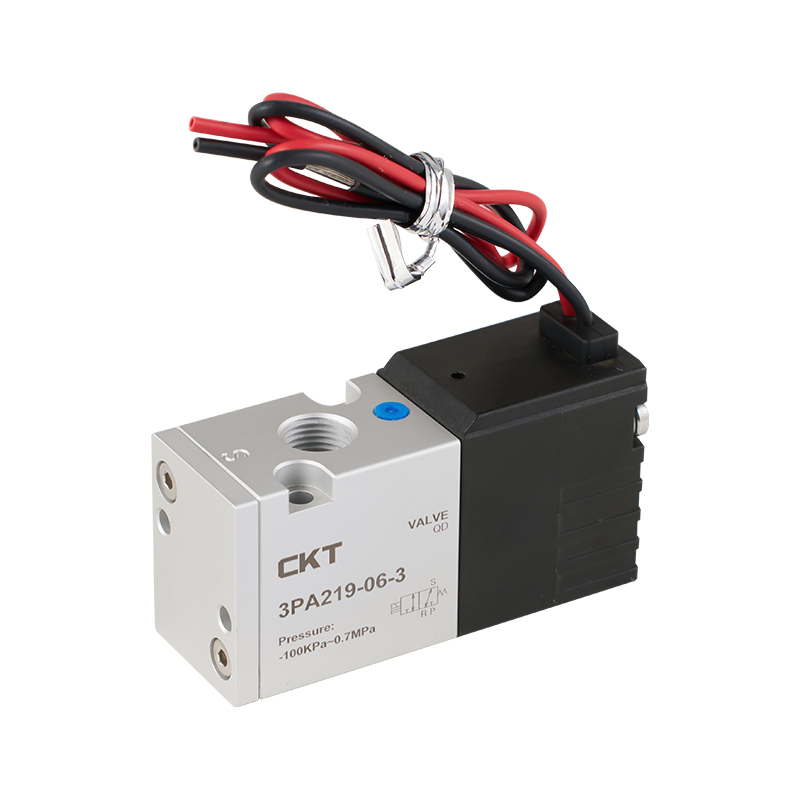


På industrielle områder som petrokemi, vandbehandling og energiproduktion, Procesventiler fungerer som "ventiler i blodkar", der regulerer hver strøm af væske. Industridata viser, at i et komplet industrielt produktionssystem kan antallet af procesventiler nå op på hundreder eller endda tusinder. Deres driftsstatus påvirker direkte produktionseffektiviteten (ventilfejl kan reducere produktionseffektiviteten med mere end 30 %) og sikkerheden (ca. 40 % af industrielle sikkerhedsuheld er relateret til ventillækage eller svigt). Men de fleste praktiserende læger opfatter dem stadig kun som "omskiftningsværktøjer", idet de ignorerer den komplekse tekniske logik og essentielle drift og vedligeholdelse bag dem. Denne artikel vil udførligt nedbryde kerneviden om procesventiler fra perspektiverne definition, typer, valg, installation, nødhåndtering og daglig inspektion, hvilket giver praktisk vejledning til industriel produktion.
I. Hvad er procesventiler helt præcist? Hvilken rolle spiller de i industrielle processer?
For virkelig at forstå procesventiler skal vi først bevæge os ud over den endimensionelle forståelse af "switches" og fortolke dem ud fra tre dimensioner: arbejdsprincip, kernefunktioner og industriel værdi. Fra en professionel definition er procesventiler væskekontrolenheder designet specielt til industriel processtyring. Sammenlignet med husholdningsventiler (såsom tapventiler) kan de ikke kun realisere den grundlæggende on-off-funktion, men også nøjagtigt regulere nøgleparametre såsom væskeflow, tryk og temperatur. De skal også tilpasse sig komplekse arbejdsforhold i industrielle scenarier, såsom høj temperatur, højt tryk, stærk korrosion og høj viskositet. Deres kernearbejdsmekanisme er at ændre det effektive tværsnitsareal af væskekanalen gennem bevægelsen af indre bevægelige komponenter (såsom ventilkerner, porte og kugler), og derved aktivt gribe ind i væsketransmissionsprocessen.
I industrielle processer spiller procesventiler "flere roller", og hver rolle påvirker direkte stabiliteten og sikkerheden i produktionen:
Præcis "Flow Regulator": Ved fremstilling af finkemikalier kræver syntesen af et bestemt farmaceutisk mellemprodukt streng kontrol af forholdet mellem to råmaterialer (f.eks. skal forholdet mellem råmateriale A og råmateriale B holdes på 1:2,5). På dette tidspunkt er der brug for to højpræcisions-procesventiler til at styre fødestrømmen af henholdsvis de to råmaterialer. Hvis ventilreguleringsnøjagtigheden er utilstrækkelig, kan selv en flowafvigelse på kun 5 % føre til utilstrækkelig reaktion og øget urenhedsproduktion, hvilket ikke kun påvirker produktets renhed (muligvis faldende fra 99,5 % til under 95 %), men også øger omkostningerne ved efterfølgende adskillelse og oprensning. Et andet eksempel er i saftkoncentrationsprocessen i fødevareindustrien; Procesventiler er nødvendige for at kontrollere strømmen af koncentreret juice for at sikre, at strømningshastigheden af den koncentrerede juice, der kommer ind i steriliseringsudstyret, er stabil. Dette undgår ufuldstændig sterilisering på grund af for høje strømningshastigheder eller lokal overophedning af udstyret og saftforringelse på grund af for langsomme strømningshastigheder.
Pålidelig "Safety Guardian": Ud over de almindelige sikkerhedsventiler er der flere "sikkerhedsmedlemmer" i Process Valve-familien. For eksempel i naturgastransmissionsrørledninger overvåger en "nødafspærringsventil" (en type procesventil) kontinuerligt rørledningens tryk og flow. Når et rørledningsbrud (pludselig trykfald) eller lækage (unormalt flow) detekteres, kan det automatisk lukke inden for 0,5 sekunder for at forhindre en stor mængde naturgaslækage i at forårsage en eksplosion. I kemiske virksomheders reaktorsystem er der også installeret en "overløbsventil". Når væskeniveauet af materialer i reaktoren overstiger den sikre højde, vil overløbsventilen automatisk åbne for at udlede overskydende materialer i en reservelagertank, hvilket undgår brand eller korrosionsulykker forårsaget af materialeoverløb.
Fleksibel "Process Switcher": Moderne industriel produktion kræver ofte "multi-product, multi-batch" fleksibel produktion, og procesventiler er kernekomponenterne til at realisere processkift. Tager man et billakeringsværksted som et eksempel, skal forskellige farver maling transporteres til sprøjtepistolen gennem det samme sæt rørledninger. På dette tidspunkt, gennem den koordinerede omskiftning af en gruppe af procesventiler, kan processen med at "gennemføre den røde malingsrørledning → rensning af rørledningen efter sprøjtning → skifte til at føre den blå malingsrørledning" realiseres. Der er ikke behov for at lægge separate rørledninger for hver farve, hvilket i høj grad reducerer udstyrsomkostninger og værkstedspladsbesættelse. I destillationstårnsystemet af petrokemikalier kan forskellige fraktioner såsom benzin, diesel og petroleum uddestilleret henholdsvis indføres i tilsvarende lagertanke ved at skifte forskellige procesventiler, hvilket realiserer kontinuerlig og automatiseret produktion.
II. Hvad er de almindelige typer procesventiler? Hvad er forskellene i deres anvendelige scenarier?
Klassificeringen af procesventiltyper er ikke "vilkårlig", men er designet baseret på forskellige krav til væskestyring i industrielle scenarier (såsom omskiftningshastighed, reguleringsnøjagtighed, tætningskrav og tilpasningsevne til arbejdsforhold). Almindelige typer omfatter ikke kun skydeventiler, kugleventiler, kugleventiler og sikkerhedsventiler, men også butterflyventiler, kontraventiler, membranventiler osv. Hver type har sit unikke strukturelle design og "eksklusive" anvendelsesscenarier. Blinde blanding og matchning af dem kan nemt føre til udstyrsfejl.
1. Portventiler: Hvorfor bruges de ofte i "Fuldt lukkede" eller "Fuldt åbne" scenarier?
Det strukturelle design af gateventiler bestemmer deres "styrker" og "svagheder". Deres kernekomponenter inkluderer en port (normalt rektangulær eller kileformet), en ventilstamme og et ventilsæde. Under drift driver rotationen af ventilspindlen porten til at løfte lodret. Når porten er helt løftet, kan væske strømme uhindret langs en lige kanal med en ekstremt lav strømningsmodstandskoefficient (normalt mindre end 0,1), meget lavere end andre typer ventiler. Når lågen er helt sænket, passer den tæt til ventilsædet for at opnå tætning.
Med hensyn til anvendelige scenarier er de "fordelagtige felter" af gateventiler koncentreret i rørledninger med stor diameter, der skal opretholde on-off status i lang tid og ikke har nogen krav til flowregulering:
Hovedvandledninger i vandværker: Diameteren af hovedrørledningen til vandforsyning fra byvandsværk til byområde er normalt mere end 1 meter, og den skal levere vand 24 timer i døgnet. Den lave strømningsmodstandsegenskab ved skydeventiler kan reducere energiforbruget af vandpumper (hvis strømningsmodstanden er for stor, skal vandpumpen udføre yderligere arbejde for at opretholde vandtrykket). Samtidig er der i den langsigtede fuldt åbne tilstand ingen relativ friktion mellem porten og ventilsædet, og levetiden kan nå mere end 10 år.
Dampsamlerør i store kraftværker: I termiske kraftværker distribueres højtemperatur- og højtryksdamp (temperatur op til 540°C, tryk op til 16MPa) genereret af kedler til forskellige turbiner gennem dampsamlerør. Diameteren af damprør er normalt 0,8-1,5 meter og skal forblive helt åbne i lang tid. Højtemperatur- og højtryksmodstanden (ventilhusmateriale er for det meste chrom-molybdænlegeret stål) og fordelene med lav strømningsmodstand ved skydeventiler er perfekt tilpasset dette scenarie.
Men "svaghederne" ved skydeventiler er også meget indlysende: For det første, ved regulering af flowet, hvis porten er i en halvåben tilstand, vil væsken forårsage stærk "drosselerosion" på portens tætningsflade (flowhastigheden kan være 3-5 gange den i fuldt åben tilstand), hvilket vil forårsage slid på tætningsfladen i en kort periode og føre til lækage. For det andet, hvis partikelformige urenheder (såsom svejseslagge efterladt under rørledningssvejsning og sediment i væsken) trænger ind mellem porten og ventilsædet, kan porten ikke lukkes helt, hvilket påvirker tætningseffekten. Derfor må skydeventiler ikke anvendes i scenarier, der kræver hyppig flowregulering (såsom reaktortilførsel i den kemiske industri) eller scenarier, hvor væsken har et højt faststofindhold (såsom tailingstransport i miner).
2. Kugleventiler: Hvorfor er de det første valg i scenarier for hurtig skift?
Det strukturelle design af kugleventiler fokuserer på "hastighed og tætning." Deres ventilkerne er en kugle med et hul i midten (huldiameteren er den samme som eller lidt mindre end rørledningens indre diameter). Tætningssæder (for det meste lavet af polytetrafluorethylen eller metal) er installeret på begge sider af kuglen. Under drift driver ventilspindelen kuglen til at rotere. Når kuglehullet er på linje med rørledningens akse, er ventilen helt åben; efter at have roteret 90°, blokerer kuglen fuldstændigt rørledningen, og ventilen er helt lukket.
Denne struktur giver kugleventiler tre kernefordele, hvilket gør dem til det "første valg" i scenarier med hurtig omskiftning:
Ekstremt hurtig koblingshastighed: Traditionelle skydeventiler kræver, at ventilspindlen drejes flere gange for at åbne eller lukke (f.eks. skal en skydeventil med en diameter på 100 mm drejes 10-15 gange), mens kugleventiler kun behøver at rotere 90° (ca. 1-2 sekunder for manuel betjening og kan reduceres til en effektiv nøddrift på 5 sekunder), hvilket kan reduceres til inden for 0 sekunder ved elektrisk ulykke. scenarier. For eksempel, i udløbsrørledningen til en olielagertank, hvis unormalt væskeniveaufald (mulig lækage) af lagertanken detekteres, kan den elektriske kugleventil lukke øjeblikkeligt for at undgå en stor mængde råolielækage. I LNG-transmissionsrørledninger (flydende naturgas) sikrer kugleventilernes hurtige koblingskarakteristik, at når systemtrykket svinger, kan væsken afbrydes rettidigt for at forhindre væskelækage ved lav temperatur fra fryseudstyr eller personale.
Fremragende tætningsydelse: Der er en linjekontakttætning mellem kuglen og tætningssædet (overfladekontakt for nogle højtrykskugleventiler), og tætningssædematerialet har god elasticitet og slidstyrke, som effektivt kan tilpasse sig ændringer i væsketrykket. Selv under lavtryksarbejdsforhold (f.eks. 0,1 MPa) kan "nul lækage" opnås. Derfor bruges kugleventiler i vid udstrækning i scenarier med høje tætningskrav, såsom opløsningsmiddeltransmissionsrørledninger i den kemiske industri (opløsningsmidler er for det meste brandfarlige, eksplosive eller giftige stoffer, og lækage kan forårsage sikkerhedsulykker) og transmissionsrørledninger til flydende medicin i den farmaceutiske industri (flydende medicin kræver høj renhed, og eksterne urenheder må ikke trænge ind eller flydende medicin).
Stærk kontamineringsmodstand: Boldens overflade er glat og har en "selvrensende" effekt under rotation. Fine partikelformige urenheder i væsken er ikke lette at klæbe til boldens overflade. Derfor, i scenarier, hvor væsken indeholder en lille mængde urenheder (såsom bygastransmission, som kan indeholde sporstøv), er fejlraten for kugleventiler meget lavere end for skydeventiler.
Kugleventiler har dog også deres begrænsninger: almindelige kugleventiler (såsom flydende kugleventiler) har lav reguleringsnøjagtighed. Hvis det bruges i scenarier, der kræver præcis flowkontrol (såsom laboratoriereaktionsanordninger), vil der forekomme store flowudsving. Selvom justerbare kugleventiler (såsom V-port kugleventiler) kan realisere flowregulering, har de høje omkostninger og er ikke egnede til væsker med høj viskositet (såsom asfalt og sirup), fordi væsker med høj viskositet vil klæbe til overfladen af bolden, hvilket påvirker ventilens omskiftningsfleksibilitet.
3. Globeventiler: Hvilke fordele har de i flowreguleringsscenarier?
Det strukturelle design af globeventiler fokuserer på "præcis regulering." Deres ventilkerne er skiveformet (eller nåleformet), og ventilsædet er ringformet. Under drift driver ventilspindelen ventilkernen til at bevæge sig op og ned langs ventilsædets akse, hvilket ændrer mellemrummet mellem ventilkernen og ventilsædet for at regulere væskestrømmen. Sammenlignet med kugleventiler og skydeventiler er strømningskanalen for kugleventiler "Z"-formet, og strømningsmodstanden er relativt stor, når den er helt åben. Denne "ulempe" bliver imidlertid en "fordel" for præcis regulering - når væsken strømmer i den "Z"-formede strømningskanal, ændres strømningshastigheden mere stabilt, hvilket er bekvemt til at kontrollere strømmen gennem den lille bevægelse af ventilkernen.
Den præcise reguleringsfordel ved globeventiler afspejles fuldt ud i følgende scenarier:
Foderkontrol af kemiske reaktorer: Ved syntesen af et bestemt polymermateriale skal en initiator (såsom peroxid) langsomt tilsættes til reaktoren. Mængden af tilsat initiator skal være strengt kontrolleret mellem 0,1% og 0,5% af det samlede materiale, og tilsætningshastigheden skal være ensartet (for hurtig tilsætning vil forårsage voldsomme reaktioner og pludselig temperaturstigning; for langsom tilsætning vil forlænge reaktionstiden). På dette tidspunkt kan flowhastigheden af initiatoren kontrolleres inden for intervallet 0,5-1 L/h for at sikre stabil reaktion gennem den let løftning af kugleventilkernen (f.eks. et løfteområde på 0,1 mm).
Præcisionsvæskesystemer i laboratorier: I miljøovervågningslaboratorier er det nødvendigt nøjagtigt at transportere sporreagenser (såsom standardopløsninger med en koncentration på 0,01 mol/L) til detektionsinstrumenter gennem væskesystemer. På dette tidspunkt kan reguleringsnøjagtigheden af globeventiler nå ±0,01L/h, meget højere end kugleventilernes (±0,1L/h), hvilket effektivt kan sikre nøjagtigheden af detektionsdata.
Temperaturregulering i varmeanlæg: I centralvarmeanlægget i store kontorbygninger er der installeret en lille kugleventil ved radiatorens vandindtag i hvert rum. Ved at justere åbningsgraden af kugleventilen (f.eks. åbning 1/4 eller 1/2), kan strømningshastigheden af varmt vand, der kommer ind i radiatoren, kontrolleres, og derved justere rumtemperaturen (fra 18°C til 25°C) for at imødekomme temperaturbehovene i forskellige områder.
Ulempen med "høj strømningsmodstand" ved kugleventiler begrænser dog også deres anvendelsesområde: i rørledninger med stor strømning (såsom kølevandsrørledninger med en diameter på mere end 200 mm), hvis der anvendes kugleventiler, vil rørledningens tryktab være for stort (når muligvis mere end 0,5 MPa). Yderligere vandpumpeeffekt er påkrævet for at opretholde strømningshastigheden, hvilket resulterer i energispild. Samtidig er der overfladekontakt mellem ventilkernen og ventilsædet på kugleventiler, som er tilbøjelig til at blive slidt efter længere tids brug. Tætningsdelene (såsom ventilkernetætninger) skal udskiftes regelmæssigt, hvilket resulterer i relativt høje vedligeholdelsesomkostninger.
4. Sikkerhedsventiler: Industrielle systemers "sikkerhedsbarriere" – hvad er deres arbejdsprincip?
Sikkerhedsventiler er den "specialiserede sikkerheds"-type blandt procesventiler. Deres designformål er at forhindre industrielle systemer i at eksplodere, briste og andre ulykker på grund af tryk, der overstiger det tilladte område. Derfor har deres arbejdsprincip to karakteristika: "automatik" og "pålidelighed." Kernekomponenterne i sikkerhedsventiler omfatter en ventilkerne, et ventilsæde, en fjeder (eller vægt) og en justeringsmøtrik. Den grundlæggende arbejdsproces er som følger: under normale arbejdsforhold presser trykket fra fjederen (eller vægten) ventilkernen tæt på ventilsædet, og ventilen lukkes. Når systemtrykket overstiger den forudindstillede værdi (dvs. sikkerhedsventilens "indstillede tryk"), overvinder væsketrykket trykket fra fjederen (eller vægten) for at løfte ventilkernen, og ventilen åbner for at udlede overskydende væske gennem udløbsporten. Når systemtrykket falder til "genindsættelsestrykket" (normalt 5%-10% lavere end det indstillede tryk), presser fjederens (eller vægten) trykket ventilkernen tilbage til ventilsædet igen, ventilen lukker, og systemet vender tilbage til normal drift.
I henhold til forskellige kørselsmetoder kan sikkerhedsventiler opdeles i fjedertype, vægttype, pilottype osv., og forskellige typer har forskellige anvendelige scenarier:
Fjeder-type sikkerhedsventiler: De har en enkel struktur, lille størrelse og er nemme at installere. De er velegnede til de fleste industrielle scenarier (såsom kedler, trykbeholdere og trykrørledninger). For eksempel i dampkedler er det indstillede tryk for sikkerhedsventiler af fjedertype normalt indstillet til 1,05-1,1 gange kedlens nominelle tryk (f.eks. for en kedel med et nominelt tryk på 10 MPa, indstilles det indstillede tryk til 10,5 MPa). Når damptrykket i kedlen overstiger 10,5 MPa, åbner sikkerhedsventilen automatisk for at udløse trykket, hvilket forhindrer kedlen i at eksplodere på grund af overtryk.
Sikkerhedsventiler af vægttype: De realiserer tætning gennem vægtens tyngdekraft, har høj trykreguleringsnøjagtighed, men er store i størrelse og har strenge krav til installationsvinkel (skal installeres lodret). De bruges hovedsageligt til fast udstyr (såsom store lagertanke og reaktorer). For eksempel er der på toppen af en olielagertank installeret en sikkerhedsventil af vægttypen. Når trykket i lagertanken stiger på grund af materialets fordampning og overstiger det indstillede tryk, åbner sikkerhedsventilen for at udlede den flygtige gas til atmosfæren (eller et genvindingssystem), hvilket forhindrer lagertanken i at deformere.
Pilot-type sikkerhedsventiler: De består af en hovedventil og en pilotventil. Pilotventilen er ansvarlig for overvågning af systemtrykket, og hovedventilen er ansvarlig for trykaflastning. De har karakteristika af følsom handling og god tætningsevne og er velegnede til højtryks- og storstrømsscenarier (såsom store naturgasrørledninger og hoveddamprørledninger i termiske kraftværker). For eksempel i langdistance-naturgasrørledninger er det indstillede tryk for sikkerhedsventilen af pilottypen indstillet til 1,08 gange rørledningens designtryk. Når rørledningstrykket stiger unormalt, åbner pilotventilen først, og hovedventilen skubbes for at åbne gennem kontrololiekredsløbet (eller gaskredsløbet) for at opnå hurtig trykaflastning.
Det skal bemærkes, at sikkerhedsventilernes "indstillede tryk" skal kalibreres professionelt og regelmæssigt verificeres (mindst en gang om året). Hvis det indstillede tryk er for højt, vil det miste sin sikkerhedsbeskyttelsesfunktion; hvis det indstillede tryk er for lavt, vil det få sikkerhedsventilen til at åbne ofte, hvilket resulterer i væskespild og slid på udstyr.
III. Hvordan vedligeholdes procesventiler korrekt? Hvilke vedligeholdelsesdetaljer kan forlænge deres levetid?
Procesventilernes levetid afhænger ikke kun af produktkvaliteten, men også af "forfinelsen" af den daglige vedligeholdelse. Ifølge statistikker over vedligeholdelsesdata for industriudstyr kan levetiden for procesventiler med god daglig vedligeholdelse forlænges med 30%-50%, og fejlraten kan reduceres med mere end 60%. Mange virksomheder har dog misforståelsen om at "værdsætte vedligeholdelse frem for forebyggelse" i vedligeholdelsesprocessen. De udfører kun vedligeholdelse, når ventilen har problemer såsom lækage eller blokering, hvilket ikke kun øger vedligeholdelsesomkostningerne, men også forstyrrer produktionsplanerne. Nedenfor beskriver vi de vigtigste vedligeholdelsespunkter for procesventiler fra tre kernedimensioner: rengøring, smøring og lækagedetektion.
1. Regelmæssig rengøring: Hvorfor skal urenheder forhindres i at "skadelige" ventiler?
Industrielle væsker indeholder ofte forskellige urenheder, såsom sediment i olie, suspenderede faste stoffer i spildevand, belægninger i damp og faste partikler i kemiske råmaterialer. Hvis disse urenheder akkumuleres inde i ventilen i lang tid, vil de forårsage "progressiv skade" på ventilkomponenter:
Slidende tætningsoverflader: Urenhedspartikler kan indlejres i tætningsoverfladerne på ventilkernen og sædet, hvilket forårsager ridser og huller, der beskadiger tætningsevnen og fører til lækage. For eksempel strømmer sandpartikler i slammet med væsken i et spildevandsrensningsanlægs slamtransportrørledning og eroderer kontinuerligt portens tætningsflade på portventilen. Uden rettidig rengøring vil portventilens tætning svigte inden for 3-6 måneder, hvilket resulterer i lækage.
Fastklemte bevægelige komponenter: Urenheder akkumuleres i de bevægelige mellemrum i ventilspindlen og kernen, hvilket gør det vanskeligt for ventilspindlen at løfte eller for kernen at rotere. I alvorlige tilfælde kan ventilen sidde fast og ude af stand til at åbne eller lukke normalt. For eksempel, i gylletransportrørledningen i den kemiske industri, klæber faste partikler i gyllen til mellemrummet mellem ventilstammen og en kugleventils krop. Uden regelmæssig rengøring kan ventilstammen ikke drive kuglen til at rotere, hvilket gør ventilen ubrugelig.
Tilstopning af flowkanaler: For ventiler med lille diameter (f.eks. kugleventiler med en diameter på mindre end 15 mm), kan urenhedspartikler i væsken blokere mellemrummet mellem ventilkernen og sædet, hvilket forhindrer ventilen i at regulere flowet normalt. I laboratorie-reagenstransportrørledninger kan små urenheder i reagenser for eksempel blokere kernegabet i globeventilerne, hvilket forårsager et pludseligt fald i reagensflowet og forstyrrer eksperimenter.
Differentierede rengøringsmetoder er nødvendige for forskellige scenarier:
Scenarier med højt indhold af urenheder (f.eks. transport af mineaffald, spildevandsbehandling): Installer et "Y-type filter" eller "kurvfilter" før ventilindløbet. Filterskærmens åbning skal vælges baseret på størrelsen af urenhedspartikler (normalt 0,1-1 mm). Rengør filteret en gang om ugen (åbn filterafløbet for at udlede urenheder), og adskil filteret for at rense skærmen en gang om måneden (skyl med højtryksvand eller opblød i kemiske rengøringsmidler). Adskil desuden ventilen hver 3. måned for grundigt at rengøre komponenter såsom kerne, sæde og spindel: for metalkomponenter, brug en stålbørste (eller sandpapir) til at fjerne overfladeurenheder og rust, og rengør derefter med et neutralt rengøringsmiddel (f.eks. fortyndet opvaskemiddel); for ikke-metalliske komponenter (f.eks. PTFE-tætninger), tørres af med en blød klud for at undgå at ridse overfladen med hårdt værktøj.
Scenarier med rene væsker (f.eks. damp, rent vand, naturgas): Hyppig adskillelse af ventilen er unødvendig, men den udvendige overflade af ventilen skal rengøres hver 6. måned (blæs støv af med trykluft, og tør ventilhuset af med en fugtig klud). Kontroller regelmæssigt, om ventilens udstødningsport (f.eks. udstødningsporten på en sikkerhedsventil) er blokeret; hvis det er tilfældet, skal du fjerne tilstopningen med en tynd tråd (eller en dedikeret rensestift).
2. Vedligeholdelse af smøring: Hvilke komponenter kræver regelmæssig smøring?
Bevægelige komponenter af Procesventiler (f.eks. ventilstammer, lejer, gear transmissionsmekanismer) genererer friktion under drift. Uden smøring accelererer komponentslid, driftsmodstanden øges, og der kan endda forekomme "fastfald". Derfor er kernen i smørevedligeholdelse "at vælge det rigtige smøremiddel, identificere de rigtige smørepunkter og kontrollere smørecyklussen."
(1) Identifikation af komponenter, der kræver smøring
Ventilspindel: Ventilstammen er en nøglekomponent, der forbinder kernen og betjeningsmekanismen. Dens overflade har normalt gevind (til at forbinde til kernen) eller en glat overflade (til at matche med pakdåsen). Under ventildrift gnider stammen mod pakningen i pakdåsen. Uden smøring accelererer sliddet på pakningen, hvilket fører til ekstern lækage. Derudover, hvis spindelgevindene ruster på grund af friktion, bliver det vanskeligt at løfte spindlen, hvilket påvirker ventilens funktion.
Lejer: Ventiler med stor diameter (f.eks. skydeventiler og kugleventiler med en diameter på over 300 mm) er udstyret med lejer (for det meste rulle- eller glidelejer) mellem spindlen og kroppen for at reducere rotationsmodstanden. Under drift opstår der friktion mellem lejets indre/ydre ringe og rulleelementerne (eller glideflader). Utilstrækkelig smøring forårsager overophedning og slid på lejet, og i alvorlige tilfælde "lejetilfælde", som deaktiverer ventilen.
Geartransmissionsmekanismer: Elektriske eller pneumatiske ventilaktuatorer inkluderer typisk geartransmissionsmekanismer (f.eks. cylindriske tandhjul, vinkelgear) til at overføre kraft fra motoren eller cylinderen til ventilstammen. Uden smøring ved gearets indgrebspunkter accelererer tandoverfladeslid, hvilket fører til "tandlimning" (metaloverfladeadhæsion ved høje temperaturer) eller "tandskavning", hvilket forringer kraftoverførselseffektiviteten og kan forårsage aktuatorfejl.
(2) Hvordan vælger man det rigtige smøremiddel?
Valg af smøremiddel skal stemme overens med ventilens driftsbetingelser (temperatur, tryk, væskeegenskaber) og komponentmaterialer. Der er betydelige forskelle mellem smøremiddeltyper for forskellige scenarier:
Højtemperaturforhold (temperatur > 200°C, f.eks. damprørledninger, højtemperaturvarmeolierørledninger): Højtemperaturbestandige smøremidler såsom molybdændisulfidfedt (modstandsdygtig over for temperaturer op til 350°C) og calciumsulfonatkompleksfedt (modstandsdygtig til 250°C) er påkrævet til 250°C. Disse smøremidler nedbrydes eller løber ikke af ved høje temperaturer og danner en stabil smørefilm på komponentoverflader. F.eks. bør spindel og lejer på skydeventiler i dampsamlerør belægges med molybdændisulfidfedt for at forhindre smøremiddelsvigt ved høje temperaturer.
Lavtemperaturforhold (temperatur < -20°C, f.eks. LNG-rørledninger, lavtemperatur-ethylenglycolrørledninger): Smøremidler med lavt frysepunkt, såsom PTFE-baseret fedt (frysepunkt < -60°C) og silikonebaseret fedt (frysepunkt < -40,C) er nødvendige Almindelige smøremidler størkner og mister smøreevne ved lave temperaturer, mens disse smøremidler bevarer en god flydeevne. For eksempel bør spindel og tætningssæde på kugleventiler i LNG-transportrørledninger være belagt med PTFE-baseret fedt for at sikre normal ventildrift ved lave temperaturer.
Ætsende forhold (væsker er syrer, alkalier eller saltopløsninger, f.eks. syrebaserede transportrørledninger i den kemiske industri): Korrosionsbestandige smøremidler såsom fluorcarbonfedt (resistent over for stærke syrer og baser) og PEEK (polyetheretherketon)-baseret fedt (resistent over for kemisk korrosion) er påkrævet. Disse smøremidler modstår væskeerosion, forhindrer kemiske reaktioner mellem smøremidlet og væsken og beskytter komponentoverflader mod korrosion. F.eks. skal stammen på kugleventiler i saltsyretransportrørledninger være belagt med fluorcarbonfedt for at forhindre korrosion af stammen på grund af saltsyredampe og beskadigelse af smørefilmen.
Normale forhold (temperatur -20°C til 200°C, væsker er vand, luft eller almindelige olieprodukter, f.eks. postevandsrørledninger, hydrauliske olierørledninger): Smøremidler til generelle formål, såsom lithiumbaseret fedt (velegnet til temperaturer -20°C til 120°C) og egnet til temperaturer på calcium til fedt -10°C 60°C) kan anvendes. Disse smøremidler er omkostningseffektive og opfylder smørebehovene ved de fleste normale arbejdsforhold.
(3) Smørecyklusser og betjeningsmetoder
Smørecyklussen bestemmes af ventilens brugsfrekvens og sværhedsgraden af driftsforholdene. Princippet om "kortere cyklusser for højfrekvent brug og barske forhold" gælder generelt:
Højfrekvente ventiler (f.eks. kugleventiler og kugleventiler skiftes mere end 5 gange i timen): Smør spindlen og lejerne en gang om måneden og geartransmissionsmekanismen en gang hver anden måned.
Mellemfrekvente ventiler (f.eks. skydeventiler og kontraventiler skiftes ca. 10 gange om dagen): Smør spindlen og lejerne en gang hver 3. måned og geartransmissionsmekanismen en gang hver 6. måned.
Lavfrekvente ventiler (f.eks. sikkerhedsventiler og overløbsventiler skiftes 1-2 gange om måneden): Smør spindlen og lejerne en gang hver 6. måned og geartransmissionsmekanismen en gang om året.
Ventiler under barske forhold (høj temperatur, lav temperatur, korrosive miljøer): Forkort smørecyklussen med 50 %. For eksempel kræver ventiler under høje temperaturer spindelsmøring hver 1,5 måned i stedet for 3 måned.
Smøreoperationer følger processen "rengøring-belægning-inspektion":
Rengøring: Inden smøring tørres støv og urenheder af komponenternes overflader med en klud. Hvis gamle smøremiddelrester (hærdet eller forringet) forbliver på overfladen, skal den rengøres med et opløsningsmiddel (f.eks. benzin, alkohol) for at forhindre blanding af gamle og nye smøremidler, hvilket forringer smøreeffektiviteten.
Belægning: Påfør smøremiddel jævnt på komponentoverflader. Mængden af smøremiddel skal være moderat - påfør et 0,5-1 mm tykt lag på spindelgevindene (lige nok til at dække gevindene), fyld 1/3-1/2 af lejets indre rum (for meget smøremiddel forårsager overophedning af lejet), og påfør et 0,2-0,3 mm tykt lag på gearingspunkterne (for at sikre ensartet overfladedækning af overfladen).
Eftersyn: Efter smøring betjenes ventilen manuelt eller elektrisk 1-2 gange for at kontrollere, om driften er jævn. Hvis der registreres øget modstand eller unormal støj, skal du kontrollere, om smøremidlet er jævnt påført, eller om komponenter sidder fast.
3. Lækagedetektion: Hvordan identificerer man rettidigt ventillækage?
Ventillækage er den mest almindelige type fejl. Manglende opdagelse af lækager i tide fører til væskespild, miljøforurening og endda sikkerhedsulykker (f.eks. eksplosioner forårsaget af lækage af brændbare og eksplosive væsker). Derfor kræver lækagedetektion en kombination af "regelmæssig detektion" og "daglig inspektion," ved hjælp af flere metoder for at sikre ingen lækagerisici.
(1) Ekstern lækagedetektion: Visuel inspektion af eksterne lækager
Ekstern lækage henviser til væske, der lækker fra ventilens pakdåse, flangeforbindelser eller kropsdefekter til ydersiden. Det kan normalt detekteres ved hjælp af tre metoder: visuel inspektion, sæbevandstestning og lækagedetektortestning.
Visuel inspektion: Under daglige inspektioner skal du observere, om der er væskespor (f.eks. vanddråber, oliepletter, krystaller) på den udvendige overflade af ventilen. For eksempel, hvis en skydeventil i en ledningsvandsledning lækker fra pakdåsen, dannes der vanddråber omkring ventilstammen. Hvis en kugleventil i en kemisk rørledning lækker fra flangeforbindelsen, dannes der krystaller omkring flangetætningsoverfladen (nogle kemiske væsker krystalliserer, når de udsættes for luft). Bemærk, at visuel inspektion er ineffektiv til at opdage lækager i gasventiler (f.eks. naturgaskugleventiler), så andre metoder er påkrævet.
Sæbevandstest: For gasventiler eller væskeventiler med mistanke om utætheder, påfør sæbevand (eller fortyndet opvaskemiddel) på potentielle lækagepunkter (pakdåse, flangetætningsflade, ventilhussvejsninger). Hvis der dannes bobler, er der en lækage, og hyppigheden af bobledannelse angiver lækagehastigheden. For eksempel, når man tester flangeforbindelsen på en naturgasrørledningskugleventil, hvis der dannes 5-10 bobler i sekundet efter påføring af sæbevand, er lækageraten høj, og der kræves nødvedligeholdelse.
Lækagedetektortestning: Til scenarier, der kræver høj præcision (f.eks. flydende medicinventiler i den farmaceutiske industri, gasventiler i halvlederindustrien), anvendes professionelle lækagedetektorer (f.eks. ultralydslækagedetektorer, brintlækagedetektorer). Ultralydslækagedetektorer registrerer ultralydssignaler genereret af ventillækager (væskelækage producerer højfrekvente vibrationer) og kan identificere mikrolækager (lækagehastighed < 0,1 ml/min). Brintlækagedetektorer registrerer brintlækage (en lille mængde brint sprøjtes ind i ventilen; påvisning af brint udenfor indikerer en lækage) og er velegnede til scenarier med strenge krav til lækagehastighed.
(2) Intern lækagedetektion: Inspicering af lækager mellem ventilkerne og sæde
Intern lækage refererer til væskelækage mellem ventilkernen og sædet (væske fortsætter med at strømme nedstrøms, efter at ventilen er lukket). Da intern lækage forekommer inde i ventilen, er det vanskeligt at observere direkte og kræver bedømmelse ved hjælp af flowdetektion, trykdetektion og temperaturdetektionsmetoder.
Flowdetektion: Efter lukning af ventilen skal du installere et flowmåler (f.eks. turbineflowmåler, elektromagnetisk flowmåler) i nedstrømsrørledningen. Hvis flowmåleren viser flow (den tilladte interne lækage er normalt < 0,1 % af det nominelle flow), er der en intern lækage. For eksempel, efter lukning af fødekugleventilen til en kemisk reaktor, hvis nedstrøms flowmåleren viser en flowhastighed på 0,5L/h (nominel flow er 100L/h), når den interne lækagehastighed 0,5%, hvilket overskrider det tilladte område, og ventilkernen og sædet kræver vedligeholdelse.
Trykdetektion: Efter lukning af ventilen skal du installere en trykmåler i nedstrømsrørledningen og registrere starttrykket. Hvis trykket fortsætter med at stige (indikerer opstrøms væske, der lækker ind i nedstrøms gennem interne lækager) eller ikke opretholdes efter lukning af nedstrøms udstødningsventil (indikerer nedstrøms væske, der lækker tilbage til opstrøms gennem interne lækager), er der en intern lækage. For eksempel, efter lukning af en portventil i en damprørledning, er starttrykket i nedstrømsrørledningen 0 MPa og stiger til 0,2 MPa efter 1 time, hvilket indikerer en intern lækage, og portens tætningsflade kræver inspektion.
Temperaturdetektion: For ventiler, der håndterer højtemperatur- eller lavtemperaturvæsker, kan temperaturdetektion bruges til at bestemme interne lækager. For eksempel, efter lukning af en kugleventil i en damprørledning, bør temperaturen på nedstrømsrørledningen gradvist falde. Hvis temperaturen forbliver uændret eller falder langsomt, siver højtemperaturdamp ud i nedstrøms gennem interne utætheder. Efter lukning af en kugleventil i en LNG-rørledning, bør temperaturen i nedstrømsrørledningen gradvist stige. Hvis temperaturen forbliver lav (f.eks. under -160°C), siver lavtemperatur-LNG ud i nedstrøms gennem interne lækager.
(3) Lækagebehandling: Hvordan reagerer man efter at have opdaget en lækage?
Når en lækage er opdaget, træffes passende behandlingsforanstaltninger baseret på lækagetype og hastighed:
Mindre ydre lækager (f.eks. let udsivning fra pakdåsen uden tydeligt dryp): Prøv først at stramme pakdåsens pakdåsebolte (spænd jævnt for at undgå spindeldeformation på grund af ujævn kraft på den ene side). Hvis lækagen stopper efter tilspænding, kan ventilen fortsat bruges; hvis lækagen fortsætter, skal ventilen lukkes for at udskifte pakningen (vælg pakningstype, der er egnet til driftsforhold).
Alvorlige eksterne lækager (f.eks. betydeligt dryp fra flangeforbindelser, revnet ventilhus, der forårsager lækage): Luk omgående ventilen ned, luk isoleringsventilerne opstrøms og nedstrøms for den defekte ventil, dræn væske fra rørledningen, og udfør derefter vedligeholdelse – udskift tætningspakningen for flangens tætning og reparer, om flangeoverfladen er utæt (så om flangens overflade er skåret ud; det); udskift ventilen til revnede ventilhuse (tjek om ventilhusets materiale er egnet til driftsforhold for at undgå gentagne revner).
Mindre interne lækager (intern lækagehastighed < 0,1 % af nominel flow uden at påvirke produktionen): Ventilen kan fortsætte med at blive brugt midlertidigt, men inspektionsfrekvensen bør forkortes (f.eks. fra én gang dagligt til én gang hver 4. time) for at overvåge, om utætheden stiger. Hvis lækagehastigheden gradvist stiger, skal du lukke ventilen for vedligeholdelse (f.eks. slibe ventilkernen og sædets tætningsflader, eller udskifte kernen og sædet).
Alvorlige interne lækager (intern lækageprocent > 0,5 % af det nominelle flow eller påvirker produktionssikkerheden): Luk omgående ventilen ned, adskil den for at inspicere sliddet på kernen og sædet. Hvis tætningsoverfladen er lidt slidt, skal den repareres ved slibning (brug slibepasta og følg trinene for grovslibning, finslibning og præcisionsslibning). Hvis tætningsfladeslitagen er alvorlig (ridsedybde > 0,2 mm), skal kernen eller sædet udskiftes.
IV. Hvilke fejl begår man nemt, når man vælger procesventiler? Hvordan undgår man dem?
Under udvælgelsen af procesventiler falder mange virksomheder eller praktikere ind i udvælgelsesfejl på grund af ufuldstændig viden om ventiler, overvægt på en enkelt indikator (f.eks. pris, diameter) eller blind gentagelse af udvælgelseserfaringer fra andre scenarier. Disse fejl resulterer i ventiler, der ikke kan opfylde driftskravene, hvilket øger omkostningerne til udskiftning af udstyr og potentielt forårsager produktionsulykker. Nedenfor er tre almindelige fejl og tilsvarende undgåelsesmetoder for at hjælpe praktiserende læger med at vælge ventiler nøjagtigt.
1. Fejl 1: Fokuserer kun på pris og ignorerer matchningen af ventilmateriale til driftsbetingelser
Nogle købere prioriterer prisen, når de vælger ventiler, vælger billige muligheder, mens de ignorerer ventilmaterialernes kompatibilitet med driftsbetingelser (væskeegenskaber, temperatur, tryk). Denne "prisdrevne udvælgelse"-tilgang ser ud til at reducere indkøbsomkostningerne, men fører faktisk til hurtig ventilskade på grund af materialemismatch, øger efterfølgende vedligeholdelses- og udskiftningsomkostninger og forårsager endda sikkerhedsulykker.
Typisk Tilfælde
En kemisk virksomhed valgte almindelige kugleventiler af kulstofstål (enhedspris ca. 800 yuan) til en rørledning, der transporterer 30 % saltsyre (temperatur 25°C, tryk 0,8 MPa) for at reducere omkostningerne. Kulstofstål kan ikke modstå saltsyrekorrosion, så ventilhuset udviklede alvorlige korrosionshuller inden for 1 måned, hvilket førte til saltsyrelækage. Dette forårsagede korrosion af værkstedsgulve og skader på udstyr. Senere måtte virksomheden udskifte ventilerne med korrosionsbestandige 316L kugleventiler i rustfrit stål (enhedspris ca. 3.000 yuan) og kompensere for skader på udstyr, hvilket resulterede i, at de samlede omkostninger langt oversteg de oprindelige indkøbsbesparelser.
Undgåelsesmetode
Prioriter "materialeegnethed" ved valg af ventiler, og vælg nøjagtigt ventilhus, kerne og tætningsmaterialer baseret på driftsparametre:
Klargør driftsparametre: Registrer detaljerede oplysninger om væsketypen (ætsende, brandfarlig, eksplosiv, giftig), koncentration (f.eks. 30 % saltsyre, 98 % svovlsyre), temperaturområde (f.eks. -10 °C til 80 °C) og driftstryk (f.eks. 0,5 MPa til 2,5 MPa). Disse parametre er kernegrundlaget for materialevalg.
Match materialeegenskaber: Vælg ventilhusmaterialer baseret på væskekarakteristika – for ætsende væsker (syrer, alkalier, saltopløsninger), prioriter rustfrit stål (304, 316L), Hastelloy eller titanlegering; til højtemperaturvæsker (>300°C), vælg krom-molybdænlegeret stål (15CrMo, 25CrMo); til lavtemperaturvæsker (<-40°C), vælg lavtemperaturstål (09MnNiD, 16MnD); for almindelige væsker (vand, luft, mineralolie) er kulstofstål (Q235, 20# stål) acceptabelt.
Bekræft materialecertificeringer: Anmod om materialecertificeringsdokumenter (f.eks. materialetestrapporter, tredjepartsinspektionscertifikater) fra ventilleverandører for at sikre, at det faktiske ventilmateriale matcher de angivne specifikationer. Undgå, at leverandører skærer hjørner (f.eks. brug 201 rustfrit stål i stedet for 304 rustfrit stål).
2. Fejl 2: Blindt forfølge store diametre og ignorere faktiske flowkrav
Nogle praktiserende læger mener, at "større diametre betyder mere tilstrækkeligt flow" og vælger blindt ventiler større end rørledningens diameter eller vælger ventiler med stor diameter uden at beregne det faktiske flow. Dette øger ikke kun indkøbsomkostningerne (ventiler med stor diameter er langt dyrere end ventiler med lille diameter), men reducerer også ventilreguleringsnøjagtigheden og fremskynder væskeerosion, hvilket forkorter ventilens levetid.
Typisk Tilfælde
En fødevarefabrik valgte en 80 mm diameter kugleventil til en juicetransportrørledning (rørledningsdiameter 50 mm, faktisk flow 10 m³/h) for at "sikre tilstrækkeligt flow." Under brug skulle kugleventilen forblive i en "lille åbning" tilstand (kun 10%-20% åben) for at kontrollere flowet. På dette tidspunkt nåede juiceflowhastigheden 5m/s (normal flowhastighed bør være 1-2m/s). Højhastighedsvæsken forårsagede alvorlig erosion af ventilkernens tætningsflade, hvilket førte til alvorlig intern lækage inden for 3 måneder. Ventilen kunne ikke længere styre flowet nøjagtigt og måtte udskiftes med en 50 mm diameter kugleventil.
Undgåelsesmetode
Når du vælger ventiler, skal du beregne den passende ventildiameter baseret på faktiske flowkrav og ventilens flowkarakteristikkurve for at undgå "brug af en stor ventil til lille flow":
Beregn faktisk flow: Bestem de maksimale, normale og minimale flowhastigheder for rørledningen baseret på produktionsproceskravene. Den normale flowhastighed bruges normalt som grundlag for diameterberegning. For eksempel, for føderørledningen til en kemisk reaktor, er den maksimale flowhastighed 15m³/h, normal flowhastighed er 10m³/h, og minimum flowhastighed er 5m³/h. Den normale flowhastighed på 10m³/h skal bruges til diameterberegning.
Reference flowkarakteristiske kurver: Ventilleverandører leverer typisk flowkarakteristiske kurver for ventiler med forskellig diameter (som viser forholdet mellem ventilåbning og flowhastighed). Når du vælger en diameter, skal du sikre dig, at ventilåbningen svarende til den normale strømningshastighed er mellem 30 % og 70 % – åbning under 30 % kan forårsage slid på tætningsoverfladen på grund af for høj strømningshastighed; åbning over 70 % efterlader utilstrækkelig justeringsmargin til at klare flowudsving.
Match rørledningsdiameter: Medmindre der er særlige krav (f.eks. behov for yderligere flowreserver), skal ventildiameteren matche rørledningens diameter eller være en størrelse mindre (f.eks. for en 50 mm diameter rørledning kan der vælges en 40 mm eller 50 mm ventil) for at undgå justeringsproblemer forårsaget af overdimensionerede diametre.
3. Fejl 3: Ignorer forseglingsydelse og fokusering kun på On-Off og reguleringsfunktioner
Nogle praktiserende læger fokuserer kun på, om ventilen kan opnå on-off eller flowregulering under valg, mens de ignorerer vigtigheden af tætningsydelse. Især i scenarier, der involverer brændbare, eksplosive, giftige eller højværdivæsker, kan utilstrækkelig tætningsevne føre til alvorlige konsekvenser.
Typisk Tilfælde
En farmaceutisk fabrik valgte en kugleventil med almindelig tætningsevne (lækageklasse ANSI Klasse IV, der tillader mindre intern lækage) til en rørledning, der transporterer meget giftig flydende medicin (bruges til produktion af kræftlægemidler, dyr og giftig). Under brug forårsagede intern lækage af kugleventilen en lille mængde flydende medicin til at lække ind i nedstrømsrørledningen, hvilket resulterede i ikke kun månedlige tab på cirka 50.000 yuan på grund af flydende medicinaffald, men også værkstedsmiljøforurening fra flygtig flydende medicin. Medarbejderne udviklede endda milde forgiftningssymptomer. Problemet blev først løst efter at have udskiftet ventilen med en ANSI klasse VI (nul-lækage) kugleventil.
Undgåelsesmetode
Under udvælgelsen skal du afklare ventilens tætningskrav baseret på væskens fareniveau og værdi, og sikre tætningsydelse fra tre dimensioner: tætningsklasse, tætningsstruktur og tætningsmateriale:
Bestem tætningsklasse: Vælg tætningsklasse baseret på industristandarder. Fælles standarder for tætningsklasse omfatter ANSI (American National Standards Institute) og ISO (International Organization for Standardization). ANSI Klasse VI er den højeste tætningsklasse (nul lækage) og er velegnet til brændbare, eksplosive, giftige eller højværdivæsker; ANSI Klasse IV er velegnet til almindelige væsker (vand, luft).
Vælg passende tætningsstrukturer: Vælg tætningsstrukturen baseret på tætningskrav – bløde tætninger (tætningsmaterialer: gummi, PTFE) giver god tætningsydelse (op til ANSI klasse VI), men dårlig modstandsdygtighed over for høje temperaturer og høje tryk (velegnet til temperaturer <200°C, tryk <2,5 MPa); hårde tætninger (tætningsmaterialer: metal, f.eks. rustfrit stål, hårdmetal) har god modstandsdygtighed over for høje temperaturer og høje tryk (velegnet til temperaturer >300°C, tryk >10MPa), men lidt lavere tætningsevne (normalt ANSI Klasse IV, som kan forbedres til ANSI Klasse V gennem slibning).
Bekræft tætningsydelse: Bed leverandøren om at levere testrapporter for ventiltætningsydelse (f.eks. bobletestrapporter, trykfaldstestrapporter). Udfør om nødvendigt tætningstest på stedet (f.eks. sæbevandstest, lækagedetektortest) for at sikre, at ventilens tætningsevne opfylder kravene.
V. Hvad er de vigtigste forholdsregler for procesventilinstallation? Hvilke problemer kan ukorrekt installation forårsage?
Installationskvaliteten af procesventiler påvirker direkte deres efterfølgende driftsstabilitet. Mange ventilfejl stammer ikke fra selve produktet, men fra ikke-standard installationsoperationer. Forkert installation kan forårsage ventilstop, tætningslækage, forkortet levetid og endda sikkerhedsulykker. Derfor er det vigtigt at fokusere på de vigtigste detaljer under installationen.
1. Forberedelse før installation: Vigtige inspektionstrin
Forberedelse før installation skal dække tre dimensioner - "selve ventilen, rørledningsmiljøet og værktøjer/materialer." Udeladelser i ethvert link kan 埋下 埋下 skjulte farer:
Ventiludseende og komponentintegritetsinspektion (med testtips):
Ud over rutinetjek for revner og deformation, brug specialiserede værktøjer til hjælpeprøvning – brug en ultralydstykkelsesmåler til at kontrollere ventilhusets vægtykkelse (vægtykkelsesafvigelsen skal være ≤5 % af designværdien; f.eks. for en designvægtykkelse på 10 mm, skal den faktiske tykkelse være ≥9,5 mm; brug en følemåler til at kontrollere pasformen mellem ventilkernen og sædet (gab ≤0,05 mm for almindelige ventiler, ≤0,02 mm for præcisionsventiler) for at sikre tætningsydelse; for elektriske ventiler, udfør en starttest af aktuatorens åbnings-/lukkeslag (slagafvigelse skal være ≤±1 %; f.eks. for en nominel slaglængde på 50 mm skal den faktiske slaglængde være 49,5-50,5 mm) for at forhindre, at unøjagtig slaglængde forårsager ufuldstændig ventilåbning/lukning. Hvis ventilens navnepladeoplysninger (model, trykklasse, materiale) ikke stemmer overens med designtegningerne, returneres ventilen til leverandøren, selvom dens udseende er intakt for at undgå forkert ventilbrug.
Inspektion af rørledningsforbehandling (scenariespecifikke operationer):
Kravene til forbehandling af rørledningen varierer efter væsketype:
For rørledninger, der transporterer rene væsker (f.eks. rent vand, farmaceutisk flydende medicin), skyl rørledningen med rent højtryksvand (0,8-1,2 MPa) i 1-2 timer, og tør den derefter med trykluft (0,5 MPa) for at sikre ingen resterende urenheder (bedømme ved at placere hvidt filterpapir ved rørledningen).
Til rørledninger, der transporterer højtemperaturvæsker (f.eks. damp, varm olie med høj temperatur), affedt rørledningen (tør indervæggen af med carbontetrachlorid eller ethanol) for at forhindre fedtforkulning ved høje temperaturer, som kan klæbe til ventilens tætningsoverflade og påvirke tætningen;
For rørledninger, der transporterer ætsende væsker (f.eks. saltsyre, svovlsyre), skal du kontrollere integriteten af indervæggens korrosionsbeskyttende lag (f.eks. plastbeklædte, gummibeklædte lag) og bruge en gnisttester (15-30 kV spænding) til at detektere huller i anti-korrosionslaget, og hvis der er brug for et korrosionsbeskyttende lag (hvis stiften har brug for et korrosionsbeskyttelseslag). blive repareret).
I mellemtiden bør parallelitetsafvigelsen af rørledningsflanger være ≤0,1 mm/m. Hvis afvigelsen er for stor, skal du bruge en flangejustering for at undgå tvungen justering under installationen.
Forberedelse af installationsværktøjer og hjælpematerialer (med udvælgelsesstandarder):
Værktøjsvalg skal nøjagtigt matche ventiltypen:
For flangeforbundne ventiler skal du forberede en momentnøgle (nøjagtighedsklasse ≥±3%; f.eks. for installation af en DN100, PN1.6MPa flangeventil skal du vælge en momentnøgle med et område på 0-300N·m) og kontrollere momentværdien baseret på boltspecifikationerne for en bolt,°C2 for en bolt,°C2 (f. det nominelle drejningsmoment er 80-100N·m for bolte af rustfrit stål, på grund af god duktilitet bør drejningsmomentet reduceres med 10%-15% til 72-85N·m;
For svejsede ventiler (f.eks. højtryks-sluseventiler til kraftværker) skal du forberede en TIG-svejser (strømjusteringsområde 50-300A). Svejsestangen skal passe til ventilhusets materiale (brug f.eks. E5015-G svejsestænger til ventilhuse af krom-molybdænlegeret stål. Inden svejsning skal stavene tørres ved 350°C og holdes varme i 1-2 timer for at forhindre porøsitet under svejsning);
For hjælpematerialer skal pakningsmaterialer nøje matche arbejdsbetingelserne: brug fleksible grafitkompositpakninger (trykmodstand ≤4,0 MPa) til temperaturer >400°C, PTFE-pakninger (syre- og alkalibestandige, men temperatur ≤200°C) til ætsende væsker, og metalviklede pakninger med svejsefri stålstrimler med fremragende præstationsevne fra søjlefri stålstrimler. højtryksforhold (>10MPa).
2. Specifikationer for installationsdrift: Detaljer, der bestemmer installationskvaliteten
Installationsprocessen skal følge principperne om "nøjagtig justering, jævn kraftpåføring og stressfri installation." Hvert operationstrin har klare tekniske standarder:
Ventilinstallationsretning: Installer aldrig omvendt (med metoder til at identificere let forvirrede ventiler):
Ud over ventiler markeret med flowretningspile, har nogle ventiler let forvirrede installationsretninger og kræver særlig identifikation:
Kontraventiler: Løftekontraventiler (ventilskiver løftes lodret) skal installeres i vandrette rørledninger med skiven opad; svingkontraventiler (ventilskiver roterer omkring en aksel) kan installeres i vandrette eller lodrette rørledninger, med strømning ind fra den retning, der åbner skiven;
Drosselventiler: Med koniske eller nåleformede kerner skal de monteres i retningen "low-in, high-out" (væske kommer ind fra bunden af kernen og ud fra toppen). Omvendt installation reducerer reguleringsnøjagtigheden med mere end 50 %;
Trykreduktionsventiler: Pilotbetjente trykreduktionsventiler skal monteres i retningen "højtryk ind, lavtryk ud", med en manometer installeret på udløbssiden (område 1,5-2 gange udgangstrykket) for at forhindre overtryk i udløbet.
Efter installationen markeres strømningsretningen på ventilhuset med en markør for nem inspektion og vedligeholdelse senere.
Rørledning og ventiljustering: Undgå tvungen installation (med tip til afvigelsesjustering):
Når akseafvigelsen mellem rørledningen og ventilen overstiger 0,5 mm/m, justeres ved at ændre rørledningens støtteposition:
Ved små afvigelser (0,5-1 mm/m) løsnes rørledningsstøttens fikseringsbolte og forsigtigt justeres rørledningens position med et koben. For hver 100 mm længde justeret, skal afvigelsen kontrolleres inden for 0,1 mm;
Ved store afvigelser (>1 mm/m) udskiftes rørledningsnippelen (skær en passende længde af rørledningen og svejs igen) for at sikre justeringens nøjagtighed.
Under installationen skal du bruge et laserjusteringsværktøj (nøjagtighed ±0,01 mm/m) til at detektere akseafvigelse og undgå fejl forårsaget af visuel bedømmelse. I mellemtiden skal der reserveres en vis ekspansionsspalte til rørledningerne i begge ender af ventilen (f.eks. for rørledninger med temperaturer >100°C, reserver et 10-15 mm mellemrum for hver 10 m længde) for at forhindre, at rørledningens ekspansion/sammentrækning på grund af temperaturændringer udøver yderligere belastning på ventilen.
Bolttilspænding: Jævn kraftpåføring er nøglen (med trin-for-trin betjeningsproces):
Tilspænding af flangebolte kræver tre trin for at sikre jævn kraftpåføring:
Indledende tilspænding: Brug en momentnøgle til at stramme boltene i diagonal rækkefølge til 30 % af det nominelle moment (f.eks. for et nominelt moment på 100N·m, er det initiale moment 30N·m). På dette tidspunkt begynder pakningen at passe til tætningsfladen;
Midlertidig tilspænding: Efter et interval på 15-20 minutter (for at tillade pakningen at deformere helt), spænd boltene til 70 % af det nominelle moment (70N·m) i samme rækkefølge. Brug en følemåler til at kontrollere flangegabet (mellemrum ≤0,05 mm og jævnt fordelt);
Endelig tilspænding: Efter yderligere 15-20 minutter spændes boltene til det nominelle drejningsmoment (100N·m). Efter den sidste tilspænding skal du markere boltpositionerne (tegn en linjeføring på bolten og flangen med maling) for at lette inspektionen for løshed under efterfølgende patruljer.
For flanger med stor diameter (>300 mm), øg antallet af tilspændingscyklusser (4-5 gange) for at undgå ufuldstændig pakningskompression og efterfølgende lækage.
3. Almindelige konsekvenser af forkert installation: Problemer, du skal være opmærksom på (med analyse af ulykkestilfælde)
Konsekvenserne af forkert installation er ofte "forsinket" og kan først vise sig 1-3 måneder efter installationen. Tidlig advarsel er vigtig:
Ventilstop (med kasse og løsning):
Et raffinaderi installerede en DN200 portventil med en akseafvigelse på 1,2 mm/m mellem rørledningen og ventilen. Tvungen justering fik ventilspindlen til at bære bøjningsbelastning. Efter 2 måneders brug oplevede portventilen blokering under åbning/lukning og krævede en snydestang for at fungere. Demontering viste, at ventilstammen var bøjet (bøjningsgrad 0,5 mm/m), og ventilkernen og sædet var ujævnt slidt. Løsning: Udskift den bøjede ventilspindel, juster rørledningens justeringsnøjagtighed med en flangejustering, og geninstaller. Efter geninstallation fungerede skydeventilen jævnt igen.
Forebyggelsestip: Efter installationen skal du betjene ventilen manuelt 3-5 gange for at kontrollere, om den sidder fast. Hvis det er unormalt, skal du straks efterse justeringens nøjagtighed.
Tætningsoverfladelækage (med lækageårsagsundersøgelsestrin):
Et kemisk anlæg oplevede kontinuerlig lækage ved flangeforbindelsen efter installation af en DN150 kugleventil. I starten var det mindre nedsivning, men utætheden steg efter 1 uge. Undersøgelsestrin: 1. Efterspænd boltene med en momentnøgle og fandt, at nogle bolte kun havde 50 % af det nominelle drejningsmoment (på grund af ikke-diagonal tilspænding under installationen); 2. Afmonter flangen og fandt ujævne fordybninger på pakningen (dyb på den ene side, lavvandet på den anden); 3. Efterse flangetætningsoverfladen og fund af svejseslagge (rørledningen er ikke rengjort). Løsning: Rengør svejseslaggen fra tætningsfladen, udskift pakningen, og spænd boltene trin for trin i henhold til standardmomentet. Lækageproblemet blev løst.
Forebyggelsestip: Udfør en tryktest umiddelbart efter installationen (testtryk 1,2-1,5 gange arbejdstrykket, hold i 30 minutter uden lækage som kvalificeret).
Beskadigelse af ventilhus (med test af ændring af materialeydeevne):
Et kraftværk installerede en højtemperatur-, højtryks-sluseventil (materiale 12Cr1MoVG) uden køleforanstaltninger under svejsning (svejsetemperaturen oversteg 800°C, og der blev ikke udført varmebehandling efter svejsning), hvilket forårsagede intergranulær korrosion i ventilhusets svejsede område. Efter 6 måneders brug opstod en revne i det svejsede område af ventilhuset, og højtryksdamp lækkede. Testning afslørede, at hårdheden af det svejste område faldt fra 180HB til 120HB, hvilket væsentligt reducerede materialets sejhed. Løsning: Udskift det beskadigede ventilhus, brug vandkøling under svejsning (kontroller svejsetemperatur ≤600°C), og udfør stressaflastningsbehandling ved 250°C i 2 timer efter svejsning for at undgå intergranulær korrosion.
VI. Hvordan håndteres procesventilfejl under forskellige arbejdsforhold?
Nødhåndtering af procesventilfejl skal følge principperne om "sikkerhed først, hurtig isolering og tabsminimering." Håndteringsprocedurer varierer betydeligt efter arbejdsforhold, hvilket kræver scenariespecifikke planer.
1. Ventilfejl i rørledninger til brændbare og eksplosive væsker: Prioriter isolering af farekilder (med detaljeret driftsproces)
Forkert håndtering af ventilfejl i brændbare og eksplosive væskerørledninger kan forårsage eksplosioner. Streng overholdelse af trin er afgørende:
Lækagenødhåndtering (klassificeret efter lækagefrekvens):
Mindre lækager (lækagehastighed <5mL/min, ingen åbenlys gasfordampning): Luk omgående isolationsventilerne opstrøms og nedstrøms for ventilen (bær antistatiske handsker under drift for at undgå at generere statiske gnister), tænd for den eksplosionssikre udstødningsventilator på stedet (luftvolumen ≥1000m³/h) for at overvåge en lækagekoncentration, og bruge en naturlig gasudsivning. lækagekoncentrationen skal være ≤0,5 % LEL, dvs. 5 % af den nedre eksplosionsgrænse). Hvis koncentrationen falder til et sikkert område, skal du midlertidigt forsegle lækagepunktet med en dedikeret tætningsmasse (f.eks. eksplosionssikker PTFE-forsegling) og planlægge grundig vedligeholdelse under produktionspauser;
Moderate utætheder (lækagehastighed 5-50mL/min, åbenlys gasfordampning): Ud over at lukke afspærringsventiler og tænde for ventilation skal der oprettes en advarselszone (radius ≥10m) rundt om stedet for at forhindre uautoriseret personales adgang. Brug eksplosionssikkert værktøj til at adskille ventilen (for at undgå gnister fra værktøjskollisioner), udskift tætningskomponenterne og geninstaller. Efter installationen udføres en lufttæthedstest (testtryk 1,1 gange arbejdstrykket, hold i 1 time, lækagehastighed ≤0,1%/h);
Alvorlige utætheder (lækagehastighed >50 ml/min, eller gaskoncentration nærmer sig den nedre eksplosionsgrænse): Aktiver øjeblikkeligt nødberedskabsplanen, evakuer alt personale på stedet, sluk for systemets hovedstrømforsyning (for at forhindre gnister fra elektrisk udstyr), tænd for anlæggets brandsprinklersystem (for at sænke omgivelsestemperaturen), og kontakt professionel eksplosiv afdeling, brandafdeling, (for at forhindre gnister fra elektrisk udstyr). eksplosionssikre vedligeholdelseshold) til håndtering på stedet. Forsøg ikke at adskille ventilen uafhængigt.
Ventiljamming Nødhåndtering (med Standby Pipeline Switch Tips):
Hvis ventilen sidder fast og ikke kan lukke, skal du skifte til standby-rørledningen inden for 3 minutter:
Åbn hurtigt indløbsventilen på standby-rørledningen (drej håndhjulet 2-3 omgange mod uret for at sikre fuld åbning);
Åbn langsomt udløbsventilen på standby-rørledningen (overvåg nedstrøms flowmåleren for at undgå rørledningspåvirkning fra pludselige flowændringer);
Luk indløbsventilen på den defekte rørledning (hvis indløbsventilen også sidder fast, luk hovedafspærringsventilen længere opstrøms);
Åbn afløbsventilen på den defekte rørledning (åbn langsomt for at udlede resterende væske og forhindre ophobningsrelaterede farer).
Efter skift skal du kontrollere, at standby-rørledningens tryk og flow er normalt for at sikre kontinuerlig produktion.
2. Ventilfejl i højtemperatur- og højtryksvæskerørledninger: Forebyg forbrændinger og beskadigelse af udstyr (med beskyttelses- og trykaflastningsstandarder)
Lækage af højtemperatur- og højtryksvæsker (temperatur >200°C, tryk >1,6MPa) kan forårsage forbrændinger og rørledningssprængninger. Nødhåndtering skal prioritere beskyttelse og trykaflastning:
Ventillækage Nødhåndtering (med beskyttelsesudstyr og midlertidige tætningsmetoder):
Operatører skal bære fuldt beskyttelsesudstyr til høje temperaturer: varmebestandige handsker (temperaturbestandighed ≥500°C, f.eks. aramidhandsker), varmebestandige ansigtsskærme (modstandsdygtighed over for skærmglastemperatur ≥800°C) og beskyttelsesbeklædning til høje temperaturer (f.eks. aluminiumsfolie, temperaturbestandighed 0°C). Følg disse trin:
Luk langsomt opstrøms og nedstrøms isolationsventiler (kontroller lukkehastigheden til 10-15 sekunder pr. omdrejning for at undgå vandslag – vandhammertrykket kan nå 3-5 gange det normale tryk og beskadige rørledninger);
Hvis lækagen er ved flangeforbindelsen, skal du bruge en dedikeret flangetætningsklemme (sammensat af en rustfri stålramme og grafitpakning, trykmodstand ≤10MPa) til midlertidig tætning: monter klemmen rundt om flangen, juster boltene for at presse pakningen tæt mod flangeoverfladen, indtil lækagen stopper;
Hvis ventilhuset revner og lækker (stor lækagerate), skal du straks åbne systemets trykaflastningsventil (kontroller trykaflastningshastigheden til 0,1-0,2MPa/min for at undgå deformation af udstyret fra pludselige trykfald). Når trykket falder til under 0,1 MPa, lukkes hovedafspærringsventilen og ventilhuset udskiftes.
Under håndtering skal du bruge et infrarødt termometer til at overvåge ventilhusets temperatur (for at forhindre svigt af beskyttelsesudstyr fra overdreven varme). Hvis temperaturen overstiger 600°C, afkøles først ventilhuset (med trykluft) til under 300°C, før du fortsætter.
Nødhåndtering af sikkerhedsventilfejl (med manuel trykaflastning og udskiftningsproces for standbyventil):
Sikkerhedsventilfejl (manglende åbning eller lukning) er en stor fare i højtrykssystemer. Følg denne håndteringsproces:
Åbn øjeblikkeligt den manuelle trykaflastningsventil (drej håndhjulet med uret for at åbne langsomt, kontroller trykaflastningshastigheden for at reducere systemtrykket med 0,5-1,0 MPa i timen), og overvåg trykmåleren nøje for at forhindre, at trykket falder for lavt og forstyrrer produktionen;
Luk afspærringsventilerne opstrøms og nedstrøms for den defekte sikkerhedsventil (hvis afspærringsventilen er en skydeventil, drej håndhjulet for at lukke helt og lås det for at forhindre utilsigtet betjening);
Adskil den defekte sikkerhedsventil (brug en dedikeret skruenøgle for at undgå at beskadige flangetætningsoverfladen) og installer en kalibreret standby-sikkerhedsventil (med samme indstillede tryk som originalen);
Åbn langsomt afspærringsventilerne opstrøms og nedstrøms for standby-sikkerhedsventilen, luk den manuelle overtryksventil, og kontroller, at systemtrykket er stabilt (normalt udsvingsområde ≤±0,05 MPa);
Send den defekte sikkerhedsventil til en professionel institution til kalibrering (eftersøg fjederstivheden og ventilkernens tætningsflade; udskift trætte fjedre og slib slidte tætningsflader) før genbrug.
3. Ventilfejl i rørledninger med ætsende væske: Forhindrer korrosionsspredning (med neutraliserings- og rengøringsstandarder)
Lækage af ætsende væsker kan forårsage korrosion af udstyr og jordforurening. Nødhåndtering skal prioritere beskyttelse, indsamling og neutralisering:
Nødhåndtering af lækage (med beskyttelsesudstyr og neutraliseringstrin):
Operatører skal bære korrosionsbestandigt beskyttelsesudstyr: syrebestandige handsker (f.eks. nitrilgummihandsker, resistente over for koncentreret saltsyre og svovlsyre), korrosionsbestandigt tøj (f.eks. PVC-beklædning, resistent over for de fleste syrer og baser) og kemiske sprøjtebriller (polycarbonat). Følg disse trin:
Luk opstrøms og nedstrøms isolationsventiler (brug plastnøgler for at undgå korrosion af metalværktøjer);
Saml den lækkede væske i en korrosionsbestandig beholder (f.eks. en polyethylenspand med en kapacitet ≥50L). Tilsæt på forhånd et neutraliseringsmiddel til spanden (f.eks. tilsæt natriumcarbonatopløsning for at neutralisere lækket saltsyre til pH 6-8; tilsæt fortyndet saltsyre for at neutralisere lækket natriumhydroxid til pH 6-8) for at forhindre direkte udledning;
Skyl det lækkede område med rigeligt vand (skyllevolumen ≥10L/m², skylletid ≥5 minutter). Tøm skyllevandet i en dedikeret korrosionsbestandig spildevandsbehandlingstank, ikke direkte i kloakken;
Adskil den defekte ventil (skyl ventiloverfladen med vand for at fjerne resterende korrosion), inspicér for korrosion på ventilkernen og sædet (udskift f.eks. rustfri stålkerner med Hastelloy-kerner, hvis der opstår grubetæring), udskift beskadigede komponenter, og geninstaller. Efter installationen udføres en lufttæthedstest (med nitrogen, testtryk 1,2 gange arbejdstrykket, hold i 30 minutter uden lækage).
VII. Hvad skal der fokuseres på under daglige inspektioner af procesventiler? Hold denne inspektionstjekliste ved hånden
Daglige inspektioner skal være "omfattende og grundige", der kombinerer "visuel inspektion, værktøjstest og funktionsverifikation" for at identificere farer med det samme. Nedenfor er en detaljeret inspektionstjekliste med frekvens og dybde justeret baseret på ventilens betydning (kritiske vs. generelle ventiler) for at optimere ressourceallokeringen.
1. Inspektionsstandarder klassificeret efter ventilens betydning
I industrielle systemer klassificeres ventiler efter funktion i kritiske ventiler (f.eks. reaktortilførselsventiler, sikkerhedsventiler til dampsamlerør, isoleringsventiler for brændbare væsker) og generelle ventiler (f.eks. almindelige kølevandsventiler, drænventiler). Deres inspektionskrav varierer betydeligt:
Kritiske ventiler (inspektionshyppighed: En gang om dagen, 24-timers overvågning for nogle):
Ud over grundlæggende kontroller skal du tilføje "højpræcisionstest" og "statusregistrering":
Brug tryktransmittere til at overvåge trykforskelle i realtid på tværs af ventilen (f.eks. skal den normale trykforskel være ≤0,2 MPa for reaktortilførselsventiler; en pludselig stigning indikerer mulig ventilkerneblokering) og optag trykdata pr. time;
For elektriske ventiler skal du bruge et multimeter til at teste aktuatorstrøm og spænding (f.eks. for en nominel strøm på 10A skal den faktiske strømudsving være ≤±0,5A; unormal strøm indikerer motorfejl eller ventilkernestop);
Udfør en "offline test" en gang om ugen: luk opstrøms og nedstrøms isolationsventiler, tryktest ventilen (testtryk 1,1 gange arbejdstrykket, hold i 1 time), og inspicér tætningsydelsen;
Etabler en "ventilsundhedsjournal" for at dokumentere tryk, flow og driftsfølelse under hver inspektion. Brug trendanalyse til at vurdere ventilens ældning (f.eks. en månedlig stigning på 0,1 ml/min i tætningsoverfladelækage indikerer ældning af tætninger, der kræver proaktiv udskiftning).
Generelle ventiler (inspektionshyppighed: en gang om ugen, dybdegående inspektion en gang om måneden):
Fokus på "grundlæggende funktionsverifikation" for at reducere unødvendige testomkostninger:
Inspicer ventilhuset visuelt for tydelig korrosion eller lækage og kontroller, om betjeningshåndtaget er intakt;
Betjen ventilen manuelt én gang om måneden (fuld åben-lukke-cyklus) for at kontrollere for blokering. Hvis modstanden stiger betydeligt, skal du udføre smørevedligeholdelse;
Efterse flangebolte for løse en gang i kvartalet (brug en skruenøgle til forsigtigt at dreje boltene; efterspænd til 80 % af det nominelle moment, hvis boltene drejer mere end 1/4 omgang);
For sjældent brugte ventiler (f.eks. drænventiler) skal de åbnes en gang om måneden (i 5-10 sekunder) for at forhindre, at ventilkernen blokerer fra langvarig inaktivitet.
2. Inspektionsjournaler og problemhåndteringsproces
Inspektioner er ikke "formaliteter" - standardiseret registrering og lukket kredsløb sikrer rettidig løsning af fare:
Nøgle inspektionsposter:
Brug "elektronisk papir backup" optagelse, herunder:
Grundlæggende oplysninger: inspektionstidspunkt, inspektør, ventilnummer, placering, type og specifikationer;
Statusdata: tryk (opstrøms- og nedstrømsværdier), temperatur (ventilhusoverfladetemperatur), lækage (tilstedeværelse/fravær, lækagehastighed) og driftsstatus (glat/fastklemt);
Abnormiteter: detaljerede beskrivelser af anomalier (f.eks. "Dryp ved flangeforbindelse af ventil FV-001, 1 dråbe hvert 10. sekund") og annoterede placeringer (med fotos på stedet).
Upload registreringer til udstyrsstyringssystemet i realtid til fjerngennemgang og sporbarhed af ledere.
Problemhåndteringsproces med lukket sløjfe:
Implementer "klassificeret håndtering og tidsbestemt udbedring" baseret på problemets alvor:
Nødproblemer (f.eks. alvorlig lækage, blokering, der forhindrer drift):
Sluk omgående systemet og aktiver nødplanen (se afsnit VI for nødhåndtering);
Giv vedligeholdelsespersonalet besked om at udarbejde en reparationsplan inden for 2 timer og fuldføre reparationer inden for 24 timer;
Udfør tryk- og funktionstest efter reparation, før du genoptager brugen;
Hold et "fejlanalysemøde" for at identificere grundlæggende årsager (f.eks. forkert installation, materialemismatch) og forhindre gentagelse.
Generelle problemer (f.eks. mindre lækage, øget driftsmodstand):
Dokumentere detaljer og udvikle en udbedringsplan (f.eks. "Fuldstændig smøring inden for 3 dage");
Inspektører verificerer berigtigelse og bekræfter løsning;
Hvis problemerne opstår igen (f.eks. 3 utætheder på 6 måneder), evaluer udskiftning af ventil (f.eks. materialeopgradering, typeændring).
Potentielle farer (f.eks. ældning af tætninger, mindre korrosion af ventilhuset):
Klassificer farer (f.eks. lav risiko: 3 måneders resterende tætningslevetid; middel risiko: 0,1 mm korrosionsdybde, der kræver geninspektion hver anden uge);
Spor farer i en "risikoliste" med regelmæssig geninspektion indtil løsning;
Håndter lavrisikofarer under planlagte nedlukninger for at undgå produktionsforstyrrelser.
3. Inspektionsforholdsregler for særlige scenarier
Juster inspektionsmetoder til ekstreme miljøer for at sikre sikkerhed og nøjagtighed:
Højtemperaturmiljøer (f.eks. nær kedler, højtemperaturolierørledninger):
Bær højtemperaturbeskyttelsesudstyr og undgå direkte kontakt med ventilhuset;
Brug et infrarødt termometer til at måle ventilhusets overfladetemperatur (hold en sikker afstand på ≥1m ved temperaturer >300°C). Hvis temperaturen overstiger designgrænsen (f.eks. 420°C for en 400°C-klassificeret ventil), undersøg mulig intern lækage;
Undgå længerevarende inspektioner i perioder med høje temperaturer (f.eks. sommereftermiddage) for at forhindre hedeslag.
Fugtige/ætsende miljøer (f.eks. spildevandsrensningsanlæg, kemiske værksteder):
Bær korrosionsbestandigt tøj og skridsikre sko for at forhindre skridning eller hudkontakt med ætsende væsker;
Brug en lommelygte til at inspicere skjulte områder (f.eks. ventilbunde), der er udsat for korrosion;
Påfør rustbeskyttelsesolie på værktøjer efter brug og opbevar dem på et tørt sted.
Højdeoperationer (f.eks. ventiler på rørstativer):
Bær en sikkerhedssele til hele kroppen, og stå på stabile platforme (undgå at gå på ikke-fastgjorte rør);
Brug en kikkert eller droner til fjerninspektioner (hold en 3-5m afstand for at undgå kollisioner);
Udfør inspektioner med en partner (en person, der arbejder i højden, en person, der overvåger på jorden).
4. Vedligeholdelse og kalibrering af inspektionsværktøjer
Værktøjets nøjagtighed påvirker inspektionsresultaterne direkte. Regelmæssig vedligeholdelse og kalibrering forhindrer fejlvurdering på grund af værktøjsfejl:
| Værktøjstype | Eksempelværktøjer | Kalibreringscyklus | Kalibreringsstandard/værktøjer | Tilladt fejl | Daglige vedligeholdelsestips |
| Værktøjer til trykprøvning | Rosemount 3051 tryktransmitter | 6 måneder | Druck DPI 610 kalibrator (±0,025%) | ≤±0,1 % | Rengør grænseflader efter brug; opbevares i vibrationsfrie områder |
| Værktøjer til temperaturtestning | Fluke 62MAX infrarødt termometer | 6 måneder | Ametek Dry Block (±0,1°C) | ≤±2°C (200-600°C) | Tør linsen af med en tør klud; undgå olieforurening |
| Elektriske testværktøjer | Fluke 117C multimeter | 12 måneder | Tredjeparts certificering | ≤±1,0 % (spænding/strøm) | Blæs støv fra testledninger; have reservekabler ved hånden |
VIII. Dekommissionering og udskiftning af procesventiler: Hvordan bestemmer man videnskabeligt udskiftningstidspunkt?
Procesventiler skal tages ud af drift og udskiftes omgående, når de når slutningen af deres levetid eller ikke opfylder produktionskravene, hvilket undgår sikkerhedsrisici fra "overforbrug". Mange virksomheder mangler imidlertid videnskabelige vurderingsstandarder, hvilket fører til enten for tidlig udskiftning (spild ressourcer) eller forsinket udskiftning (skaber farer). Nedenfor er vejledning om nedlukningskriterier, udskiftningsudvælgelsesprincipper og installationsspecifikationer.
1. Dekommissioneringskriterier: Hvornår skal ventiler udskiftes?
Udfør en omfattende vurdering af nedlukning baseret på levetid, ydeevneforringelse og sikkerhedsrisici. Kerneafviklingsindikatorer varierer efter ventiltype:
| Ventil type | Designliv (år) | Tærskel for levetid (år, 80 % af designlevetid) | Standarder for nedlukning af kritiske komponenter | Standarder for nedlukning af sikkerhedsrisiko (brandbare/giftige væsker) |
| Port/kugleventiler | 8-12 | 6,4-9,6 | Tætningsslid >0,5 mm; ventilspindelkorrosion >20 % vægtykkelse | Intern lækage >2x ANSI klasse VI standard; nødstop >3 sekunder |
| Globus/sikkerhedsventiler | 6-10 | 4,8-8,0 | Ventilsæde revner >5 mm; sikkerhedsventil indstillet trykafvigelse >5 % | Gentag lækage inden for 1 måned efter 2 reparationer; utilstrækkelig trykaflastning |
| Membranventiler | 3-5 | 2,4-4,0 | Membranens ældningsrevner; ventilhus deformation >0,2mm/m | Membranskade, der forårsager væskelækage; manglende isolering af flow |
Overskredet levetid:
Hvis en ventil overskrider "levetidstærsklen" i tabellen, skal du udføre en fuld ydelsestest (tryk, tætning), selvom der ikke er synlige skader. Dekommissionering, hvis test mislykkes, eller ydeevne forringes med >30 % (f.eks. falder flowreguleringsnøjagtigheden fra ±1 % til ±3 %).
Alvorligt beskadigede kritiske komponenter:
Dekommissionering, hvis reparationsomkostningerne overstiger 50 % af en ny ventil (f.eks. en skydeventil med 0,6 mm tætningsslid, der kræver slibning, og som koster 60 % af en ny ventil).
Ukontrollerbare sikkerhedsrisici:
Sluk straks ventiler i brændbare/giftige væskerørledninger, hvis de opfylder "sikkerhedsrisikostandarderne" i tabellen (f.eks. en nødafspærringsventil for naturgas, der tager 4 sekunder at lukke).
2. Udskiftningsudvælgelsesprincipper: Hvordan vælger man en ventil, der passer bedre?
Undgå at "kopiere den gamle model" – vælg ventiler baseret på opdaterede procesbetingelser og tekniske fremskridt:
Tilpasning af driftstilstand:
Opgrader specifikationer for ændrede processer (forøg f.eks. temperaturen fra 200°C til 300°C: udskift kulstofstålventiler med krom-molybdænlegerede stålventiler; øg trykket fra 1,6 MPa til 2,5 MPa: opgrader fra PN1,6 til PN4,0 kugleventiler). Juster materialer baseret på væskeegenskabsændringer (f.eks. skift fra vand til svovlholdigt spildevand: udskift 304 rustfri stålventiler med duplex rustfri stål 2205 ventiler for at øge korrosionsbestandigheden).
Energieffektivitet og præstationsforbedring:
Prioriter energieffektive ventiler for at reducere det operationelle energiforbrug: Erstat almindelige kugleventiler med kugleventiler med lav flowmodstand (flowmodstandskoefficient reduceret fra 5,0 til 2,0, reducere vandpumpens energiforbrug med 15%-20%); udskift manuelle ventiler med elektriske ventiler udstyret med smarte positioneringsanordninger (reguleringsnøjagtighed forbedret fra ±5 % til ±0,5 %, hvilket reducerer arbejdsomkostninger og justeringsfejl).
Reduktion af vedligeholdelsesomkostninger:
Vælg ventiler med enkle strukturer og nem vedligeholdelse for at sænke langsigtede driftsomkostninger: Udskift skydeventiler, der kræver hyppig pakningsudskiftning med pakningsfrie bælgportventiler (udskiftningscyklus for pakning forlænget fra 3 måneder til 3 år); udskift hårdtforseglede kugleventiler, der er tilbøjelige til at blive slidt, med slidstærke, keramiske kugleventiler (tætningsoverfladens levetid forlænget fra 1 år til 5 år).
3. Udskiftningsfunktionsspecifikationer: Hvordan sikres ny ventilinstallationskvalitet?
Ny ventiludskiftning følger en fire-trins proces - "fjernelse-rengøring-installationstest" - for at undgå ydeevneproblemer fra forkert drift:
Fjernelse af gammel ventil:
Luk opstrøms og nedstrøms afspærringsventiler og dræn væske fra rørledningen (via afløbs- eller overtryksventiler). For ætsende eller brandfarlige væsker, rens rørledningen med inert gas (f.eks. nitrogen) i mindst 30 minutter for at sikre en resterende væskekoncentration ≤0,1 %. Når du fjerner flangebolte, skal du følge princippet om "diagonal, trinvis løsning" for at undgå deformation af flange fra ujævn kraft. Brug en kran eller gaffeltruck til at løfte den gamle ventil jævnt og forhindre kollisioner med rørledningsgrænseflader.
Rengøring og inspektion af rørledninger:
Skyl rørledningens grænseflader med højtryksvand (eller trykluft) for at fjerne urenheder og resterende gamle pakninger. Brug et indvendigt mikrometer til at kontrollere, at rørledningens indre diameter passer til den nye ventil (afvigelse ≤±0,5 mm). Kontroller flangens tætningsflades fladhed med en fladhedstester (afvigelse ≤0,1 mm/m); hvis der er ridser eller fordybninger, repareres med en slibemaskine (opnå overfladeruhed Ra ≤0,8μm efter slibning).
Ny ventilinstallation:
Før installation skal du kontrollere, at den nye ventils model, specifikationer og materiale matcher valgkravene. Test ventilens åbning/lukkehandling for at sikre jævn bevægelse af interne komponenter. Under installationen skal du sikre dig, at ventilen er på linje med rørledningens akse (afvigelse ≤0,5 mm/m). Spænd flangebolte efter "diagonal, trinvis tilspænding"-princippet (se ventilmanualen for drejningsmomentværdier; f.eks. 180-200N·m for DN100, PN4.0MPa flangebolte). For elektriske ventiler, kalibrer aktuator-stammens slagtilpasning (sørg for 100 % aktuatorsignal ved fuld åben og 0 % ved fuld lukning).
Test efter installation:
Udfør en tryktest (testtryk 1,2 gange arbejdstrykket, hold i 30 minutter uden lækage), en tætningstest (intern lækagetest med nitrogen ved 1,0 gange arbejdstrykket, hold i 1 time med lækagehastighed ≤1×10⁻⁶Pa·m³/s; ekstern lækagetest med sæbevand/forsegling, manuel test med sæbevand/forsegling) åbne-lukke-cyklusser for at bekræfte jævn drift og præcist slag). Sæt først ventilen i brug efter at have bestået alle test, og opdater ventilens helbredsjournal.
IX. Konklusion: Opbygning af et Full-Lifecycle Management System for procesventiler
Den effektive drift af procesventiler er ikke afhængig af optimering af et enkelt led, men kræver opbygning af et "udvalg-installation-drift-vedligeholdelse-dekommissionering" fuld-livscyklus-styringssystem. Fra præcis udvælgelse for at undgå "medfødte defekter", standardiseret installation til at lægge et "solid fundament", omhyggelig vedligeholdelse for at forlænge "levetiden" og videnskabelig nedlukning for at opnå "sikker udskiftning", skal hvert led være tæt forbundet og nøje kontrolleret.
For industrivirksomheder er det vigtigt at etablere et dedikeret ventilstyringsteam med professionelle teknikere (f.eks. ventilingeniører, drifts- og vedligeholdelsesteknikere), udvikle omfattende styringssystemer (f.eks. inspektionsprocedurer, vedligeholdelsesstandarder, nedlukningsprocesser) og udnytte digitale værktøjer (f.eks. udstyrsstyringssystemer, overvågning af real-sensor-trend og tidlig ventilstatus) I mellemtiden skal du styrke personaleuddannelsen for at forbedre operatørernes og vedligeholdelsespersonalets professionelle evner (f.eks. regelmæssig ventilafmontering og fejldiagnosetræning, med kvalifikationer påkrævet, før du tiltræder stillingen) for at undgå fejl som følge af menneskelige fejl.
Selvom de er små i størrelse, er procesventiler et "kritisk led" for at sikre stabil industriel systemdrift. Kun ved at indføre videnskabelig ledelsestænkning, strenge driftsstandarder og kontinuerlig teknologisk opgradering – og være opmærksom på alle detaljer – kan denne "usynlige forvalter" virkelig opfylde sin rolle og sikre sikkerheden, effektiviteten og energieffektiviteten i industriel produktion.