

Hvad der faktisk adskiller en pålidelig Producent af pneumatisk griber Fra Resten
Det korte svar: en pålidelig pneumatisk griberproducent er defineret af tre målbare ting, ikke markedsføringskopi - gentagelig gribekraft på tværs af tusindvis af cyklusser, forseglet konstruktion, der modstår indtrængning af støv og fugt, og kæbeslagsnøjagtighed inden for 0,02 mm til 0,05 mm. Alt andet - belægningsfarve, katalogtykkelse eller showroomstørrelse - er sekundært. Købere, der søger efter producenter af pneumatiske gribere, forsøger normalt at løse et af to problemer: en griber, der slides for hurtigt på en højhastighedslinje, eller en griber, der ikke kan holde ensartet kraft på dele med varierende overfladefinish. Begge problemer sporer tilbage til designvalg, der blev truffet på fremstillingsstadiet, hvorfor denne vejledning fokuserer på, hvad der skal kontrolleres, før du afgiver en ordre, snarere end generiske produktbeskrivelser.
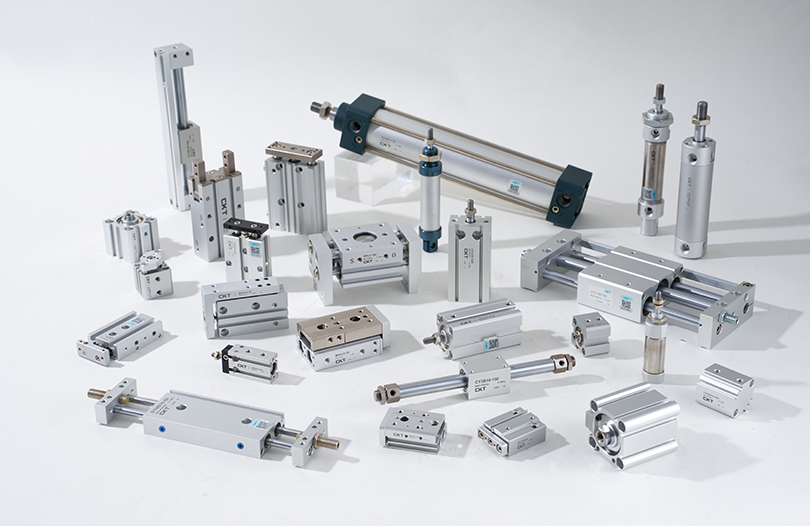
Pneumatiske gribere forbliver den mest omkostningseffektive ende-på-arm-værktøjsmulighed til gentagne pick-and-place-arbejde, og efterspørgslen har været stærk ind i 2026, da elektroniksamling, automotive underkomponentlinjer og emballageautomatisering fortsætter med at vokse. Zhejiang CKT Pneumatic Co., Ltd har bygget sit katalog omkring denne nøjagtige efterspørgselskurve og producerer parallelle, kantede og tre-kæbede gribelinjer rettet mod OEM-integratorer, der har brug for ensartede leveringstider lige så meget som ensartet ydeevne.
Hvordan en pneumatisk griber faktisk konverterer lufttryk til gribekraft
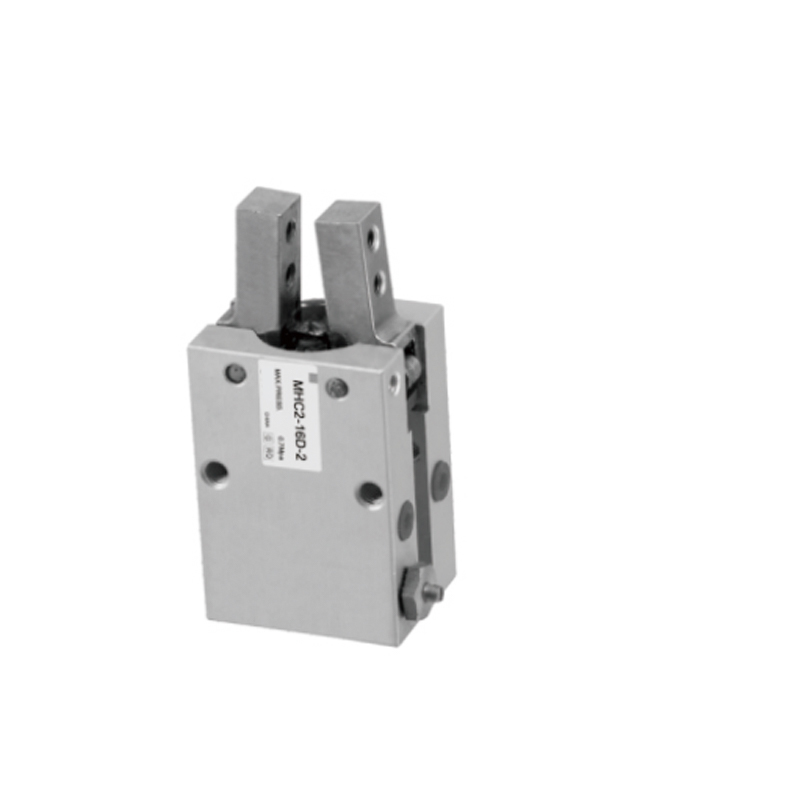
En pneumatisk griber er en mekanisk aktuator, der konverterer tryklufttryk til lineær eller vinkelkæbebevægelse gennem en stempel-og-knast eller stempel-og-stang-mekanisme. Luft kommer ind i en port, skubber et stempel langs en boring, og denne stempelbevægelse omsættes til kæbelukkekraft gennem en mekanisk forbindelse. Forholdet er ligetil, men ofte misforstået af købere, der sammenligner specifikationsark:
Kernekomponenterne i rækkefølge
- Cylinderhus - huser stemplet og definerer boringsdiameteren, som direkte sætter den maksimale teoretiske kraft
- Stempel og stang - det bevægelige element, der modtager lufttryk på den ene eller begge sider
- Knast- eller tandstangsled - konverterer lineær stempelvandring til kæbebevægelse, enten parallel eller kantet
- Kæbestyr - lineære lejer eller svalehaleglidere, der holder kæbebevægelsen fri for sideværts spil
- Tætninger — den komponent, der er mest ansvarlig for langsigtet pålidelighed, da tætningsslid er den førende årsag til krafttab i marken
Formlen integratorer bruger til at estimere teoretisk gribekraft er F = P × A × n , hvor P er indblæsningslufttrykket, A er det effektive stempelareal, og n er antallet af kæber i kontakt med delen. Dette tal er altid et loft, ikke en garanti - den virkelige gribekraft falder med omkring 15 % til 30 % afhængigt af friktionstab i forbindelsen, hvilket er præcis grunden til, at to gribere med identiske boringsdiametre kan yde meget forskelligt afhængigt af bearbejdningstolerance og koblingsdesign.
Enkeltvirkende versus dobbeltvirkende kredsløb
Enkeltvirkende gribere er afhængige af en kompressionsfjeder til at returnere kæberne til deres standardposition, hvilket betyder, at lufttrykket kun virker i én retning. Dette design er almindeligt på mindre borestørrelser, hvor en normalt lukket kæbeposition er ønskelig for sikkerheden, da delen forbliver grebet, hvis lufttrykket tabes midt i cyklussen. Dobbeltvirkende gribere dirigerer i stedet luft til begge sider af stemplet gennem to separate porte, hvilket producerer mere ensartet kraft i både den åbne og lukkede retning, på bekostning af behov for en 5/2- eller 5/3-vejs magnetventil frem for den mere simple 3/2-vejsventil, der bruges til enkeltvirkende kredsløb.
Rollen af flowkontrol og dæmpning
Flowkontrolventiler monteret ved hver luftport regulerer, hvor hurtigt stemplet bevæger sig, hvilket betyder mere end de fleste købere antager. En kæbe, der lukker for hurtigt på en sart del, risikerer at markere eller revne den, mens en kæbe, der lukker for langsomt, bliver flaskehalsen i en hurtig pick-and-place-cyklus. Producenter, der indbygger justerbare flowkontrolporte i stedet for faste åbninger, giver integratorer mere plads til at justere cyklustiden uden at tilføje ekstern ventilhardware. End-of-slag-dæmpning, typisk opnået gennem en lille elastomer-kofanger eller et indvendigt luftpudekammer, reducerer mekaniske stød på forbindelsesleddet ved fuldt åbne og helt lukkede positioner - en detalje, der viser sig i cykluslevetiden langt mere, end de fleste spec-ark anerkender.
Sammenligning af de fire gribetyper, som producenter ofte producerer
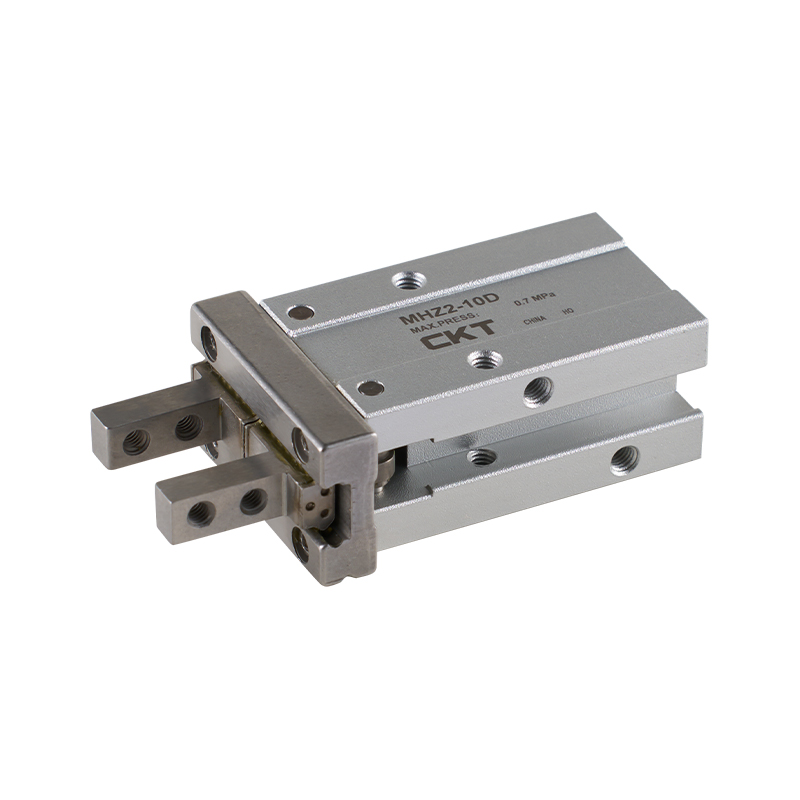
Ikke alle pneumatiske gribere er bygget på samme måde, og at vælge den forkerte type til applikationen er den mest almindelige indkøbsfejl. Tabellen nedenfor afspejler typiske specifikationer udgivet af mellemstore kinesiske producenter, der producerer standard kataloggribere i 2026.
| Griber Type | Kæbebevægelse | Typisk Bore Range | Bedst egnet til |
|---|---|---|---|
| Parallel (to-kæber) | Begge kæber bevæger sig symmetrisk indad | 10 mm til 63 mm | Flade eller cylindriske dele kræver centreret pickup |
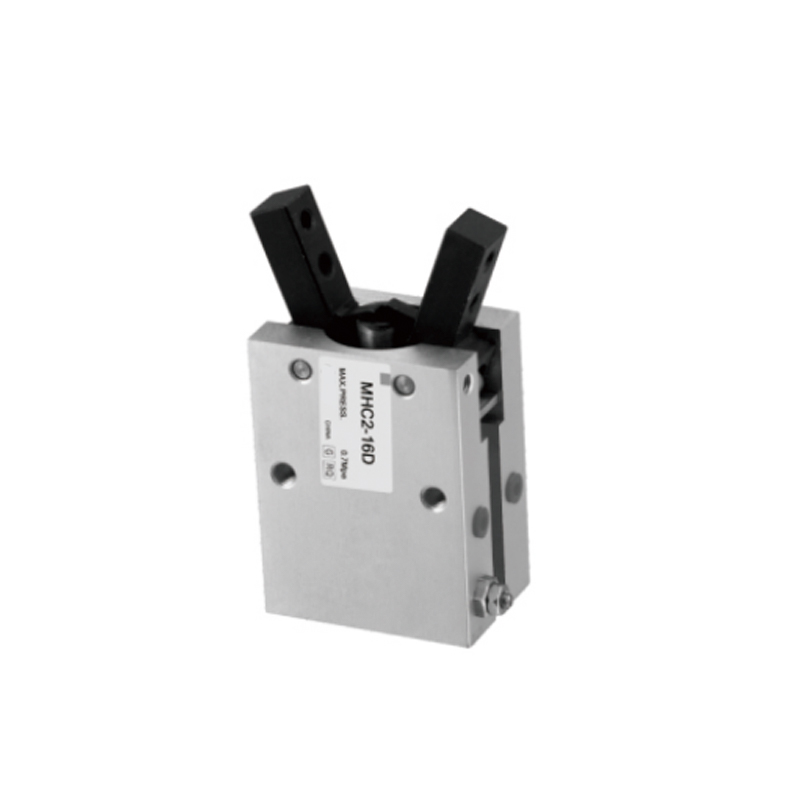
| Kantet | Kæberne svinger åbne på en pivot | 16 mm til 50 mm | Indelukkede rum, hvor lineær kæbevandring er begrænset |
| Tre-kæber centreret | Tre kæber lukker samtidigt mod midten | 20 mm til 80 mm | Runde eller symmetriske emner, der kræver selvcentrering |
| Vippearm | Kæber låst med mekanisk vippe ved slutningen af slaget | 25 mm til 100 mm | Tunge dele kræver holdekraft selv efter lufttab |
Parallelle gribere tegner sig for den største andel af ordrerne, fordi de fleste pick-and-place opgaver inden for elektronik og let montage involverer flade eller kasseformede dele. Gribere med tre kæber oplever en konstant efterspørgsel fra producenter, der leverer til bil- og bearbejdningssektorer, hvor runde og cylindriske komponenter dominerer.
Beregning af den gribekraft, du faktisk har brug for
En regelintegratorer følger: den nødvendige grebskraft skal være minimum 4 til 6 gange vægten af den del, der håndteres , og højere for dele, der flyttes med hastighed eller udsættes for stødbelastninger, såsom pludselige stop på en transportbåndslinje. En 2 kg komponent, der bevæger sig med standard pick-and-place-hastighed, har typisk brug for 80N til 120N grebskraft som en sikkerhedsmargin, ikke de blottede 20N, som tyngdekraften alene ville kræve.
Producenter, der forstår denne skelnen - i stedet for blot at citere den højeste teoretiske kraft på et spec-ark - har en tendens til at give mere nøjagtige dimensioneringsvejledninger under tilbudsfasen. Dette er et område, hvor det at arbejde direkte med en producents ingeniørteam, snarere end en ren handelsvirksomhed, har en tendens til at give bedre resultater, da dimensioneringsspørgsmål kræver nogen, der er bekendt med den interne koblingsgeometri, ikke kun den offentliggjorte boringsdiameter.
Et bearbejdet størrelseseksempel
Overvej et 1,5 kg støbt metalbeslag, der flyttes med moderat pick-and-place-hastighed med to kæber i kontakt. Ved at bruge 4 til 6 gange sikkerhedsfaktoren lander målgrebskraften mellem 59N og 88N. Hvis forsyningstrykket er fastsat til 0,5 MPa, arbejder det påkrævede effektive stempelareal bagud fra F = P × A × n: ved n = 2 kæber giver løsning for A ca. 59 til 88 kvadratmillimeter effektivt stempelareal pr. kæbe, når koblingsfriktionstab på ca. mindre 16 mm enhed, der kun ville opfylde kraftmålet helt i toppen af sit nominelle trykområde, hvilket ikke efterlader nogen sikkerhedsmargin, hvis butikslufttrykket svinger under spidsbelastning af kompressoren.
Hvorfor overfladefriktion ændrer matematikken
Ovenstående beregninger forudsætter en moderat friktionskoefficient mellem kæbefingeren og delens overflade, typisk i området 0,15 til 0,3 for bearbejdet metal på bearbejdet metalkontakt. Dele med olieagtig, poleret eller pulverlakeret overflade kan falde denne koefficient betydeligt, hvilket betyder, at den samme teoretiske grebskraft udmønter sig i mindre faktisk holdeevne. Dette er grunden til, at brugerdefinerede kæbefingerindsatser med teksturerede eller polymerbehandlede kontaktflader er så almindeligt efterspurgte — de hæver den effektive friktionskoefficient uden at kræve et større og dyrere gribelegeme.
Materiale- og byggekvalitetsfaktorer, der bestemmer levetiden
To gribere kan se identiske ud på et spec-ark og stadig yde meget forskelligt over et 24-måneders servicevindue. Differentiatorerne er næsten altid skjult i materialevalgene og de indre tolerancer frem for noget, der er synligt udefra.
Krop og stempelmaterialer
Aluminiumslegeringslegemer, typisk anodiseret efter bearbejdning, forbliver standarden til vægtfølsomme applikationer, mens hærdede stålstyreskinner inde i kæbegliderne modstår slid langt bedre end ubehandlede aluminiumstyre under højcyklusforhold. Producenter, der producerer gribere vurderet til over 2 millioner cyklusser, bruger næsten altid hærdet og slebet stål til kæbestyreskinnerne , da aluminium-på-aluminium-kontakt ved kæbeglideren er den mest almindelige kilde til for tidlig tilbageslag.
Valg af tætningsforbindelse
Nitrilgummi (NBR) tætninger håndterer standard butiksluft miljøer tilstrækkeligt, men fluorocarbon (FKM) tætninger foretrækkes, hvor omgivelsestemperaturer overstiger 60°C, eller hvor griberen udsættes for kølevæsketåge, som er almindeligt i bearbejdningscelleapplikationer. Købere, der køber fra producenter af pneumatiske gribere til emballagelinjer, der støder op til fødevarer, bør specifikt bekræfte forseglingssammensætningens kompatibilitet, da standard NBR-forseglinger kan nedbrydes hurtigere under gentagne vaskecyklusser.
| Komponent | Standard materiale | Opgraderet mulighed |
|---|---|---|
| Krop | Anodiseret aluminiumslegering | Hårdanodiseret aluminium til slibende miljøer |
| Kæbestyreskinne | Kassehærdet stål | Slibet og forkromet stål |
| Sæler | NBR (nitril gummi) | FKM (fluorocarbon) til høj varme- eller kølevæskeeksponering |
| Kæbefingerindlæg | Stål, uhærdet | Skræddersyet bearbejdet per delgeometri, ofte polymerbelagt |
Luftforbrug er en reel driftsomkostning, ikke en eftertanke
Hver gribecyklus bruger et fast volumen trykluft proportionalt med boringsstørrelse og slaglængde, og trykluft er en af de dyrere forsyninger i en typisk fabrik, når der tages højde for produktions- og distributionstab. En 20 mm boregriber, der cykler én gang i sekundet på tværs af tre skift, kan forbruge en meningsfuldt større del af en kompressors output end integratorens budget for under planlægningsfasen. Købere, der vurderer flere producenter af pneumatiske gribere, bør bede om typisk luftforbrug pr. cyklus ved nominel slaglængde, ikke kun borediameter, da to gribere med samme boring kan variere i slaglængde og derfor i lufttræk pr. cyklus.
Pneumatiske versus elektriske gribere
Elektriske gribere har vundet indpas i applikationer, der kræver programmerbar kraft eller positionsfeedback, men pneumatiske gribere forbliver dominerende for ligetil pluk-og-place-arbejde på grund af lavere enhedsomkostninger og enklere kontrolkrav. Sammenligningen nedenfor afspejler typiske afvejninger, som købere vægter, når de skal vælge mellem de to.
| Faktor | Pneumatisk griber | Elektrisk griber |
|---|---|---|
| Enhedsomkostninger | Lavere, typisk en brøkdel af en tilsvarende elektrisk enhed | Højere, drevet af motor- og controlleromkostninger |
| Tving kontrol | Fastgjort med forsyningstryk, kun justerbar via regulator | Programmerbar og repeterbar på flere kraftniveauer |
| Infrastruktur nødvendig | Tryklufttilførsel og filtrering | Elektriske ledninger og en bevægelsescontroller |
| Cyklushastighed | Generelt hurtigere for enkel åben-luk-bevægelse | Lidt langsommere men med finere positionskontrol |
Hvor pneumatiske gribere udfører de tungeste løft på tværs af industrier
Efterspørgslen efter producenter af pneumatiske gribere spænder over et bredere sæt af industrier, end de fleste købere oprindeligt forventer, og kravene til dimensionering og kæbekonfiguration adskiller sig væsentligt mellem dem.
- Elektronik montage — parallelle gribere med lille boring i intervallet 6 mm til 20 mm til håndtering af PCB-moduler, konnektorer og små kabinetter
- Automotive delmontage — mellem til stor boring med tre kæber og vippegribere til motorkomponenter, lejer og cylindriske metaldele
- Emballage og sagsbehandling — kantede gribere med forlængede kæbefingre til kartoner, poser og uregelmæssige bløde varer
- Maskinpleje — kraftige parallelle gribere, der er klassificeret til gentagen eksponering for kølevæske og metalspåner inde i CNC-arbejdsceller
- Montering af medicinsk udstyr — præcisionsgribere med lille boring med snævre repeterbarhedstolerancer, ofte under 0,02 mm
Især applikationer til maskinpleje har en tendens til at skubbe producenterne mod forseglede, IP64-klassificerede griberhuse, da kølemiddelindtrængning i stempelboringen er en af de hurtigste måder at forkorte levetiden på en CNC-tilstødende griberinstallation.
Montering af griberen på en robotarm eller fast automationsramme
De fleste pneumatiske gribere leveres med et standardiseret monteringsflangemønster, der matcher almindelige robothåndledsgrænseflader, men købere, der integrerer en griber på en fast pick-and-place-ramme i stedet for en robotarm, har ofte brug for en enklere beslagmontering i stedet for. Bekræftelse af monteringsgrænsefladen tidligt undgår en almindelig forsinkelse, hvor griberen ankommer korrekt bygget, men integratoren skal bearbejde en adapterplade, før installationen kan fortsætte. Kabel- og luftledningsføring fortjener også tidlig opmærksomhed - gribere monteret på et bevægeligt robothåndled har brug for en fleksibel luftslange, der er klassificeret til kontinuerlig flex-cykling, hvilket er en anden specifikation end den stive luftledning, der bruges på en fast-position griber.
Sensor feedback muligheder
Positionsføling på en pneumatisk griber håndteres typisk gennem magnetiske reed-afbrydere eller solid-state-sensorer monteret i en spalte langs cylinderkroppen, der registrerer, hvornår stemplet når helt åben eller helt lukket position. Denne binære åbne/lukkede feedback er tilstrækkelig til de fleste pick-and-place-opgaver, men applikationer, der har behov for at detektere en del, der er til stede, men underdimensioneret, nogle gange kaldet en delvist-lukke eller del-detekterende funktion, kræver en mellemliggende sensorposition eller et analogt trykbaseret del-følende kredsløb. Købere med dette krav bør bekræfte sensorslotkompatibilitet og sensortype under tilbudsfasen i stedet for efter at griberen allerede er blevet bearbejdet.
Vedligeholdelsespraksis, der forlænger griberens levetid ud over garantiperioden
- Efterse luftledningsfiltreringen månedligt — partikelforurening i indblæsningsluften er den førende årsag til acceleration af tætningsslid
- Smør stempelboringen på et fast interval i stedet for at vente på, at ydeevnen falder, typisk hver 500.000 til 1.000.000 cyklusser afhængigt af driftscyklus
- Kontroller sløret i kæbestyret kvartalsvis ved hjælp af en måleur; slør på mere end 0,1 mm signalerer slid på styreskinnene, der kræver udskiftning
- Bekræft monteringsboltens drejningsmoment efter den første driftsmåned, da vibrationsløsnelse er almindelig på nyinstalleret værktøj
- Sporcyklustællinger pr. griber, hvor det er muligt, da de fleste producenter vurderer levetiden i cyklusser frem for kalendertid
Faciliteter, der implementerer planlagt boringssmøring i stedet for reaktiv vedligeholdelse, rapporterer typisk griberens levetid, der strækker sig 30 % til 40 % ud over producentens baseline rating, baseret på vedligeholdelseslogfiler, der deles af mellemstore automationsintegratorer, der håndterer produktionslinjer med flere skift.
Almindelige feltsymptomer og hvad de normalt betyder
| Symptom | Sandsynlig årsag | Typisk rettelse |
|---|---|---|
| Gribekraften svækkes gradvist | Tætningsslid eller boring af ridser fra forurenet luft | Udskift tætningssæt, kontroller opstrømsfiltrering |
| Kæbespil eller slingre ved fuld ekstension | Slid på styreskinne fra høj cyklusantal | Udskift styreskinneenheden |
| Langsom eller træg cyklustid | Underdimensioneret lufttilførselsledning eller tilstoppet flowkontrol | Kontroller ledningsdiameter og rengør flowkontrolåbningen |
| Hørbar luftlækage fra kroppen | Stempeltætningsfejl eller løs portfitting | Spænd først fittings, og inspicér derefter indvendige tætninger |
| Inkonsekvent del afhentning | Slidt eller forurenet kæbefingeroverflade | Rengør eller udskift kæbefingerindsatser |
Hvad skal du kontrollere, før du afgiver en ordre hos en pneumatisk griberproducent
Indkøb fra oversøiske producenter introducerer et lag af due diligence, som indenlandske købere nogle gange springer over, og at springe over det er, hvor den mest indkøbsbeklagelse stammer fra. Inden en ordre bekræftes, bør købere anmode om følgende direkte fra producentens salgsingeniørteam:
Dokumentation at rekvirere
- Faktisk målte kraft-versus-tryk-kurver, ikke kun den teoretiske formelbaserede figur
- Nominel cykluslevetid ved den specifikke driftscyklus, der matcher din applikation, da en rating på 5 millioner cyklusser ved lav hastighed ikke overføres direkte til en højhastighedslinje
- Eksempel på dimensionsinspektionsrapport for kæbeparallelisme og repeterbarhed
- Standard leveringstid versus gennemløbstid for tilpasset kæbefingerbearbejdning, som ofte er den egentlige flaskehals i projektets tidslinjer
Zhejiang CKT Pneumatic Co., Ltd er en af flere etablerede kinesiske producenter i dette område, der leverer både standard kataloggriberlinjer og tilpasset kæbefingerbearbejdning til OEM-integratorer, og den samme due diligence-tjekliste ovenfor gælder, uanset hvilken pneumatisk griberproducent en køber vurderer. At anmode om prøveenheder til intern cyklustest, før de forpligter sig til en fuld produktionsordre, er fortsat den mest pålidelige måde at validere et nyt leverandørforhold på, især for købere, der integrerer gribere i en linje, hvor nedetidsomkostningerne er høje.
Sådan ser en typisk tilbudstidslinje ud
For standard katalogboringsstørrelser uden brugerdefinerede kæbefingre er tilbudsomsætningen fra en etableret producent normalt hurtig, ofte inden for en til to hverdage, når den nødvendige kraft, slag og monteringsgrænseflade er bekræftet. Brugerdefineret kæbefingerbearbejdning udvider denne tidslinje meningsfuldt, da det kræver en tegningsgennemgangscyklus, før værktøjet kan begynde. Købere med en hård projektdeadline bør sende deltegninger til kæbefingerdesign så tidligt som muligt, selv før færdiggørelse af borestørrelse, da kæbefingergeometri og gribestørrelse ofte besluttes sammen i stedet for i streng rækkefølge.
Opbygning af et ærligt Total Cost of Ownership-billede
Enhedsprisen er kun én linjepost i de reelle omkostninger ved at installere en pneumatisk griber på tværs af en produktionslinje. En komplet sammenligning af totalomkostninger mellem to konkurrerende tilbud bør omfatte griberens enhedspris, forventede udskiftningsomkostninger for tætningssæt over en treårig periode, luftforbrugsomkostninger ved anlæggets faktiske el- og kompressoreffektivitetssatser og arbejdsomkostningerne ved planlagt vedligeholdelse versus reaktiv reparation. En griber prissat 10 % højere på forhånd, men vurderet til dobbelt levetid på hærdede styreskinner fungerer ofte billigere over en treårig installation når der er indregnet udskiftningsarbejde og nedetid i linjen, hvorfor alene enhedsprisen er et dårligt grundlag for at sammenligne producenter af pneumatiske gribere.
En hurtig referenceordliste til griberespecifikationsark
| Termin | Hvad det betyder |
|---|---|
| Borings diameter | Indvendig diameter af cylinderen, den primære driver for teoretisk kraftudgang |
| Slag pr. kæbe | Afstand hver kæbe rejser fra helt åben til helt lukket |
| Gentagelighed | Hvor konsekvent vender kæberne tilbage til den samme position cyklus efter cyklus |
| Nominel cykluslevetid | Antal åben-lukke-cyklusser, som griberen forventes at udføre, før større service er nødvendig |
| Moment belastningskapacitet | Maksimal off-center eller drejningsmomentbelastning, som kæbestyrene kan tolerere uden accelereret slid |
| IP-vurdering | En standardiseret skala, der beskriver modstand mod støv og væskeindtrængning i griberhuset |
Ofte stillede spørgsmål
Hvilket lufttryk kræver de fleste pneumatiske gribere for at fungere korrekt?
De fleste industrielle pneumatiske gribere er klassificeret til et arbejdstrykområde på 0,3 MPa til 0,7 MPa (omtrent 44 til 100 psi), hvor 0,5 MPa til 0,6 MPa er det mest almindelige driftspunkt på standard butiksluftsystemer. At køre under det nominelle minimum reducerer den tilgængelige grebskraft proportionalt, mens en overskridelse af det nominelle maksimum accelererer slid på tætningerne.
Hvor længe holder pneumatiske gribere typisk, før de skal udskiftes?
Standard kataloggribere er almindeligvis vurderet til mellem 3 millioner og 10 millioner cyklusser afhængigt af boringsstørrelse, kæbestyremateriale og driftscyklus. Kraftige modeller med hærdede stålstyreskinner og opgraderede tætninger kan strække sig langt ud over dette område med planlagt smøring.
Kan pneumatiske gribere holde en del, hvis lufttilførslen går tabt midt i cyklussen?
Standard fjederassisterede eller dobbeltvirkende parallelle gribere vil typisk frigive eller miste holdekraften, hvis lufttrykket falder, hvorfor vippegrebsdesign er specificeret til applikationer, hvor holdekraften skal opretholdes selv under en kortvarig lufttilførselsafbrydelse.
Hvad er forskellen mellem enkeltvirkende og dobbeltvirkende pneumatiske gribere?
Enkeltvirkende gribere bruger lufttryk til at åbne eller lukke i én retning og en fjeder til at returnere kæberne, mens dobbeltvirkende gribere bruger lufttryk til både åbne- og lukkebevægelser, hvilket generelt producerer højere og mere ensartet kraft i begge retninger på bekostning af at kræve to luftslanger i stedet for én.
Hvordan vælger jeg den korrekte borestørrelse til en bestemt delvægt?
Start fra den påkrævede grebskraft (typisk 4 til 6 gange delens vægt, højere for højhastighedshåndtering), og krydshenviser derefter dette tal mod producentens offentliggjorte kraft-versus-tryk-diagram for hver borestørrelse ved dit tilgængelige forsyningstryk, i stedet for dimensionering efter deldimensioner alene.
Tilbyder producenter af pneumatiske gribere typisk skræddersyet kæbefingerbearbejdning?
Ja, de fleste etablerede producenter tilbyder skræddersyet kæbefingerbearbejdning til at matche specifik delgeometri, da standard flade kæbefingre sjældent er optimale til uregelmæssige eller sarte dele. Ledetiden for brugerdefinerede fingre er normalt længere end for standardkatalogenheder, så dette bør bekræftes tidligt i tilbudsprocessen.
Hvor meget luft forbruger en typisk pneumatisk griber pr. cyklus?
Luftforbrug afhænger af borestørrelse og slaglængde, men som en grov reference forbruger en mellemstørrelse 20 mm til 25 mm parallel griber typisk et sted i intervallet 0,05 til 0,15 liter fri luft pr. fuld cyklus ved 0,5 MPa forsyningstryk. Købere, der kører linjer med høj cyklushastighed, bør anmode om producentens målte forbrugstal i stedet for at estimere ud fra borestørrelse alene, da koblingsdesign påvirker det faktiske fejede volumen.
Kan en pneumatisk griber bruges i et afvasknings- eller fødevaretilstødende miljø?
Ja, men det kræver typisk en griber bygget med korrosionsbestandige kropsmaterialer, opgraderede tætningsblandinger, der er klassificeret til udvaskningskemikalier, og forseglede sensorspalter for at forhindre indtrængning af fugt. Standardkatalogenheder er normalt ikke vurderet til gentagen udvaskning uden disse opgraderinger, så dette skal markeres eksplicit, når du anmoder om et tilbud.
Hvad er forskellen mellem kæbe repeterbarhed og kæbe nøjagtighed?
Repeterbarhed beskriver, hvor konsekvent kæberne vender tilbage til den samme position på tværs af gentagne cyklusser, mens nøjagtighed beskriver, hvor tæt denne position er på den tilsigtede målposition. En griber kan have fremragende repeterbarhed, men stadig være lidt ude af sand position, hvis den ikke blev kalibreret korrekt under installationen, hvorfor begge tal har betydning for præcisionsmonteringsarbejdet.
Hvordan ved jeg, om jeg har brug for en selvcentrerende griber i stedet for en standard parallel griber?
Selvcentrerende, typisk tre-kæbe, gribere er det rigtige valg, når delens midterposition har betydning for nedstrøms placeringsnøjagtighed, og selve delen er rund eller symmetrisk, da kæberne lukker samtidigt mod et fælles center, uanset hvor delen først lander inden for kæbeåbningen. En standard to-kæber parallel griber garanterer ikke denne centreringsadfærd, medmindre delen allerede er placeret præcist før kæberne lukker.
Hvad får en pneumatisk griber til at udvikle overdreven slingre i kæben over tid?
Kæbevling sporer næsten altid tilbage til slid i styreskinnen eller lineært leje, der holder kæben i en lige linje. Dette slid accelererer hurtigere på aluminiumsstyreskinner under høje sidebelastningsforhold, hvilket er grunden til, at hærdede stålstyreskinner er specificeret til applikationer med høj cyklus eller tunge dele.